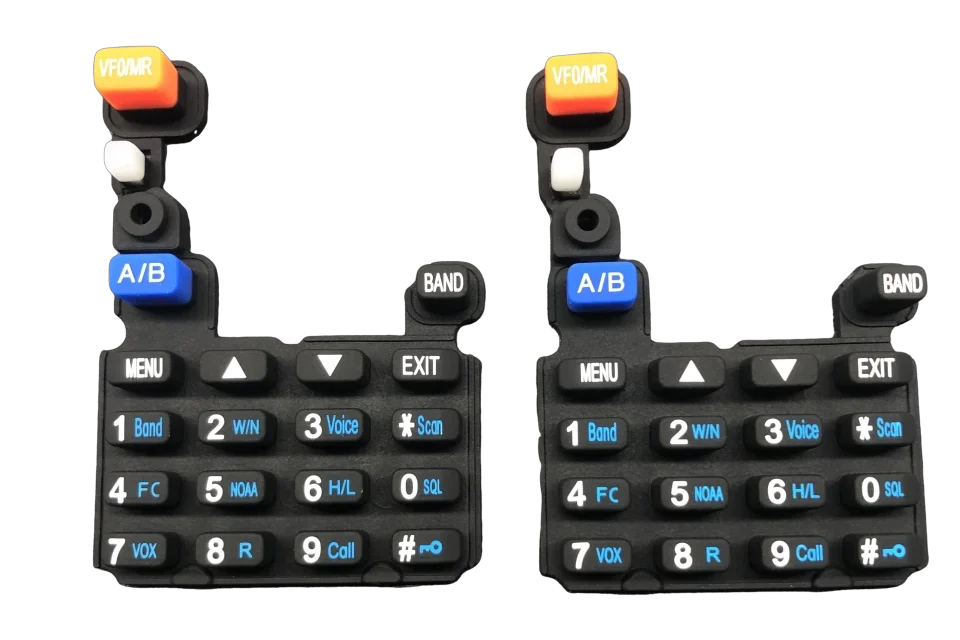
Eine maßgeschneiderte Bedienoberfläche auf den Markt zu bringen bedeutet, eine Zeichnung in ein Bauteil zu verwandeln, das sich unter den Fingern gut anfühlt, in das Gehäuse passt und millionenfach auf identische Weise hergestellt werden kann. Für Teams, die Eingabegeräte spezifizieren, liegt die größte Kosten- und Terminrisikolücke zwischen der CAD-Datei und einer stabilen Produktionslinie. A Maßgeschneiderte Silikon-Tastatur ist ein auf den ersten Blick einfaches Bauteil, doch schon kleine Entscheidungen hinsichtlich Material, Werkzeugen und Verfahren führen in der Summe zu großen Unterschieden bei Stückpreis, Lieferzeit und Zuverlässigkeit im Einsatz.
Ein maßgeschneidertes Silikon-Tastenfeld durchläuft auf dem Weg vom Konzept zur Serienfertigung vier Phasen: Prototypenbau, Formenbau, Erstmusterprüfung und Serienfertigung. Ein gelungener Prototyp sorgt dafür, dass spätere Änderungen am Werkzeug kostengünstig bleiben, und die frühzeitige Wahl des Formverfahrens bestimmt die Kostenentwicklung für das gesamte Programm.
In den folgenden Abschnitten werden die einzelnen Phasen Schritt für Schritt erläutert, damit Sie ein Programm planen können, das die Ziele hinsichtlich Kosten, Anmutung und Qualität erreicht, ohne dass unerwartete Nacharbeiten anfallen.
Warum die Prototypenentwicklung vor der Serienproduktion kommt
Durch die Prototypenfertigung mit echtem Silikon lassen sich Designannahmen in testbare Teile umsetzen, noch bevor eine Produktionsform angefertigt wird – und genau das ist der kostengünstigste Zeitpunkt, um Mängel aufzudecken.
Ein Prototyp ist kein hübsches Rendering. Es ist das erste Mal, dass die Tastenform, die Wandstärke und die Betätigungskraft als physisches Bauteil vorliegen, das man drücken kann. Anhand früher Muster können Ingenieure den Hubweg, den Rückprall und das Druckgefühl jeder Taste überprüfen, und das Montageteam kann sicherstellen, dass die Tastatur fest im Gehäuse sitzt und mit der Leiterplatte bzw. den Kuppelkontakten ausgerichtet ist. Wird in dieser Phase festgestellt, dass ein Steg mit 0,3 mm zu dünn ist oder eine Taste statt 180 g 300 g Betätigungskraft benötigt, sind die Kosten für die Behebung dieses Problems nahezu null. Die gleiche Änderung nach der Fertigstellung einer Form aus gehärtetem Stahl kann eine neue Kavität und eine neue Investition in das Werkzeug bedeuten.
Prototypen klären zudem Fragen, die Zeichnungen nicht beantworten können. Farbabstimmung, Oberflächenglanz und Durchsichtigkeit der Hintergrundbeleuchtung lassen sich nur an einem geformten Teil korrekt beurteilen. Bei Anwendertests mit einem echten Muster werden ergonomische Probleme aufgedeckt, die bei jeder Simulation übersehen werden. Kurz gesagt: Am Prototyp beweist das Produkt, dass es funktioniert – und nicht nur, dass es gezeichnet wurde.
Die Kostenlogik ist einfach: Eine Konstruktionsänderung in der Prototypenphase bedeutet lediglich eine Skizze und ein überarbeitetes Weichwerkzeug. Dieselbe Änderung nach der Fertigungswerkzeugherstellung bedeutet eine neue Stahlform, eine neue Vorlaufzeit und oft einen Produktionsstillstand. Teams, die die Prototypenphase überspringen, um ein paar Wochen zu sparen, zahlen dafür in der Regel später mit Werkzeugüberarbeitungen und verschobenen Markteinführungsterminen. Ein kurzer Validierungszyklus ist kostengünstiger als eine falsche Annahme, die in gehärtetem Stahl festgeschrieben ist.
So funktioniert das Prototyping in der Praxis
Die meisten Programme nutzen zunächst eine Kombination aus schnellen, kostengünstigen Prototypenverfahren und gehen dann zu einer Prototypenform über, sobald die Form feststeht.
Schritte von der Skizze zum Muster
Der schnellste Weg ist ein CNC-gefrästes oder lasergeschnittenes Silikonteil, das ohne Form hergestellt wird. Es gibt die Geometrie der Tasten und die Stegdicke gut genug wieder, um Passform und Ergonomie innerhalb weniger Tage zu überprüfen, auch wenn sich die Haptik nur annähernd anfühlt und die Kosten pro Teil hoch sind. Für eine Lösung, die näher an der Serienfertigung liegt, können mit einer weichen Aluminiumform oder einer 3D-gedruckten Form Dutzende bis einige Hundert Teile aus der eigentlichen Silikonmischung hergestellt werden, was für Anwendertests und Montageprüfungen ausreicht.
Sobald das Design ausgereift ist, werden mit einer speziellen Prototypenform aus Aluminium oder Weichstahl Teile hergestellt, deren Materialverhalten dem des Endprodukts entspricht. Diese Werkzeuge sind weitaus kostengünstiger als Serienformen und lassen sich schnell anpassen, was sie zur richtigen Wahl für die Designverfeinerung macht, bevor Sie sich für gehärteten Stahl entscheiden.
Jeder Ansatz beantwortet eine andere Frage. Ein zugeschnittenes Teil zeigt, ob es passt. Eine weiche Form zeigt, ob es sich gut anfühlt und dicht schließt. Eine Prototypenform zeigt, ob man einige Hundert Stück herstellen kann, die den Spezifikationen entsprechen. Indem man den Ansatz an die jeweilige Frage anpasst, vermeidet man, dass man für eine Passformprüfung den Preis für ein Serienwerkzeug zahlen muss, und muss sich bei der Haptikprüfung nicht auf ein Rendering verlassen.
Auswahl eines Formverfahrens: Formpressen vs. LSR-Spritzguss
Das Formpressverfahren eignet sich für größere Teile oder Teile mit mittlerem Produktionsvolumen bei geringeren Werkzeugkosten, während der LSR-Spritzguss für dünnwandige, hochpräzise Teile in Großserien sowie für das Umspritzen geeignet ist.
Prozessvergleich
| Faktor | Formpressen | LSR-Spritzguss |
| Zykluszeit | 90 bis 300 Sekunden pro Aufnahme | 20 bis 90 Sekunden pro Aufnahme |
| Typische Toleranz | plus oder minus 0,1 bis 0,15 mm | plus oder minus 0,05 mm |
| Mindestwandstärke | etwa 0,3 mm | etwa 0,15 mm |
| Werkzeugkosten | Nach unten | Höher |
| Am besten geeignet für | Mittlere Stückzahlen, große Matten | Hohe Stückzahlen, dünne Wände, Einsätze |
Beim Formpressen wird ein vorab gewogener Silikon-Rohling in eine beheizte, geschlossene Form gepresst. Dieses Verfahren ist hinsichtlich der Materialauswahl flexibel und erfordert die geringsten Werkzeugkosten, weshalb es nach wie vor häufig für Bedienfelder und industrielle Tastenfelder eingesetzt wird. Beim Spritzgießen mit Flüssigsilikonkautschuk (LSR) wird eine Zweikomponenten-Flüssigkeit in eine geschlossene, temperaturgeregelte Form gespritzt. Die Automatisierung ermöglicht engere Toleranzen, gratfreie Teile und das direkte Umspritzen von Kunststoff- oder Metalleinsätzen, was für abgedichtete, hinterleuchtete oder miniaturisierte Konstruktionen von Bedeutung ist. Die richtige Wahl hängt vom Produktionsvolumen, der Präzision und davon ab, ob das Teil umspritzt werden muss.
Auch die Materialform unterscheidet sich bei den beiden Verfahren. Beim Formpressverfahren kommt hochkonsistenter Kautschuk (HCR) zum Einsatz, eine feste, gummiartige Masse, die mit Pigmenten und Härtungsmitteln gemischt wird und sich für eine breite Palette an Füllstoffen und Farben eignet. LSR wird als automatisch dosiertes Zweikomponenten-Flüssigkeitsgemisch zugeführt, wodurch sich das Verfahren sauber skalieren lässt und eine gleichbleibende Chargenqualität gewährleistet ist. Die Wahl der Mischung und das Formverfahren werden gemeinsam festgelegt, da jedes von beiden die Möglichkeiten des anderen bestimmt.
Werkzeugstrategie vom Prototyp bis zur Serienform
Die Werkzeugkosten sind in drei Stufen unterteilt, und ein Aufstieg in eine höhere Stufe lohnt sich erst, wenn das Jahresvolumen die Investition in die Form rechtfertigt.
Formkosten und Vorlaufzeit nach Stufe
| Stufe | Material | Typische Kosten | Lieferzeit | Lebensdauer |
| Prototyp | Aluminium oder Weichstahl | $800 bis $6.000 | 2 bis 4 Wochen | Hunderte bis einige Tausend Aufnahmen |
| Brücke | Gehärteter Stahl, geringe Kavität | $6.000 bis $15.000 | 4 bis 8 Wochen | Rund 50.000 Aufnahmen |
| Produktion | Gehärteter Stahl, Mehrfachform | $8.000 bis $20.000 plus | 8 bis 16 Wochen | Über 1.000.000 Zyklen |
Ein Prototypenwerkzeug mit einer Formkammer ist der kostengünstige Einstieg in die Validierung. Mit steigendem Produktionsvolumen macht sich eine Form aus gehärtetem Stahl mit mehreren Kavitäten durch niedrigere Stückkosten und gleichmäßigere Zykluszeiten bezahlt. Die Anzahl der Kavitäten, die Komplexität der Teile und die Stahlsorte beeinflussen den Preis, daher sollte die Form auf das tatsächliche Produktionsvolumen des Programms abgestimmt sein und nicht auf eine erhoffte Obergrenze.
Die Details der Formkonstruktion sind ebenso wichtig wie die Formstufe. Entformungsschrägen von einem bis drei Grad ermöglichen das Auswerfen der Teile ohne Risse, Mikroentlüftungskanäle lassen eingeschlossene Luft entweichen und sorgen so für saubere Füllungen, und die Kavitäten werden größer dimensioniert, um die Schrumpfung des Silikons von etwa 1,5 bis 3,5 Prozent auszugleichen. Diese Entscheidungen werden beim Schneiden des Stahls festgelegt und sollten daher bereits bei der Prototypenprüfung berücksichtigt werden – nicht erst in der Panikphase der Produktion.
Erstmusterprüfung und Konstruktionsvalidierung
Die Erstmusterprüfung stellt sicher, dass die serienreife Form Teile erzeugt, die hinsichtlich Härte, Haptik, Farbe und Passgenauigkeit den Anforderungen entsprechen, bevor die Serienfertigung beginnt.
Die ersten Formteile aus der fertiggestellten Form werden vermessen und nicht nur begutachtet. Die Härte wird nach der Shore-A-Skala geprüft, einer Messgröße, die definiert ist durch ASTM D2240, sodass die Ergebnisse über verschiedene Lieferanten und Chargen hinweg vergleichbar sind. Die Techniker überprüfen außerdem die Betätigungskraft, den Rückprall, die Farbe im Vergleich zum genehmigten Muster sowie den Sitz der Tastatur in der Elektronik und im Gehäuse. Bei Abweichungen eines Parameters passt der Spritzgießer die Aushärtungszeit, den Druck oder die Position der Angussstelle an, anstatt das Werkzeug neu zu gestalten.
Dieses Kontrollgatter schützt das Budget. Eine Korrektur an dieser Stelle erfordert lediglich eine kleine Anpassung eines Parameters; derselbe Fehler, der erst nach der Auslieferung von 100.000 Teilen entdeckt wird, bedeutet einen Rückruf oder eine Nacharbeitslinie. Die Erstmusterfreigabe ist das Bindeglied zwischen Entwicklung und Produktion.
Das Ergebnis ist ein Datensatz, nicht nur eine Stichprobe. Ein Erstmusterbericht ordnet die Messwerte der Zeichnung zu, listet den genehmigten Farbmuster auf und hält die verwendeten Formparameter fest. Dieses Dokument dient fortan als Referenz für jede weitere Charge, sodass ein Einkäufer oder Prüfer bestätigen kann, dass das Serienbauteil mit dem validierten Muster übereinstimmt. Ohne dieses Dokument ist die einzige Überprüfung, ob das Bauteil “gleich aussieht” – und diese versagt bei großen Stückzahlen.
Skalierung vom Pilotbetrieb zur Serienproduktion
In Pilotläufen wird der Prozess erprobt; bei der Serienfertigung geht es darum, diesen Prozess über Tausende von Schuss hinweg konstant zu halten.
Eine Pilotproduktion von 500 Stück mit einer speziellen Form reicht aus, um die Montage und den frühen Praxiseinsatz zu validieren. Für die Serienfertigung kommen Mehrfachformen, automatisierte Dosierung und Inline-Prüfung hinzu, sodass sich das 100.000. Teil genauso anfühlt wie das erste. Die Vorlaufzeit beträgt in der Regel zwei bis drei Wochen für Werkzeuge in der Prototypenphase und vier bis sechs Wochen für Serienaufträge, wobei größere Chargen zu einheitlicheren Materialchargen führen.
Was bei großen Stückzahlen zählt, ist die Wiederholbarkeit: dokumentierte Prozessfenster, Rückverfolgbarkeit der Chargen und Prüfungen in festgelegten Abständen. Ein kompetenter Hersteller von Silikon-Tastaturen betrachtet den Pilotversuch als Vorlage und die Produktionslinie als deren Kopie – nicht als Neuanfang.
Dichtung und Umgebungsbedingungen spielen bei der Wahl der Größe eine Rolle. Ob eine Tastatur die Schutzart IP67 oder IP68 erreichen muss, hängt davon ab, ob die umlaufende Sicke und das Gehäuse über Millionen von Zyklen hinweg als eine einzige Dichtung funktionieren – und nicht nur bei den ersten Dutzend Teilen. Die Validierung der Dichtung im Pilotversuch und die anschließende Einhaltung der Wandstärke und des Aushärtungsfensters in der Serienfertigung sorgen dafür, dass die Schutzart auch im Praxiseinsatz tatsächlich gewährleistet ist.
Oberflächenbehandlung, Beschichtungen und funktionale Optionen
Oberflächenbeschaffenheit, Beschriftungen und Kontaktart werden je nach Anwendungszweck ausgewählt, wobei bei jeder Option ein Kompromiss zwischen Kosten, Haltbarkeit und Funktionalität eingegangen wird.
Beschichtungen, Beschriftungen und Kontakte
Ein Formteil kann zwar unverändert ausgeliefert werden, doch bei den meisten Tastaturen erfolgt mindestens ein weiterer Verarbeitungsschritt. Durch Siebdruck oder Lasergravur werden Beschriftungen aufgebracht; durch Lasergravur in Kombination mit einer lichtdurchlässigen Tastatur und einer LED entstehen hinterleuchtete Symbole, die sich niemals abreiben – weshalb eine Silikon-Tastatur mit Hintergrundbeleuchtung nutzt häufig diesen Weg. Die Schutzbeschichtungen reichen von mattem PU für Abriebfestigkeit über Epoxidharz für eine glänzende, harte, gewölbte Oberfläche bis hin zu Parylene für Umgebungen mit starker chemischer Belastung. Bei leitfähigen Schaltelementen kommen Kohlenstoffkügelchen für einen kostengünstigen, zuverlässigen Kontakt oder vergoldete Kügelchen zum Einsatz, wenn der Widerstand sehr niedrig bleiben muss. Eine Silikonabdeckung für die Tastatur oder eine versiegelte Matte kann ebenfalls die Schutzklassen IP67 oder IP68 erreichen, wenn die umlaufende Sicke und das Gehäuse als eine einzige Dichtung ausgeführt sind.
Nicht jede Option ist für jedes Bauteil geeignet. Ein medizinisches Gerät oder ein Outdoor-Gerät benötigt möglicherweise eine antimikrobielle oder chemikalienbeständige Beschichtung, während ein einfacher Geräteschlüssel vielleicht nur eine aufgedruckte Beschriftung benötigt. Die Regel lautet, genau das anzugeben, was der Anwendungsfall erfordert, und den Rest wegzulassen, denn jede Schicht bedeutet eine zusätzliche Befestigung, einen zusätzlichen Aushärtungsschritt und eine zusätzliche Variationsmöglichkeit. Eine für raue Einsatzbedingungen konzipierte Silikonabdeckung für ein Tastenfeld verdient ihre Beschichtungen; eine Taste für eine schonende Umgebung hingegen nicht.
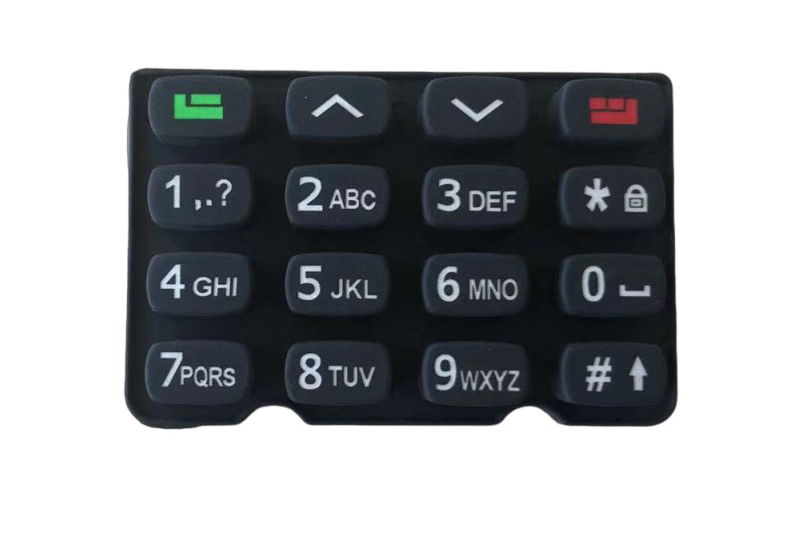
Kostentreiber und die Budgetierung des Programms
Die Werkzeugkosten stellen den größten Teil der Anschaffungskosten dar, doch der Stückpreis sinkt bei steigendem Produktionsvolumen und durch kluge Entscheidungen bei der Auswahl der Optionen deutlich.
Kostenauswirkungsmatrix
| Hebel | Geringere Kosten | Höhere Kosten |
| Formtyp | Aluminium mit einer Kavität | Mehrkammer-Härtestahl |
| Material | Standard-Silikon | Medizinische oder leitfähige Qualität |
| Keine oder eingegossen | 4-Farben-Druck plus In-Mold-Druck | |
| Kontakt | Kohlenstofftablette | Vergoldete Pille |
| Beleuchtung | Keine | LED plus Lichtleiter |
Die Werkzeugkosten spielen bei geringen Stückzahlen eine große Rolle, verlieren jedoch als Faktor pro Teil an Bedeutung, sobald die Stückzahl die Zehntausendergrenze überschreitet. Praktische Möglichkeiten, ein Angebot zu senken, sind die Vereinfachung der Geometrie, die Reduzierung der Farbenanzahl, die Akzeptanz einer Standardhärte sowie der Einsatz von Hintergrundbeleuchtung oder Spezialbeschichtungen nur dort, wo die Anwendung dies erfordert. Ein transparentes Angebot schlüsselt die Kosten für Werkzeuge, den Stückpreis pro Stufe und die Nachbearbeitung in Einzelposten auf, sodass Kompromisse beim Design bereits vor Beginn der Werkzeugfertigung erkennbar sind.
Die Stückzahl ist der Hebel, der alles bewegt. Bei weniger als einigen Tausend Stück bestimmt der Werkzeugaufwand den Stückpreis, und Kleinserien erscheinen naturgemäß teuer. Ab Zehntausenden verteilt sich die Kosten für dasselbe Werkzeug auf eine größere Stückzahl, und die Kosten pro Teil sinken – dann machen sich der höhere Anschaffungspreis von Mehrfachform-Stahl und die Automatisierung bezahlt. Planen Sie das Projekt auf der Grundlage der Stückzahl, die Sie tatsächlich ausliefern werden, und nicht auf der Grundlage der Stückzahl, die Sie zu erreichen hoffen.
Häufig gestellte Fragen
Wie lange dauert es vom Prototyp bis zur Serienfertigung?
Ein typischer Projektablauf dauert vier bis acht Wochen von der CAD-Freigabe bis zu den ersten Serienteilen, wobei der Großteil dieser Zeit auf die Formenherstellung entfällt. Prototypenwerkzeuge können in zwei bis vier Wochen fertiggestellt werden, während die Herstellung von gehärteten Serienformen acht bis sechzehn Wochen in Anspruch nimmt. Der Hochlauf der Serienproduktion erfordert je nach Testanforderungen weitere vier bis sechs Wochen für Pilotproduktion und Validierung.
Formpressen oder LSR-Spritzguss: Was soll ich wählen?
Entscheiden Sie sich für das Formpressverfahren, wenn die Stückzahlen moderat sind, die Teile groß sind oder das Budget für den Werkzeugbau begrenzt ist, da dieses Verfahren die niedrigsten Rüstkosten aufweist. Entscheiden Sie sich für LSR-Spritzguss bei dünnen Wänden, sehr engen Toleranzen, hohen Stückzahlen oder wenn die Tastatur über einen Kunststoff- oder Metalleinsatz gegossen werden muss. Die Entscheidung sollte sich nach Ihrem jährlichen Produktionsvolumen und Ihren Präzisionsanforderungen richten, nicht nach einer allgemeinen Präferenz.
Wie viel kostet eine Silikon-Tastaturform?
Prototypenformen reichen in der Regel von etwa $800 bis $6.000, Brückenwerkzeuge von $6.000 bis $15.000 und gehärtete Mehrfach-Serienformen von $8.000 bis $20.000 oder mehr. Der Endpreis hängt von der Anzahl der Kavitäten, der Bauteilgröße, der geometrischen Komplexität und der Stahlsorte ab. Der Stückpreis sinkt dann mit steigender Stückzahl, oft um die Hälfte oder mehr bei einer Bestellung von 5.000 gegenüber 100.000 Stück.