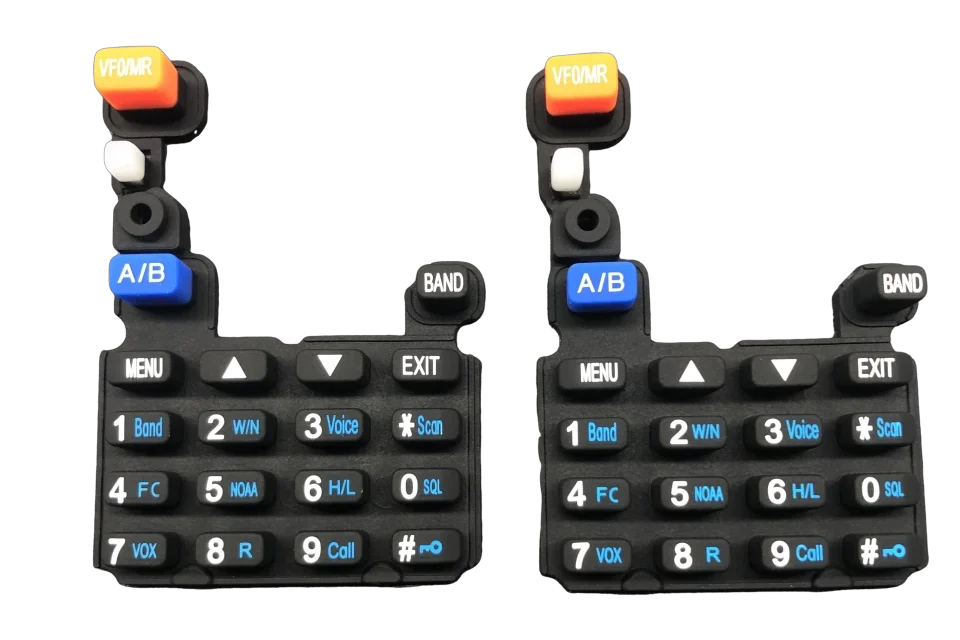
Lancer sur le marché une interface de commande sur mesure, c’est transformer un dessin en une pièce qui offre un toucher agréable sous le doigt, s’adapte au boîtier et peut être fabriquée de manière identique un million de fois. Pour les équipes chargées de définir le matériel de saisie, c’est dans l’écart entre un fichier CAO et une ligne de production stable que résident la plupart des risques liés aux coûts et aux délais. A clavier en silicone sur mesure Il s'agit d'un composant d'une simplicité trompeuse ; pourtant, de petits choix en matière de matériaux, d'outillage et de procédés se répercutent sur des différences importantes en termes de prix unitaire, de délais de livraison et de fiabilité sur le terrain.
La fabrication en série d'un clavier en silicone sur mesure passe par quatre étapes : le prototypage, la fabrication du moule, la validation du premier article et la production à grande échelle. C'est en réussissant le prototype que l'on minimise le coût des modifications ultérieures de l'outillage, et c'est en choisissant très tôt le procédé de moulage que l'on définit la courbe des coûts pour l'ensemble du programme.
Les sections ci-dessous vous guident à travers chaque étape afin que vous puissiez planifier un programme qui atteigne ses objectifs en matière de coût, d'ambiance et de qualité, sans avoir à faire face à des retouches imprévues.
Pourquoi le prototypage précède la production en série
Le prototypage à partir de silicone véritable permet de transformer les hypothèses de conception en pièces pouvant être testées avant même la fabrication du moule de production, ce qui constitue le stade le plus économique pour détecter les défauts.
Un prototype n’est pas un simple rendu esthétique. C’est la première fois que la forme de la touche, l’épaisseur de la paroi et la force d’actionnement prennent la forme d’une pièce physique sur laquelle on peut appuyer. Les premiers échantillons permettent aux ingénieurs de vérifier la course, le rebond et la sensation de clic de chaque touche, et ils permettent à l’équipe d’assemblage de s’assurer que le clavier s’emboîte correctement dans le boîtier et s’aligne avec le circuit imprimé ou les contacts à dôme. Constater qu’une nervure de 0,3 mm est trop fine, ou qu’une touche nécessite 300 g au lieu de 180 g pour s’enclencher, ne coûte pratiquement rien à corriger à ce stade. Le même changement, une fois qu’un moule en acier trempé est en place, peut impliquer la création d’une nouvelle cavité et un nouvel investissement en outillage.
Les prototypes permettent également de répondre à des questions auxquelles les dessins ne peuvent pas apporter de réponse. La correspondance des couleurs, la brillance de la surface et la clarté du rétroéclairage ne peuvent être correctement évaluées que sur une pièce moulée. Les tests utilisateurs réalisés sur un échantillon réel permettent de détecter les problèmes d'ergonomie qui échappent à toutes les simulations. En bref, c'est grâce au prototype que le produit prouve qu'il fonctionne, et pas seulement qu'il a été dessiné.
La logique des coûts est simple. Une modification de conception au stade du prototype se résume à un croquis et à un outillage souple révisé. La même modification après la fabrication de l’outillage de production implique une nouvelle cavité en acier, un nouveau délai de fabrication et, souvent, un arrêt de la chaîne de production. Les équipes qui sautent l’étape du prototypage pour gagner quelques semaines en paient généralement le prix plus tard, sous forme de révisions d’outillage et de retards dans les dates de lancement. Un cycle de validation court coûte moins cher qu’une hypothèse erronée gravée dans l’acier trempé.
Comment fonctionne le prototypage dans la pratique ?
La plupart des programmes combinent des itérations rapides et peu coûteuses de prototypes, puis passent à un moule de prototype une fois la forme définie.
Les différentes étapes, de l'esquisse à l'échantillon
La solution la plus rapide consiste à utiliser une pièce en silicone usinée par CNC ou découpée au laser, fabriquée sans moule. Elle reproduit suffisamment bien la géométrie des touches et l'épaisseur des nervures pour permettre de vérifier l'ajustement et l'ergonomie en quelques jours, même si le toucher est approximatif et que le coût unitaire est élevé. Pour un résultat plus proche de la production, un moule en aluminium souple ou un moule imprimé en 3D permet de produire de dizaines à quelques centaines de pièces dans le composé de silicone réel, ce qui est suffisant pour les essais utilisateurs et les contrôles d'assemblage.
Une fois la conception stabilisée, un moule prototype dédié, en aluminium ou en acier doux, permet de produire des pièces dont le comportement correspond à celui du matériau final. Ces outils coûtent bien moins cher que les moules de production et peuvent être modifiés rapidement, ce qui en fait le choix idéal pour affiner la conception avant de s'engager dans la fabrication de moules en acier trempé.
Chaque étape apporte une réponse à une question différente. Une pièce découpée permet de vérifier si elle s'adapte. Un moule souple permet de vérifier si le toucher est satisfaisant et s'il y a une bonne étanchéité. Un moule prototype permet de vérifier s'il est possible de fabriquer quelques centaines de pièces conformes au cahier des charges. En choisissant l'étape adaptée à la question posée, on évite de payer le prix d'un outillage de production pour un simple contrôle d'ajustement et on évite de se fier à un rendu informatique pour tester le toucher.
Choix d'un procédé de moulage : compression ou injection de caoutchouc liquide (LSR)
Le moulage par compression convient aux pièces de grande taille ou produites en séries moyennes, avec des coûts d'outillage réduits, tandis que l'injection de LSR est adaptée aux pièces à parois minces, de haute précision, aux productions en grandes séries et au surmoulage.
Comparaison des procédés
| Facteur | Moulage par compression | Moulage par injection de LSR |
| Durée du cycle | De 90 à 300 secondes par prise | De 20 à 90 secondes par prise |
| Tolérance type | plus ou moins 0,1 à 0,15 mm | plus ou moins 0,05 mm |
| Épaisseur minimale de la paroi | environ 0,3 mm | environ 0,15 mm |
| Coût des outillages | Inférieur | Plus élevé |
| Idéal pour | Tapis de grande taille, pour volumes moyens | Grand volume, parois minces, inserts |
Le moulage par compression consiste à presser une préforme en silicone préalablement pesée dans un moule fermé et chauffé. Ce procédé offre une grande souplesse dans le choix des matériaux et est le moins coûteux en termes d’outillage, ce qui explique pourquoi il reste couramment utilisé pour les panneaux de commande et les claviers industriels. Le moulage par injection de caoutchouc de silicone liquide (LSR) consiste à injecter un mélange liquide à deux composants dans un moule fermé à température contrôlée. L’automatisation permet d’obtenir des tolérances plus serrées, des pièces sans bavures et la possibilité de mouler directement sur des inserts en plastique ou en métal, ce qui est important pour les conceptions étanches, rétroéclairées ou miniaturisées. Le choix approprié dépend du volume, de la précision et de la nécessité ou non d’un surmoulage de la pièce.
La forme du matériau diffère également entre les deux procédés. Le moulage par compression utilise du caoutchouc à haute consistance (HCR), une matière première ferme de type gomme, mélangée à des pigments et à un agent de vulcanisation, qui s'adapte à une large gamme de charges et de couleurs. Le LSR se présente sous la forme d'un liquide en deux composants dosés automatiquement, ce qui explique pourquoi il se répartit uniformément et garantit la cohérence des lots. Le choix du composé et la méthode de moulage sont déterminés conjointement, car chacun conditionne les possibilités de l’autre.
Stratégie d'outillage, du prototype au moule de série
L'outillage s'articule en trois niveaux, et passer à un niveau supérieur n'est rentable que si le volume annuel justifie l'investissement dans le moule.
Coût et délai de fabrication des moules par niveau
| Niveau | Matériau | Coût habituel | Délai de livraison | Durée de vie |
| Prototype | Aluminium ou acier doux | De $800 à $6 000 | 2 à 4 semaines | De quelques centaines à quelques milliers de prises de vue |
| Pont | Acier trempé, cavité réduite | De $6 000 à $15 000 | 4 à 8 semaines | Environ 50 000 prises de vue |
| Production | Acier trempé, à plusieurs cavités | De $8 000 à $20 000, plus | 8 à 16 semaines | Plus d'un million de cycles |
Un moule prototype à cavité unique constitue une solution économique pour commencer la validation. À mesure que le volume augmente, un moule à plusieurs cavités en acier trempé s'avère rentable grâce à un coût unitaire réduit et à des temps de cycle plus réguliers. Le nombre de cavités, la complexité des pièces et la nuance d'acier ont tous une incidence sur le prix ; le moule doit donc être adapté au volume réel du programme plutôt qu'à un plafond espéré.
Les détails de conception du moule sont tout aussi importants que le niveau de complexité. Des angles de dépouille compris entre un et trois degrés permettent d'éjecter les pièces sans les déchirer, des micro-canaux d'aération permettent à l'air emprisonné de s'échapper pour un remplissage impeccable, et les cavités sont surdimensionnées pour compenser le retrait du silicone, qui est d'environ 1,5 à 3,5 %. Ces choix sont figés dès la découpe de l'acier ; ils doivent donc être pris en compte lors de la révision du prototype, et non dans la précipitation de la production.
Contrôle du premier article et validation de la conception
Le contrôle du premier article permet de vérifier que le moule destiné à la production permet d'obtenir des pièces conformes aux exigences en matière de dureté, de toucher, de couleur et d'ajustement avant le lancement de la production en série.
Les premières pièces issues du moule finalisé sont mesurées, et pas seulement examinées. La dureté est vérifiée selon l'échelle Shore A, une unité de mesure définie par ASTM D2240, ce qui permet de comparer les résultats entre les différents fournisseurs et lots. Les techniciens vérifient également la force d'actionnement, le rebond, la couleur par rapport au modèle de référence approuvé, ainsi que l'adéquation du clavier avec les composants électroniques et le boîtier. En cas de variation d'un paramètre, le mouleur ajuste le temps de durcissement, la pression ou l'emplacement de l'entrée de matière plutôt que de remodeler le moule.
Cette étape permet de respecter le budget. Une correction à ce stade ne nécessite qu’un ajustement des paramètres ; en revanche, si le même défaut est détecté après l’expédition de 100 000 pièces, cela implique un rappel ou une ligne de retouche. L’homologation du premier article constitue le point de rencontre entre l’ingénierie et la production.
Le résultat est un enregistrement, et non pas simplement un échantillon. Un rapport de premier article associe les mesures au plan, répertorie la référence de couleur approuvée et consigne les paramètres de moulage utilisés. Ce document devient la référence pour tous les lots suivants, ce qui permet à un acheteur ou à un auditeur de vérifier que la pièce de production correspond à celle qui a été validée. Sans cela, le seul critère de contrôle est “ l'apparence identique ”, ce qui s'avère insuffisant lorsque les volumes sont importants.
Passage de la phase pilote à la production en série
Les essais pilotes permettent de valider le procédé ; la production en série consiste à maintenir ce procédé constant sur des milliers de pièces.
Une série pilote de 500 pièces moulées à l'aide d'un moule dédié suffit pour valider l'assemblage et les premières utilisations sur le terrain. Le passage à la production en série implique l'utilisation d'outils à plusieurs cavités, un dosage automatisé et une inspection en ligne, afin que la 100 000e pièce présente les mêmes caractéristiques que la première. Le délai de livraison est généralement de deux à trois semaines pour les outillages de la phase de prototypage et de quatre à six semaines pour les commandes de production à grande échelle, les lots plus importants bénéficiant de lots de matériaux plus homogènes.
La discipline qui importe à grande échelle, c'est la reproductibilité : des plages de processus documentées, la traçabilité des lots et des contrôles à intervalles réguliers. Un fabricant compétent de claviers en silicone considère le projet pilote comme un modèle et la chaîne de production comme sa reproduction, et non comme un nouveau départ.
L'étanchéité et l'environnement font partie des critères de décision. Pour qu'un clavier atteigne l'indice IP67 ou IP68, il faut que la nervure périphérique et le boîtier fonctionnent comme un seul et même joint d'étanchéité sur des millions de cycles, et pas seulement sur les douze premières pièces. Valider l'étanchéité lors de la phase pilote, puis maintenir l'épaisseur de la bande et la fenêtre de durcissement lors de la production en série, voilà ce qui garantit la validité de cet indice sur le terrain.
Finitions, revêtements et options fonctionnelles
La finition de surface, les légendes et le mode de contact sont choisis en fonction de l'application, et chaque option implique un compromis entre le coût, la durabilité et la fonctionnalité.
Revêtements, inscriptions et contacts
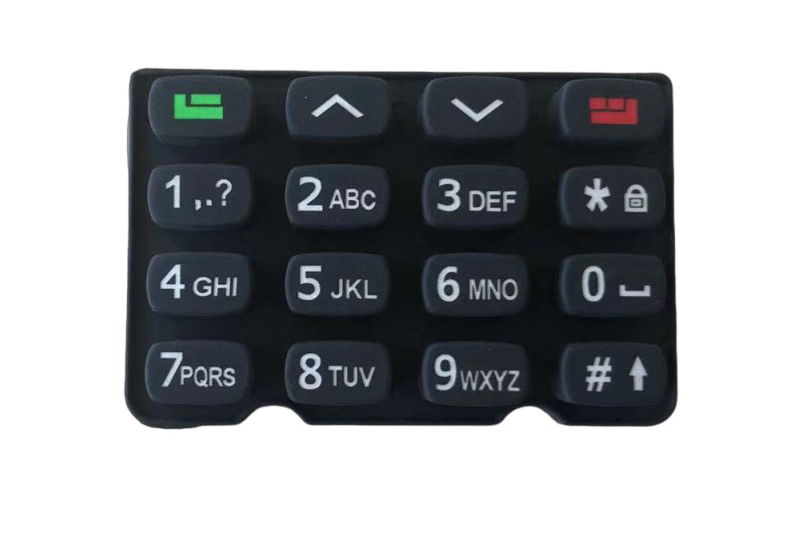
Une pièce moulée peut être expédiée telle quelle, mais la plupart des claviers font l'objet d'au moins une étape de finition supplémentaire. La sérigraphie ou la gravure au laser permettent d'apposer les inscriptions ; la gravure au laser, associée à un clavier translucide et à des LED, crée des icônes rétroéclairées qui ne s'effacent jamais, ce qui explique pourquoi un clavier en silicone rétroéclairé utilise souvent cette méthode. Les revêtements de protection vont du PU mat, pour la résistance à l'abrasion, à l'époxy, pour un aspect brillant et dur au toucher, en passant par le parylène, destiné aux environnements fortement exposés aux produits chimiques. Pour la commutation conductrice, on utilise des pastilles de carbone, qui offrent un contact fiable et économique, ou des pastilles plaquées or lorsque la résistance doit rester très faible. Un cache-clavier en silicone ou un tapis étanche peut également atteindre les indices de protection IP67 ou IP68 lorsque la nervure périphérique et le boîtier sont conçus comme un seul et même joint d'étanchéité.
Toutes les options ne conviennent pas à toutes les pièces. Un dispositif médical ou destiné à une utilisation en extérieur peut nécessiter un revêtement antimicrobien ou résistant aux produits chimiques, tandis qu’une simple touche d’appareil électroménager peut se contenter d’un marquage imprimé. La règle consiste à préciser ce qu’exige le cas d’utilisation et à faire l’impasse sur le reste, car chaque couche ajoute un élément de fixation, une étape de durcissement et un facteur de variation. Un cache-clavier en silicone conçu pour une utilisation intensive justifie ses revêtements ; ce n’est pas le cas d’une touche destinée à un environnement peu exigeant.
Les facteurs de coût et la manière d'établir le budget du programme
L'outillage représente le coût initial le plus important, mais le prix unitaire diminue considérablement en fonction du volume produit et du choix judicieux des options.
Matrice d'impact sur les coûts
| Levier | Coût réduit | Coût plus élevé |
| Type de moule | Aluminium à cavité unique | Acier trempé à plusieurs cavités |
| Matériau | Silicone standard | De qualité médicale ou conductrice |
| Impression | Aucun ou moulé d'un seul tenant | 4 couleurs plus impression dans le moule |
| Contact | Comprimé de carbone | Pilule plaquée or |
| Éclairage | Aucun | LED et guide de lumière |
Le coût de l’outillage pèse lourdement sur les petits volumes et perd de son importance en tant que facteur par pièce dès que la production dépasse les dizaines de milliers d’unités. Les moyens concrets de réduire un devis consistent à simplifier la géométrie, à réduire le nombre de couleurs, à accepter une dureté standard et à n’ajouter un rétroéclairage ou des revêtements spéciaux que lorsque l’application l’exige. Un devis transparent décompose les coûts d’outillage, le prix unitaire par niveau et les opérations secondaires en postes distincts, ce qui permet de visualiser les compromis de conception avant le début de l’outillage.
Le volume est le levier qui fait tout bouger. En dessous de quelques milliers de pièces, le coût de l'outillage domine le prix unitaire, et les petites séries paraissent naturellement onéreuses. Au-delà de quelques dizaines de milliers de pièces, le coût de l'outillage s'étale sur un plus grand nombre de pièces et le coût unitaire diminue ; c'est à ce moment-là que l'acier à plusieurs cavités et l'automatisation justifient leur coût initial plus élevé. Établissez le budget du programme en fonction du volume que vous livrerez réellement, et non du volume que vous espérez atteindre.
FAQ
Combien de temps faut-il pour passer du prototype à la production en série ?
Un programme type s'étend sur quatre à huit semaines, depuis la validation des plans CAO jusqu'aux premières pièces de série, la fabrication des moules occupant la majeure partie de ce délai. Les outils de prototypage peuvent être prêts en deux à quatre semaines, tandis que la fabrication des moules de série trempés prend entre huit et seize semaines. La montée en puissance de la production ajoute quatre à six semaines supplémentaires pour la phase pilote et la validation, en fonction des exigences d'essai.
Moulage par compression ou injection de caoutchouc synthétique liquide (LSR) : lequel choisir ?
Optez pour le moulage par compression lorsque les volumes sont modérés, que les pièces sont de grande taille ou que le budget consacré à l'outillage est limité, car ce procédé présente les coûts de mise en place les plus bas. Optez pour l'injection de caoutchouc liquide (LSR) pour les parois minces, les tolérances très serrées, les volumes élevés ou lorsque le clavier doit être moulé par-dessus un insert en plastique ou en métal. Ce choix doit être dicté par votre volume annuel et vos besoins en matière de précision, et non par une préférence générale.
Combien coûte la fabrication d'un moule pour clavier en silicone ?
Les moules prototypes ont généralement une capacité comprise entre environ $800 et $6 000, les outils-ponts de $6 000 à $15 000, et les moules de production multicavités trempés de $8 000 à $20 000, voire plus. Le prix final dépend du nombre de cavités, de la taille des pièces, de la complexité géométrique et de la nuance d’acier. Le prix unitaire diminue ensuite à mesure que le volume augmente, souvent de moitié ou plus entre une commande de 5 000 pièces et une commande de 100 000 pièces.