Lançar no mercado uma interface de controlo personalizada significa transformar um desenho numa peça que se adapte bem ao toque dos dedos, que se encaixe no invólucro e que possa ser fabricada da mesma forma um milhão de vezes. Para as equipas responsáveis pela definição do hardware de entrada, a lacuna entre um ficheiro CAD e uma linha de produção estável é onde residem a maior parte dos riscos relacionados com custos e prazos. A teclado de silicone personalizado é um componente aparentemente simples, mas pequenas escolhas em termos de materiais, ferramentas e processos resultam em grandes diferenças no preço unitário, no prazo de entrega e na fiabilidade em campo.
Um teclado de silicone personalizado passa do conceito à produção em série através de quatro etapas: prototipagem, construção do molde, validação do primeiro artigo e produção em escala. Acertar no protótipo é o que permite manter as alterações posteriores ao molde a um custo reduzido, e a escolha precoce do processo de moldagem define a curva de custos de todo o programa.
As secções que se seguem explicam cada etapa, para que possa planear um programa que cumpra os objetivos em termos de custo, perceção e qualidade, sem a necessidade de retrabalhos inesperados.
Por que razão a prototipagem antecede a produção em série
A prototipagem com silicone verdadeiro transforma os pressupostos de design em peças que podem ser testadas antes de se fabricar qualquer molde de produção, o que constitui a forma mais económica de detetar falhas.
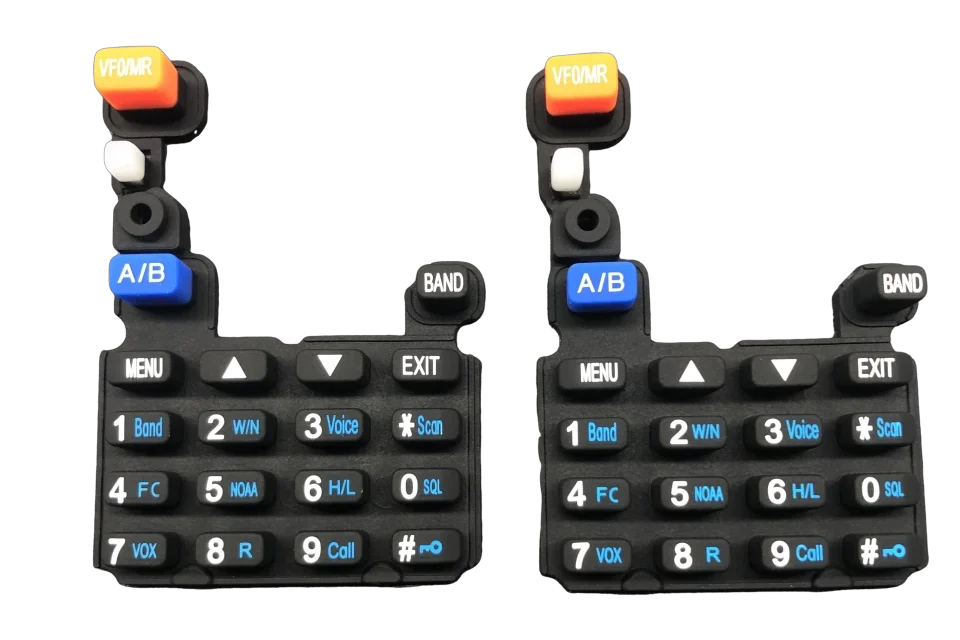
Um protótipo não é apenas uma imagem renderizada bonita. É a primeira vez que a forma da tecla, a espessura da parede e a força de acionamento existem como uma peça física que se pode pressionar. As primeiras amostras permitem aos engenheiros verificar o curso, o rebote e a sensação de clique de cada tecla, e permitem à equipa de montagem confirmar se o teclado encaixa no invólucro e se está alinhado com a placa de circuito impresso (PCB) ou com os contactos da cúpula. Descobrir que uma nervura de 0,3 mm é demasiado fina, ou que uma tecla necessita de 300 g em vez de 180 g para ser acionada, não implica praticamente nenhum custo para corrigir nesta fase. A mesma alteração, depois de existir um molde de aço temperado, pode significar uma nova cavidade e um novo investimento em ferramentas.
Os protótipos também esclarecem questões que os desenhos não conseguem responder. A correspondência de cores, o brilho da superfície e a nitidez da retroiluminação só podem ser avaliados corretamente numa peça moldada. Os testes com utilizadores numa amostra real permitem detetar problemas de ergonomia que escapam a todas as simulações. Em suma, é no protótipo que o produto prova que funciona, e não apenas que foi desenhado.
A lógica dos custos é simples. Uma alteração de design na fase de protótipo resume-se a um esboço e a uma ferramenta de trabalho revista. A mesma alteração após a criação das ferramentas de produção implica uma nova cavidade em aço, um novo prazo de entrega e, muitas vezes, uma paragem na linha de produção. As equipas que saltam a fase de prototipagem para poupar algumas semanas acabam normalmente por pagar por isso mais tarde, através de revisões ao equipamento de produção e atrasos nas datas de lançamento. Um ciclo de validação curto é mais barato do que uma suposição errada gravada em aço endurecido.
Como funciona a prototipagem na prática
A maioria dos programas recorre a uma combinação de percursos de protótipo rápidos e de baixo custo, passando depois para um molde de protótipo assim que a forma estiver definida.
Etapas desde o esboço até à amostra
A via mais rápida consiste numa peça de silicone usinada por CNC ou cortada a laser, fabricada sem qualquer molde. Reproduz a geometria essencial e a espessura da nervura com qualidade suficiente para verificar o ajuste e a ergonomia em poucos dias, embora a sensação tátil seja aproximada e o custo por peça seja elevado. Para algo mais próximo da produção, um molde de alumínio macio ou um molde impresso em 3D permite produzir dezenas a algumas centenas de peças no composto de silicone real, o que é suficiente para testes com utilizadores e verificações de montagem.
Quando o projeto estiver estabilizado, um molde protótipo específico, em alumínio ou aço macio, produz peças que correspondem ao comportamento final do material. Estas ferramentas custam muito menos do que os moldes de produção e podem ser modificadas rapidamente, o que as torna a escolha certa para o aperfeiçoamento do projeto antes de se optar pelo aço temperado.
Cada etapa responde a uma questão diferente. Uma peça cortada permite verificar se encaixa. Um molde flexível permite verificar se a sensação é a correta e se há vedação. Um molde protótipo permite verificar se é possível fabricar algumas centenas de peças que cumpram as especificações. Escolher a etapa adequada à questão evita ter de pagar os preços das ferramentas de produção apenas para verificar o encaixe e evita confiar numa simulação para testar a sensação.
Escolha de um processo de moldagem: compressão vs. injeção de LSR
A moldagem por compressão é adequada para peças de maior dimensão ou de volume moderado, com custos de ferramentas mais baixos, enquanto a injeção de LSR é indicada para peças de parede fina, de alta precisão, produções em grande volume e sobremoldagem.
Comparação de processos
| Fator | Moldagem por compressão | Injeção de LSR |
| Tempo de ciclo | 90 a 300 segundos por disparo | 20 a 90 segundos por disparo |
| Tolerância típica | mais ou menos 0,1 a 0,15 mm | mais ou menos 0,05 mm |
| Espessura mínima da parede | cerca de 0,3 mm | cerca de 0,15 mm |
| Custo das ferramentas | Mais baixo | Mais alto |
| Ideal para | Tapetes grandes, de volume médio | Grande volume, paredes finas, insertos |
A moldagem por compressão consiste em pressionar uma pré-forma de silicone previamente pesada num molde fechado e aquecido. É um processo flexível quanto à escolha do material e o mais económico em termos de ferramentas, razão pela qual continua a ser comum na produção de painéis de controlo e teclados industriais. A injeção de borracha de silicone líquida (LSR) consiste em injetar um líquido de duas componentes num molde fechado e com temperatura controlada. A automatização proporciona tolerâncias mais rigorosas, peças sem rebarbas e a capacidade de moldar diretamente sobre inserções de plástico ou metal, o que é importante para designs selados, retroiluminados ou miniaturizados. A escolha certa depende do volume, da precisão e da necessidade de sobremoldagem da peça.
A forma do material também difere entre os dois. A moldagem por compressão utiliza borracha de alta consistência (HCR), uma massa firme semelhante à goma, misturada com pigmento e agente de cura, que se adapta a uma vasta gama de enchimentos e cores. A LSR é fornecida como um líquido de duas partes dosado automaticamente, razão pela qual permite uma dosagem precisa e mantém a consistência dos lotes. A escolha do composto e o método de moldagem são decididos em conjunto, uma vez que cada um determina o que o outro pode fazer.
Estratégia de ferramentas, desde o protótipo até ao molde de produção
A produção em série é dividida em três níveis, e subir de nível só compensa quando o volume anual justifica o investimento no molde.
Custo e prazo de entrega dos moldes por nível
| Nível | Material | Custo típico | Prazo de entrega | Esperança de vida |
| Protótipo | Alumínio ou aço macio | $800 a $6 000 | 2 a 4 semanas | Centenas a alguns milhares de disparos |
| Ponte | Aço temperado, cavidade reduzida | $6 000 a $15 000 | 4 a 8 semanas | Cerca de 50 000 fotos |
| Produção | Aço temperado, com várias cavidades | $8 000 a $20 000 mais | 8 a 16 semanas | Mais de 1 000 000 de ciclos |
Um molde protótipo de cavidade única é a opção mais económica para iniciar a validação. À medida que o volume aumenta, o aço temperado de múltiplas cavidades compensa o investimento através de um custo por peça mais baixo e tempos de ciclo mais estáveis. O número de cavidades, a complexidade da peça e o tipo de aço influenciam o preço; por isso, a ferramenta deve corresponder ao volume real do programa, em vez de um limite máximo esperado.
Os detalhes do projeto do molde são tão importantes quanto o nível de complexidade. Ângulos de desbaste de um a três graus permitem que as peças sejam ejetadas sem se rasgarem, os microcanais de ventilação permitem que o ar retido escape para um enchimento limpo e as cavidades são dimensionadas com maior volume para compensar o encolhimento do silicone de cerca de 1,5 a 3,5 por cento. Estas escolhas são definidas quando o aço é cortado, pelo que devem ser analisadas na fase de revisão do protótipo e não no pânico da produção.
Inspeção do primeiro artigo e validação do projeto
A inspeção do primeiro artigo confirma que o molde destinado à produção fabrica peças que cumprem os requisitos de dureza, toque, cor e ajuste antes do início das séries completas de produção.
As primeiras peças produzidas a partir do molde finalizado são medidas, não apenas observadas. A dureza é verificada na escala Shore A, uma medida definida por ASTM D2240, pelo que os resultados são comparáveis entre fornecedores e lotes. Os técnicos verificam também a força de acionamento, o rebote, a cor em relação à amostra de referência aprovada e o encaixe do teclado com os componentes eletrónicos e a caixa. Quando um parâmetro apresenta desvios, o moldador ajusta o tempo de cura, a pressão ou a localização da entrada de material, em vez de remodelar a matriz.
Este controlo protege o orçamento. Uma correção nesta fase implica apenas um ajuste de parâmetros; o mesmo defeito detetado após o envio de 100 000 peças implica um recall ou uma linha de retrabalho. A aprovação do primeiro artigo é o ponto de encontro entre a engenharia e a produção.
O resultado é um registo, não apenas uma amostra. Um relatório de primeira peça associa as medições ao desenho, indica a amostra de cor aprovada e regista os parâmetros de moldagem utilizados. Esse documento passa a ser a referência para todos os lotes subsequentes, para que um comprador ou auditor possa confirmar se a peça produzida corresponde à peça validada. Sem ele, a única verificação possível é se “parece igual”, o que se revela insuficiente quando se trata de produção em grande volume.
Passagem da fase piloto para a produção em massa
Os testes-piloto comprovam a eficácia do processo; a produção em massa consiste em manter esse processo estável ao longo de milhares de ciclos.
Uma produção-piloto de 500 peças num molde específico é suficiente para validar a montagem e a utilização inicial no terreno. A transição para a produção em série envolve o uso de ferramentas com múltiplas cavidades, dosagem automatizada e inspeção em linha, de modo a que a peça número 100 000 tenha a mesma qualidade que a primeira peça. O prazo de entrega é normalmente de duas a três semanas para ferramentas na fase de protótipo e de quatro a seis semanas para encomendas de produção em série, sendo que os lotes maiores garantem lotes de material mais consistentes.
A disciplina que importa em grande escala é a repetibilidade: intervalos de processo documentados, rastreabilidade dos lotes e inspeção a intervalos definidos. Um fabricante competente de teclados de silicone considera o projeto-piloto como o modelo e a linha de produção como a sua réplica, e não como um novo começo.
A vedação e o ambiente fazem parte da decisão relativa à escala. Um teclado que tenha de atingir a classificação IP67 ou IP68 depende de a nervura perimetral e a caixa funcionarem como uma única vedação ao longo de milhões de ciclos, e não apenas nas primeiras dezenas de peças. Validar a vedação na fase piloto e, em seguida, manter a espessura da película e a janela de cura na produção em série é o que garante que a classificação se mantenha válida no terreno.
Acabamentos, revestimentos e opções funcionais
O acabamento da superfície, as legendas e o método de contacto são selecionados em função da aplicação, e cada opção implica um compromisso entre o custo e a durabilidade ou a funcionalidade.
Revestimentos, inscrições e contactos
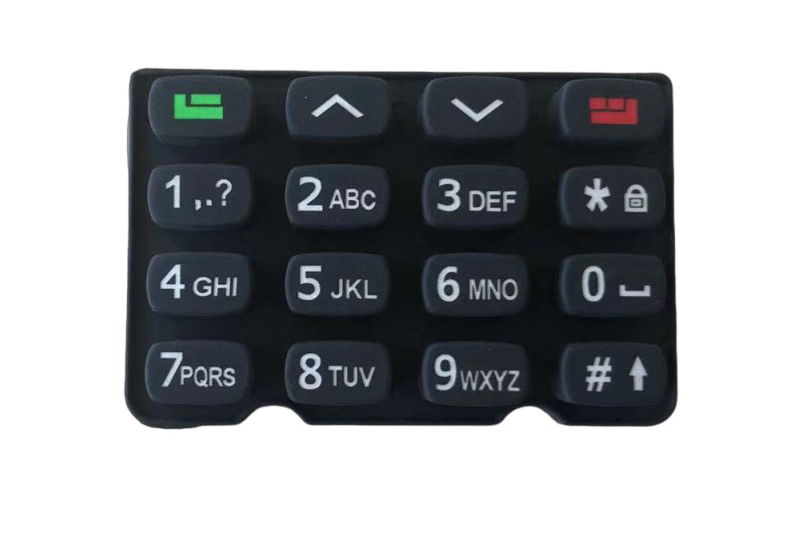
Uma peça moldada pode ser enviada tal como está, mas a maioria dos teclados passa por, pelo menos, uma etapa secundária. A serigrafia ou a gravação a laser permitem aplicar as inscrições; a gravação a laser, combinada com um teclado translúcido e um LED, cria ícones retroiluminados que nunca se apagam, razão pela qual um teclado de silicone com retroiluminação utiliza frequentemente esta abordagem. Os revestimentos protetores vão desde o PU mate, para resistência à abrasão, até ao epóxi, para um acabamento brilhante e uma sensação de superfície dura e abaulada, e ao parileno, para ambientes com elevada presença de produtos químicos. A comutação condutiva utiliza pastilhas de carbono para um contacto económico e fiável, ou pastilhas banhadas a ouro nos casos em que a resistência deve permanecer muito baixa. Uma cobertura de teclado em silicone ou um tapete selado também pode atingir a classificação IP67 ou IP68 quando a nervura perimetral e a caixa são concebidas como uma única vedação.
Nem todas as opções se aplicam a todas as peças. Um dispositivo médico ou de atividades ao ar livre pode necessitar de um revestimento antimicrobiano ou resistente a produtos químicos, enquanto uma simples tecla de um eletrodoméstico pode precisar apenas de uma inscrição impressa. A regra é especificar o que o caso de utilização exige e ignorar o resto, porque cada camada acrescenta um elemento de fixação, uma etapa de cura e um ponto de variação. Uma capa de teclado em silicone concebida para condições de utilização exigentes merece os seus revestimentos; uma tecla destinada a um ambiente menos exigente, não.
Fatores que influenciam os custos e como elaborar o orçamento do programa
O custo com os moldes representa a maior despesa inicial, mas o preço unitário diminui significativamente com o aumento do volume e com escolhas inteligentes de opções.
Matriz de impacto nos custos
| Alavanca | Custo mais baixo | Custo mais elevado |
| Tipo de molde | Alumínio de cavidade única | Aço temperado com múltiplas cavidades |
| Material | Silicone padrão | De qualidade médica ou condutora |
| Impressão | Nenhum ou moldado | 4 cores mais impressão no molde |
| Contacto | Comprimido de carbono | Comprimido banhado a ouro |
| Iluminação | Nenhum | LED e guia de luz |
O custo do ferramentas tem um peso dominante em volumes baixos e perde importância como fator por peça quando a produção ultrapassa as dezenas de milhares. As formas práticas de reduzir um orçamento consistem em simplificar a geometria, reduzir o número de cores, aceitar uma dureza padrão e apenas adicionar retroiluminação ou revestimentos especiais quando a aplicação assim o exigir. Um orçamento transparente divide as ferramentas, o preço da peça por nível e as operações secundárias em rubricas individuais, para que as escolhas de compromisso no projeto sejam visíveis antes do início da produção das ferramentas.
O volume é a alavanca que move tudo. Abaixo de alguns milhares de peças, os custos com ferramentas determinam o preço unitário, e as pequenas séries parecem caras por natureza. A partir de dezenas de milhares, o custo da mesma matriz distribui-se por mais peças e o custo unitário diminui; é nessa altura que o aço multicavidades e a automatização justificam o seu preço inicial mais elevado. Faça o orçamento do programa com base no volume que irá efetivamente enviar, e não no volume que espera atingir.
Perguntas frequentes
Quanto tempo demora a passar do protótipo à produção em série?
Um programa típico tem uma duração de quatro a oito semanas, desde o lançamento do CAD até às primeiras peças de produção, sendo que a fabricação dos moldes ocupa a maior parte desse período. As ferramentas de protótipo podem ficar prontas em duas a quatro semanas, enquanto os moldes de produção temperados demoram entre oito e dezasseis semanas. O aumento gradual do volume de produção acrescenta mais quatro a seis semanas de fase piloto e validação, dependendo dos requisitos de teste.
Moldagem por compressão ou injeção de LSR: qual devo escolher?
Opte pela moldagem por compressão quando os volumes forem moderados, as peças forem grandes ou o orçamento para ferramentas for reduzido, uma vez que apresenta o custo de configuração mais baixo. Opte pela injeção de LSR para paredes finas, tolerâncias muito apertadas, volumes elevados ou quando o teclado tiver de ser moldado sobre uma inserção de plástico ou metal. A decisão deve basear-se no seu volume anual e nas suas necessidades de precisão, e não numa preferência geral.
Quanto custa o molde para um teclado de silicone?
Os moldes de protótipo variam normalmente entre cerca de $800 e $6 000, as ferramentas de transição, de $6 000 a $15 000, e os moldes de produção multicavidades endurecidos, de $8 000 a $20 000 ou mais. O preço final depende do número de cavidades, do tamanho da peça, da complexidade geométrica e do tipo de aço. O preço por peça diminui à medida que o volume aumenta, muitas vezes pela metade ou mais entre uma encomenda de 5 000 peças e uma de 100 000 peças.