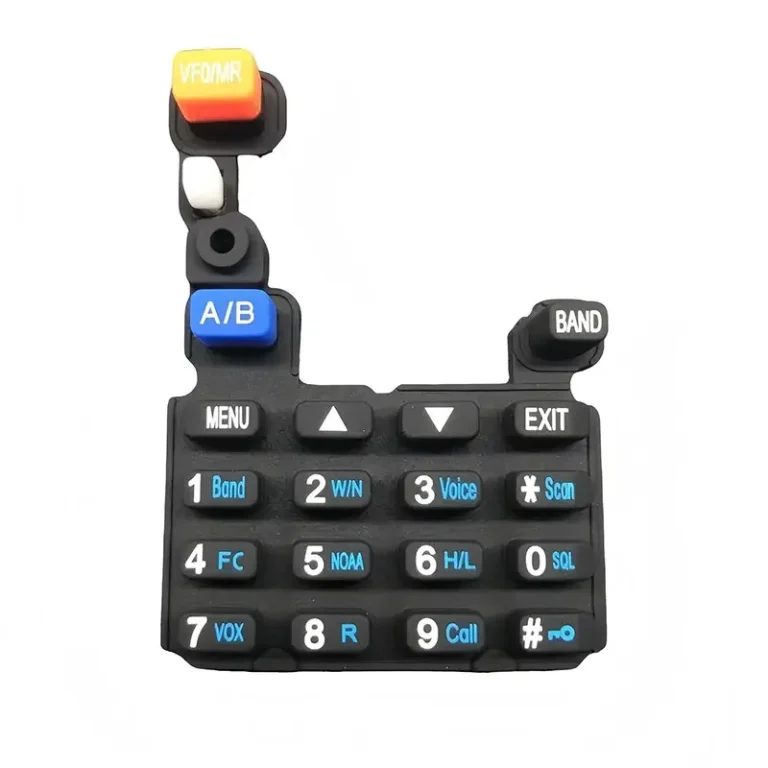
Lanzar al mercado una interfaz de control personalizada implica convertir un dibujo en una pieza que se adapte perfectamente al tacto, encaje en la carcasa y pueda fabricarse de la misma forma un millón de veces. Para los equipos encargados de especificar el hardware de entrada, la brecha entre un archivo CAD y una línea de producción estable es donde residen la mayor parte de los riesgos relacionados con los costes y los plazos. A teclado de silicona personalizado Es un componente que, aunque a primera vista parece sencillo, las pequeñas decisiones relativas a los materiales, las herramientas y los procesos se acumulan y dan lugar a grandes diferencias en el precio unitario, el plazo de entrega y la fiabilidad en el terreno.
La fabricación en serie de un teclado de silicona a medida pasa del concepto a la producción en masa a través de cuatro etapas: creación de prototipos, fabricación de moldes, validación del primer artículo y producción a gran escala. Conseguir que el prototipo sea el adecuado es lo que permite que los cambios posteriores en el utillaje resulten económicos, y elegir el proceso de moldeo en una fase temprana determina la curva de costes de todo el programa.
En los apartados siguientes se describen paso a paso cada una de las fases para que puedas planificar un programa que cumpla sus objetivos de coste, estilo y calidad sin que surjan reelaboraciones inesperadas.
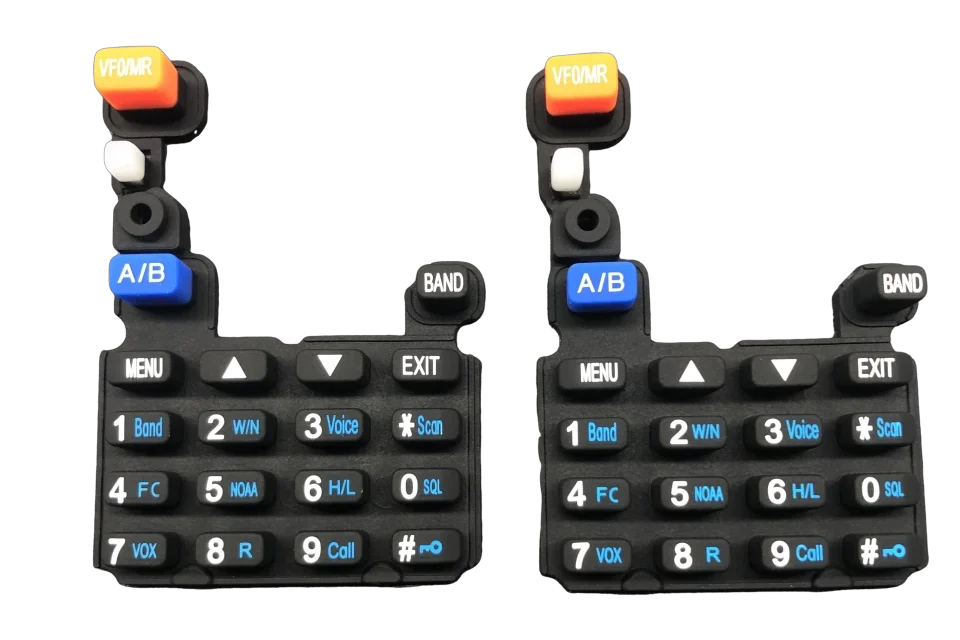
Por qué la creación de prototipos es previa a la producción en serie
La creación de prototipos con silicona real permite convertir las hipótesis de diseño en piezas que se pueden someter a pruebas antes de fabricar ningún molde de producción, lo que supone el momento más económico para detectar defectos.
Un prototipo no es una simple imagen renderizada. Es la primera vez que la forma de la tecla, el grosor de la pared y la fuerza de accionamiento se materializan en una pieza física sobre la que se puede pulsar. Las primeras muestras permiten a los ingenieros comprobar el recorrido, el rebote y la sensación de pulsación de cada tecla, y al equipo de montaje confirmar que el teclado encaja en la carcasa y queda alineado con la placa de circuito impreso o con los contactos de las cúpulas. Detectar en esta fase que una nervadura de 0,3 mm es demasiado delgada, o que una tecla necesita 300 g en lugar de 180 g para activarse, no supone prácticamente ningún coste de corrección. El mismo cambio, una vez que ya existe un molde de acero endurecido, puede suponer una nueva cavidad y una nueva inversión en utillaje.
Los prototipos también resuelven cuestiones que los planos no pueden aclarar. La correspondencia de colores, el brillo de la superficie y la claridad de la retroiluminación solo se aprecian correctamente en una pieza moldeada. Las pruebas con usuarios realizadas con una muestra real permiten detectar problemas de ergonomía que escapan a cualquier simulación. En resumen, el prototipo es donde el producto demuestra que funciona, y no solo que se ha diseñado.
La lógica de los costes es sencilla. Un cambio de diseño en la fase de prototipo supone un boceto y una herramienta de trabajo revisada. El mismo cambio una vez fabricadas las herramientas de producción implica una nueva cavidad de acero, un nuevo plazo de entrega y, a menudo, una parada en la línea de producción. Los equipos que se saltan la fase de prototipado para ahorrar unas pocas semanas suelen pagarlo más adelante en forma de revisiones del utillaje y retrasos en las fechas de lanzamiento. Un ciclo de validación breve es más barato que una suposición errónea plasmada en acero endurecido.
Cómo funciona la creación de prototipos en la práctica
La mayoría de los programas utilizan una combinación de rutas de prototipado rápidas y económicas, para luego pasar a un molde de prototipado una vez que se ha definido la forma.
Pasos desde el boceto hasta la muestra
La vía más rápida es una pieza de silicona mecanizada con CNC o cortada con láser, fabricada sin ningún molde. Reproduce la geometría clave y el grosor de las nervaduras con la precisión suficiente para comprobar el ajuste y la ergonomía en cuestión de días, aunque la sensación táctil es aproximada y el coste por pieza es elevado. Para algo más cercano a la producción, un molde de aluminio blando o un molde impreso en 3D puede producir desde unas docenas hasta unos cientos de piezas con el compuesto de silicona real, lo cual es suficiente para realizar pruebas con usuarios y comprobaciones de montaje.
Cuando el diseño es estable, un molde prototipo específico, fabricado en aluminio o acero blando, permite producir piezas que reproducen el comportamiento final del material. Estas herramientas cuestan mucho menos que los moldes de producción y pueden modificarse rápidamente, lo que las convierte en la opción más adecuada para perfeccionar el diseño antes de optar por el acero templado.
Cada método responde a una pregunta diferente. Una pieza cortada permite saber si encaja. Un molde flexible permite comprobar si el tacto es el adecuado y si sella correctamente. Un molde prototipo permite saber si se pueden fabricar unos cientos de unidades que cumplan con las especificaciones. Elegir el método adecuado para cada pregunta evita tener que pagar el precio de las herramientas de producción para comprobar el ajuste y evita confiar en una representación gráfica para evaluar el tacto.
Elección de un proceso de moldeo: compresión frente a inyección de LSR
El moldeo por compresión es adecuado para piezas de gran tamaño o de volumen moderado, con unos costes de utillaje más bajos, mientras que la inyección de LSR es ideal para piezas de paredes finas, de alta precisión, series de gran volumen y sobremoldeo.
Comparación de procesos
| Factor | Moldeo por compresión | Inyección de LSR |
| Tiempo de ciclo | De 90 a 300 segundos por disparo | De 20 a 90 segundos por toma |
| Tolerancia típica | entre 0,1 y 0,15 mm, más o menos | más o menos 0,05 mm |
| Espesor mínimo de la pared | alrededor de 0,3 mm | alrededor de 0,15 mm |
| Coste de los utillajes | Inferior | Más alto |
| Ideal para | Volumen medio, alfombrillas grandes | Gran volumen, paredes finas, insertos |
El moldeo por compresión consiste en presionar una preforma de silicona previamente pesada dentro de un molde cerrado y calentado. Es un proceso flexible en cuanto a la elección del material y el más económico en cuanto a herramientas, por lo que sigue siendo habitual en paneles de control y teclados industriales. La inyección de caucho de silicona líquida (LSR) consiste en inyectar un líquido de dos componentes en un molde cerrado con temperatura controlada. La automatización permite obtener tolerancias más ajustadas, piezas sin rebabas y la capacidad de moldear directamente sobre insertos de plástico o metal, lo cual es importante para diseños sellados, retroiluminados o miniaturizados. La elección adecuada depende del volumen, la precisión y de si la pieza requiere sobremoldeo.
La forma del material también difiere entre ambos. El moldeo por compresión utiliza caucho de alta consistencia (HCR), una masa firme similar a la goma, mezclada con pigmento y agente de curado, que se adapta a una amplia gama de rellenos y colores. El LSR se suministra como un líquido de dos componentes dosificado automáticamente, por lo que se escala con precisión y mantiene la uniformidad de los lotes. La elección del compuesto y el método de moldeo se deciden conjuntamente, ya que cada uno de ellos determina las posibilidades del otro.
Estrategia de fabricación de utillaje, desde el prototipo hasta el molde de producción
Las herramientas se clasifican en tres niveles, y pasar a un nivel superior solo resulta rentable cuando el volumen anual justifica la inversión en el molde.
Coste y plazo de entrega de los moldes por categoría
| Nivel | Material | Coste habitual | Plazo de entrega | Esperanza de vida |
| Prototipo | Aluminio o acero dulce | De $800 a $6.000 | De 2 a 4 semanas | De cientos a unos pocos miles de disparos |
| Puente | Acero templado, cavidad reducida | De $6.000 a $15.000 | De 4 a 8 semanas | Unas 50 000 tomas |
| Producción | Acero templado, de múltiples cavidades | De $8.000 a $20.000 más | De 8 a 16 semanas | Más de 1 000 000 de ciclos |
Un molde prototipo de una sola cavidad es la opción más económica para comenzar la validación. A medida que aumenta el volumen de producción, el acero endurecido de múltiples cavidades resulta rentable gracias a un menor coste por pieza y a unos tiempos de ciclo más estables. El número de cavidades, la complejidad de las piezas y el tipo de acero influyen en el precio, por lo que el molde debe ajustarse al volumen real del programa, en lugar de a un límite máximo esperado.
Los detalles del diseño del molde son tan importantes como el nivel de detalle. Los ángulos de desmoldeo de entre uno y tres grados permiten que las piezas se expulsen sin romperse, los microcanales de ventilación permiten que el aire atrapado se escape para lograr un llenado limpio, y las cavidades se dimensionan con mayor tamaño para compensar la contracción de la silicona, que oscila entre el 1,5 y el 3,5 por ciento aproximadamente. Estas decisiones quedan fijadas cuando se corta el acero, por lo que deben tenerse en cuenta en la revisión del prototipo, y no en el pánico de la producción.
Inspección del primer artículo y validación del diseño
La inspección del primer artículo confirma que el molde destinado a la producción fabrica piezas que cumplen los requisitos de dureza, tacto, color y ajuste antes de que comiencen las series completas.
Las primeras piezas fabricadas con el molde definitivo se miden, no solo se observan. La dureza se comprueba según la escala Shore A, una medida definida por ASTM D2240, por lo que los resultados son comparables entre distintos proveedores y lotes. Los técnicos también comprueban la fuerza de accionamiento, el rebote, el color (comparándolo con la muestra de referencia aprobada) y el ajuste del teclado con los componentes electrónicos y la carcasa. Cuando un parámetro se desvía, el moldeador ajusta el tiempo de curado, la presión o la ubicación de la entrada de material, en lugar de remodelar el molde.
Esta etapa protege el presupuesto. Una corrección en esta fase solo requiere un pequeño ajuste de los parámetros; si se detecta el mismo defecto tras haber enviado 100 000 unidades, esto supone una retirada del mercado o una línea de reelaboración. La aprobación del primer artículo es el punto de encuentro entre ingeniería y producción.
El resultado es un registro, no solo una muestra. Un informe de primer artículo empareja las mediciones con el plano, enumera la muestra de color aprobada y recoge los parámetros de moldeo utilizados. Ese documento se convierte en la referencia para todos los lotes posteriores, de modo que un comprador o un auditor pueda confirmar que la pieza de producción coincide con la validada. Sin él, la única comprobación es que “parezca igual”, y eso falla cuando el volumen es elevado.
Ampliación de la escala, desde las series piloto hasta la producción en masa
Las pruebas piloto demuestran que el proceso funciona; la producción en serie consiste en mantener ese proceso constante a lo largo de miles de tiradas.
Una tirada piloto de 500 unidades fabricadas con un molde específico es suficiente para validar el montaje y el uso inicial en el terreno. Al pasar a la producción en serie, se incorporan moldes multicavidad, dosificación automatizada e inspección en línea, de modo que la pieza número 100 000 tenga las mismas características que la primera. El plazo de entrega suele ser de dos a tres semanas para las herramientas de la fase de prototipo y de cuatro a seis semanas para los pedidos de producción completa, y los lotes más grandes permiten obtener lotes de material más homogéneos.
La disciplina que realmente importa a gran escala es la repetibilidad: rangos de proceso documentados, trazabilidad de los lotes e inspecciones a intervalos fijos. Un fabricante competente de teclados de silicona considera el proyecto piloto como la plantilla y la línea de producción como su copia, no como un nuevo comienzo.
El sellado y el entorno influyen en la elección de la escala. Para que un teclado cumpla con el grado de protección IP67 o IP68, es necesario que el reborde perimetral y la carcasa actúen como un único sistema de sellado a lo largo de millones de ciclos, y no solo durante las primeras docenas de piezas. Validar el sellado en la fase piloto y, posteriormente, mantener el espesor de la lámina y el intervalo de curado durante la producción en serie es lo que garantiza que la clasificación se mantenga real en condiciones de uso real.
Acabados, recubrimientos y opciones funcionales
El acabado de la superficie, las leyendas y el método de contacto se seleccionan en función de cada aplicación, y cada opción supone un equilibrio entre el coste, la durabilidad y la funcionalidad.
Recubrimientos, inscripciones y contactos
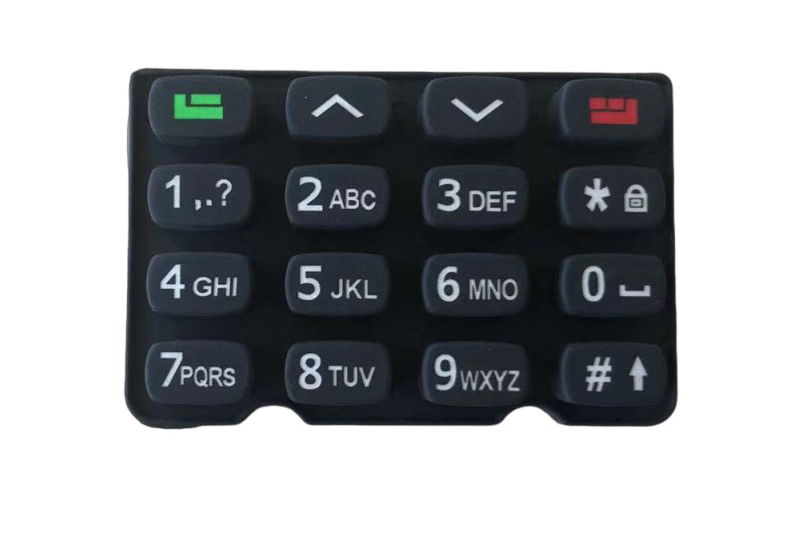
Una pieza moldeada puede enviarse tal cual, pero la mayoría de los teclados pasan por al menos un proceso secundario. Las inscripciones se aplican mediante serigrafía o grabado láser; el grabado láser, combinado con un teclado translúcido y un LED, crea iconos retroiluminados que nunca se borran, por lo que un teclado de silicona con retroiluminación Suele utilizarse esta solución. Los recubrimientos protectores van desde el PU mate, que ofrece resistencia a la abrasión, hasta el epoxi, que proporciona un acabado brillante y una superficie dura y abombada, y el parileno, ideal para entornos con alta presencia de sustancias químicas. Para la conmutación conductiva se utilizan pastillas de carbono, que garantizan un contacto fiable y económico, o pastillas chapadas en oro cuando es necesario mantener una resistencia muy baja. Una cubierta de silicona para el teclado o una base sellada también pueden alcanzar el grado de protección IP67 o IP68 cuando el reborde perimetral y la carcasa se diseñan como un único sello.
No todas las opciones son adecuadas para todas las piezas. Un dispositivo médico o de uso al aire libre puede necesitar un recubrimiento antimicrobiano o resistente a los productos químicos, mientras que una simple tecla de electrodoméstico puede necesitar únicamente una inscripción impresa. La regla es especificar lo que exige el caso de uso y omitir el resto, ya que cada capa añade un elemento de fijación, un paso de curado y un punto de variación. Una cubierta de silicona para un teclado diseñada para condiciones extremas merece sus recubrimientos; una tecla destinada a un entorno benigno, en cambio, no.
Factores que influyen en los costes y cómo elaborar el presupuesto del programa
El coste de los moldes es el mayor gasto inicial, pero el precio unitario se reduce considerablemente al aumentar el volumen y al elegir bien las opciones.
Matriz de impacto en los costes
| Palanca | Menor coste | Mayor coste |
| Tipo de moho | Aluminio de una sola cavidad | Acero endurecido de múltiples cavidades |
| Material | Silicona estándar | De grado médico o conductor |
| Impresión | Ninguno o moldeado | 4 colores más impresión en molde |
| Contacto | Pastilla de carbón | Pastilla chapada en oro |
| Iluminación | Ninguno | LED más guía de luz |
El coste de las herramientas es determinante en volúmenes bajos y su importancia como factor por pieza disminuye a medida que las tiradas superan las decenas de miles. Las formas prácticas de reducir un presupuesto consisten en simplificar la geometría, reducir el número de colores, aceptar una dureza estándar y añadir retroiluminación o recubrimientos especiales solo cuando la aplicación lo requiera. Un presupuesto transparente desglosa el coste del utillaje, el precio por pieza por nivel y las operaciones secundarias en partidas individuales, de modo que las concesiones de diseño quedan visibles antes de que comience la fabricación del utillaje.
El volumen es la palanca que lo mueve todo. Por debajo de unos pocos miles de unidades, los costes de utillaje determinan el precio unitario, y las series pequeñas resultan caras por naturaleza. A partir de decenas de miles, el mismo utillaje se amortiza y el coste por pieza disminuye; es entonces cuando el acero multicavidad y la automatización justifican su elevado precio inicial. Elabora el presupuesto del programa en función del volumen que realmente vayas a suministrar, no del volumen que esperas alcanzar.
Preguntas frecuentes
¿Cuánto tiempo se tarda en pasar del prototipo a la producción en serie?
Un programa típico dura entre cuatro y ocho semanas, desde la entrega del diseño CAD hasta las primeras piezas de producción, y la fabricación de los moldes ocupa la mayor parte de ese plazo. Las herramientas de prototipo pueden estar listas en un plazo de dos a cuatro semanas, mientras que los moldes de producción endurecidos tardan entre ocho y dieciséis semanas. El aumento progresivo del volumen de producción añade otras cuatro a seis semanas de pruebas piloto y validación, en función de los requisitos de ensayo.
Moldeo por compresión o inyección de LSR: ¿cuál debería elegir?
Opta por el moldeo por compresión cuando los volúmenes sean moderados, las piezas sean grandes o el presupuesto para utillaje sea limitado, ya que es el que presenta el menor coste de puesta a punto. Opta por la inyección de LSR para paredes delgadas, tolerancias muy ajustadas, grandes volúmenes o cuando el teclado deba moldearse sobre un inserto de plástico o metal. La decisión debe basarse en tu volumen anual y tus necesidades de precisión, no en una preferencia general.
¿Cuánto cuesta el molde de un teclado de silicona?
Los moldes prototipo suelen oscilar entre aproximadamente $800 y $6.000, los moldes puente, de $6.000 a $15.000, y los moldes de producción multicavidad templados, de $8.000 a $20.000 o más. El precio final depende del número de cavidades, el tamaño de la pieza, la complejidad geométrica y el tipo de acero. El precio por pieza se reduce a medida que aumenta el volumen, a menudo a la mitad o más entre un pedido de 5.000 piezas y uno de 100.000 piezas.