Eine Dichtung ist in den meisten Stücklisten das günstigste Bauteil und eine der häufigsten Ursachen für Rücksendungen. Eine Undichtigkeit an der Tür eines Autoklaven, Wasser im Inneren eines Außengehäuses, ein Sensor, der nach einer Saison unter UV-Einwirkung ausfällt: Die Spur führt meist zurück zu einem Bauteil, das in Eile ausgewählt wurde. Einkäufer, die als Hersteller von maßgefertigten Silikondichtungen damit man später weniger ausgeben muss.
Sechs Prüfpunkte entscheiden über den Erfolg. Versteht der Lieferant Ihre Dichtungsanforderungen oder kennt er nur die Zeichnung? Geht sein Materialwissen über das Wort “Silikon” hinaus? Kann er das von Ihnen benötigte Format herstellen, sei es ein Streifen, ein Band, ein Ring oder eine Dichtung? Kann er Maße und Härte von der Probe bis zur Charge konstant halten, und wird er darauf hinweisen, wenn eine Konstruktion nicht dicht ist? Der Preis kommt erst nach allen sechs Punkten.
In diesem Leitfaden werden diese Prüfschritte in der Reihenfolge durchgesprochen, die bei den meisten Projekten maßgeblich ist.
Warum Silikondichtungen für manche Anwendungen geeignet sind, bei anderen jedoch versagen
Silikon eignet sich für Dichtungen, die Hitze, Kälte, Witterungseinflüssen, wiederholter Reinigung oder dem Kontakt mit Lebensmitteln und Haut standhalten müssen. Es versagt jedoch, wenn die Dichtung Abrieb, Druckausbeulung oder langem Kontakt mit Kraftstoffen, Ölen und konzentrierten Säuren widerstehen muss.
VMQ-Silikon weist einen veröffentlichten Einsatzbereich von etwa −60 °C bis +230 °C auf, der breiter ist als der von Nitril, EPDM oder Naturkautschuk. Es ist ozon- und UV-beständig und so inert, dass es für den Kontakt mit Haut und Lebensmitteln geeignet ist.
Die Grenzen sind ebenso wichtig. Eine geringere Reißfestigkeit bedeutet, dass Silikon schlecht mit scharfen Kanten, abrasiven Medien oder dynamischen Hochdruckanwendungen zurechtkommt. Standard-VMQ quillt zudem in vielen Kohlenwasserstoffflüssigkeiten auf, weshalb es Fluorsilikon-Typen gibt. Für eine unter Druck stehende Hydraulikstangendichtung ist Silikon die falsche Wahl, und ein kompetenter Lieferant wird dies auch bestätigen.
Die Verbindungen, zu denen Sie befragt werden
- VMQ, Methylvinylsilikon. Für allgemeine Zwecke und den Kontakt mit Lebensmitteln, in der Regel platinvernetzt.
- FVMQ, Fluorsilikon. Fluor im Grundgerüst sorgt für Kraftstoff- und Ölbeständigkeit, ist jedoch kostspieliger.
- PVMQ, Phenylsilikon. Senkt die Untergrenze der Betriebstemperatur für kryogene Anwendungen.
- LSR, Flüssigsilikonkautschuk. Ein zweikomponentiges, flüssiges Material, das im Spritzgussverfahren zu dünnwandigen Teilen verarbeitet wird.
- HCR, Hochkonsistenz-Kautschuk. Eine feste Mischung für das Formpressen und die Extrusion.
Die Peroxid-Aushärtung ist kostengünstiger und für die meisten industriellen Anwendungen völlig ausreichend.
Die vier Formate von Silikondichtungen und wie sie jeweils hergestellt werden
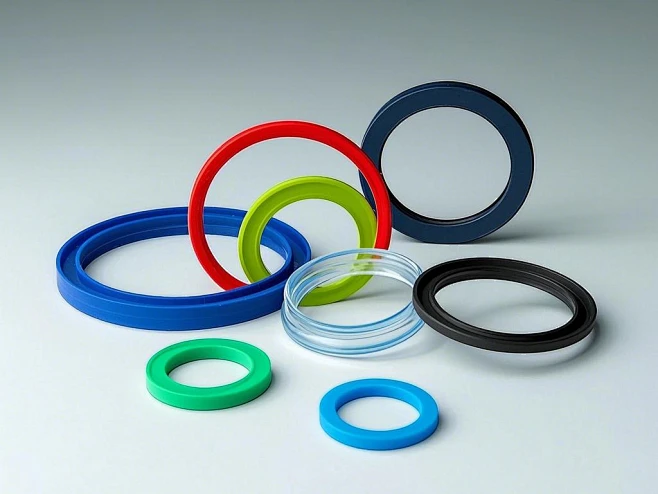
Das Format bestimmt den Fertigungsweg, die Werkzeugkosten und die Toleranz, die eingehalten werden kann. Ein Silikon-Dichtungsstreifen, ein Silikon-Dichtungsband, ein Silikon-Dichtungsring und eine Silikon-Dichtung werden auf vier verschiedene Arten hergestellt, und die Wahl der falschen Variante treibt die Kosten in die Höhe oder schränkt die Qualität ein.
Silikondichtungsstreifen
Mit konstantem Querschnitt extrudiert und anschließend auf Länge geschnitten. Die Profile können rund, quadratisch, D-förmig oder nach Maß gefertigt sein. Die Matrize ist wesentlich einfacher aufgebaut als eine Form, sodass lange Streifen kostengünstig hergestellt werden können; die Toleranzen ergeben sich jedoch aus der Matrize und der Aushärtungsanlage. Die Streifen werden häufig mittels einer vulkanisierten Verbindung zu einer Schleife zusammengefügt.
Silikon-Dichtungsband
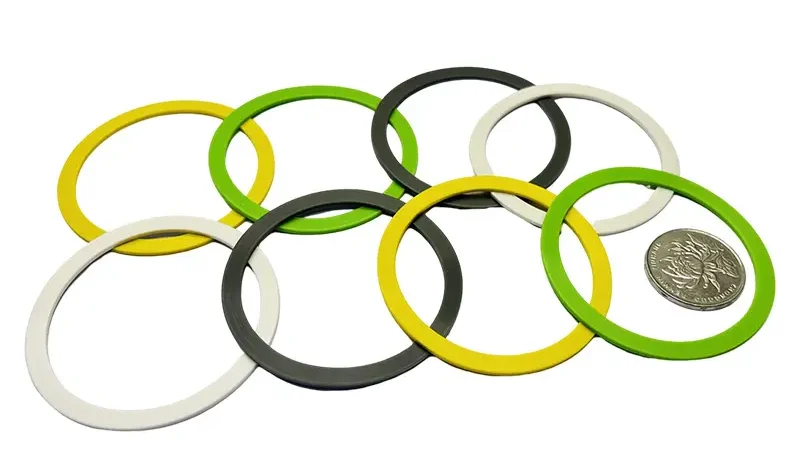
Ein flaches Produkt: eine geschlitzte Rolle oder ein aus einer Bahn gestanzter Streifen. Die Dicke ist das Hauptmaß und unterliegt der Standardtoleranz für Bahnen. Die selbstklebende Rückseite dient zum Verschließen von Gehäusen, wobei das Klebeband zudem Spalten ausfüllt; für Standardformen ist kein Werkzeug erforderlich.
Silikon-Dichtungsring
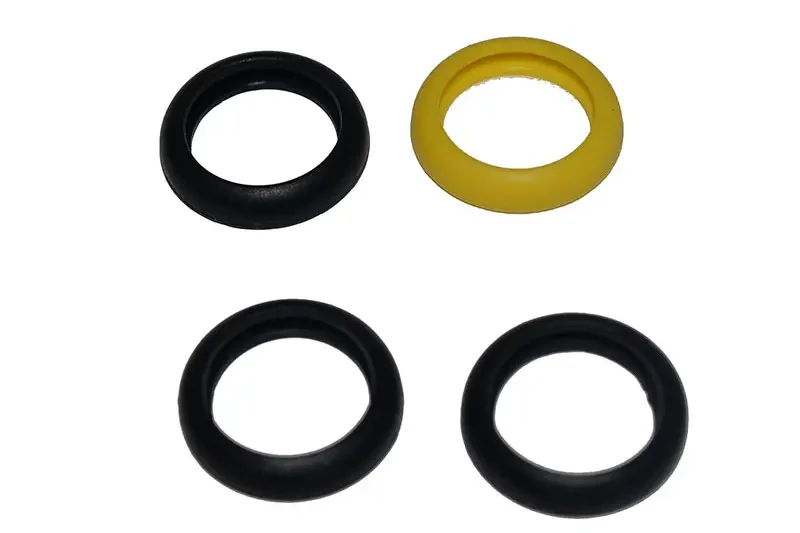
Entweder geformt oder aus extrudiertem Schlauchmaterial geschnitten und verbunden. Geformte Ringe decken O-Ring-Querschnitte und kundenspezifische Profile ab, wobei der Innendurchmesser genau kontrolliert wird. Geschnittene und verbundene Ringe erfordern keine Werkzeuge und eignen sich für große Durchmesser, wie beispielsweise bei einem Tankdeckel.
Silikondichtung
In der Regel handelt es sich um ein flaches Teil, das aus einer Platte gestanzt wird. Da keine Formkavitäten erforderlich sind, ist das Stanzen bei kleinen und mittleren Stückzahlen sowie bei großen Grundflächen die bessere Wahl. Ein dreidimensionales Profil, eine Lippe oder eine Nut mit kontrollierter Kompression macht das Teil hingegen zu einem Fall für das Formpressen.
| Format | Herstellungsverfahren | Angeben | Übliche Verwendung |
|---|---|---|---|
| Silikondichtungsstreifen | Extrusion, auf Länge geschnitten | Querschnittszeichnung, Länge, Verbindungsart, Härte | Tür- und Fensterdichtungen, Gehäusekanten |
| Silikon-Dichtungsband | Bogen geschnitten oder gestanzt | Dicke, Breite, Klebstoffart | Plattenabdichtung, Spaltfüllung, Gehäuseabdeckungen |
| Silikon-Dichtungsring | Geformt oder aus Schnüren geschnitten und zusammengefügt | Innendurchmesser, Querschnitt, Härte, Verbindungsstelle | Flanschverbindungen, Deckel, Armaturen |
| Silikondichtung | Flach gestanzt, geformt, falls profiliert | Umriss, Dicke, Kompressionsziel | Flachflansche, Abdeckungen, Sanitärarmaturen |
Was Sie klären sollten, bevor Sie einen Lieferanten kontaktieren
Notieren Sie sich, welche Anforderungen die Dichtung erfüllen muss, bevor Sie ein Angebot einholen. Anbieter erstellen ihre Angebote auf der Grundlage der ihnen vorliegenden Informationen, und eine vage Anfrage führt zu einem Angebot, das von der kostengünstigsten Auslegung ausgeht.
- Zeichnung oder 3D-Datei oder, falls keine Zeichnung vorliegt, ein Muster.
- Die Form und die Passfläche, an der die Dichtung anliegt.
- Härte nach Shore A oder das von Ihnen benötigte Druckverhalten.
- Temperaturbereich, einschließlich Spitzenwerten während der Reinigung.
- Medien, mit denen das Gerät in Kontakt kommt: Wasser, Dampf, Lebensmittel, Reinigungschemikalien, Öle.
- Maße der Nut und Art der Befestigung der Dichtung.
- Compliance-Anforderungen – mit den Zertifikaten, die Sie erwarten.
- Prototypen- und Serienmengen, Prüfungsanforderungen und Verpackung.
Die Details, die den Kurs am stärksten beeinflussen
Menge und Format legen die Mindestanforderungen fest; Härte, Toleranz und Nachgiebigkeit bestimmen den Rest. Eine enge Toleranzklasse ist teurer als eine Standardklasse, und eine für den Kontakt mit Lebensmitteln geeignete Mischung ist teurer als eine Allzweckmischung.
So interpretieren Sie die Materialangaben eines Lieferanten
Fragen Sie nach der Materialspezifikation, nicht nach der Marketingseite. Ein seriöser Lieferant kann Ihnen eine Aufschlüsselung gemäß ASTM D2000 für die geplante Mischung, ein Datenblatt für die zu produzierende Charge sowie eine Erläuterung dazu zukommen lassen, was die einzelnen Segmente für Ihr Bauteil bedeuten.
Materialbezeichnungen liefern so gut wie keine Informationen. Zwei Verbindungen werden beide als „70 Shore“ verkauft. Ein Silikon kann sich hinsichtlich des Druckverformungsrestes, des Alterungsverhaltens bei Hitze und der Quellung in einer bestimmten Flüssigkeit unterscheiden, und diese Unterschiede entscheiden darüber, ob eine Dichtung eine Saison oder Jahre lang hält. Die Norm ASTM D2000 kodiert die Güteklasse, die Hitzebeständigkeitsklasse, die Härte und die Zugfestigkeit sowie zusätzliche Prüfungen.
- “Warum gerade dieser Werkstoff und nicht die Alternative?” Ein Lieferant, der Ihre Anforderungen versteht, spricht über Temperatur, Medien und Druck. Einer, der das nicht tut, spricht über Lagerbestände.
- “Aus welcher Charge stammt dieses Teil, und kann ich mir das Prüfprotokoll dazu ansehen?” Ein Datenblatt für eine generische Verbindung sagt nichts über das Teil in der Verpackung aus.
Anpassung des Herstellungsprozesses an Ihre Dichtung
Passen Sie das Verfahren an die Geometrie, das Volumen und die Toleranz an, anstatt sich daran zu orientieren, was im Werk bereits verwendet wird. Strangpressen, Stanzen, Formpressen und LSR-Spritzguss jeder Sieg in einer anderen Ecke dieses Raums.
Ein gleichbleibender Querschnitt deutet auf Extrusion hin. Flach und groß deutet auf Stanzen hin. Profiliert bei mäßigem Volumen deutet auf Formpressen hin. Komplex, dünnwandig oder mit engen Toleranzen deutet auf LSR-Spritzguss hin.
| Ihre Situation | Ein Verfahren, das in der Regel geeignet ist | Warum |
|---|---|---|
| Langes, gleichbleibendes Profil, beliebige Menge | Extrusion | Einfaches Stanzwerkzeug, ohne Kavitäten |
| Flaches Teil, geringe bis mittlere Stückzahlen | Stanzen | Keine Werkzeugkosten, schnelle Bearbeitung |
| Profiliertes oder dickes Bauteil, 3D-Geometrie | Formpressen | Geeignet für feste Werkstoffe und dicke Querschnitte |
| Kleines Präzisionsteil, dünne Wände | LSR-Spritzguss | Regelung im geschlossenen Regelkreis, blitzfrei |
| Hohe Stückzahlen mit umspritzten Einsätzen | LSR-Spritzguss | Automatisierte Zyklen, In-Mould-Bonding |
Beim Stanzen und Extrudieren gelten bestimmte Toleranzen für das Rohmaterial und die Stanzform; daher ist eine spritzgussähnliche Präzision in diesem Bereich erst nach einer Demonstration zu erwarten.
Qualitätssysteme, Prüfberichte und Rückverfolgbarkeit, die wirklich etwas bedeuten
Ein funktionierendes Qualitätsmanagementsystem zeigt sich in Aufzeichnungen, nicht in Zertifikaten. Der von Ihnen gewünschte Lieferant kann darlegen, was er bei der Wareneingangskontrolle, der Zwischenkontrolle und der Endkontrolle prüft, und kann für jede Zahl im Prüfbericht, der Ihren Teilen beiliegt, die zugrunde liegende Prüfmethode nennen.
Die Europäischer Dichtungsverband unterhält eine öffentlich zugängliche Fachbibliothek zu Normen, Prüfverfahren und Werkstoffen für Dichtungsvorrichtungen, die als nützliche Kontrollmöglichkeit dient, um zu prüfen, ob die Qualitätsbegriffe eines Lieferanten mit denen der Branche übereinstimmen.
Bei der Wareneingangskontrolle wird geprüft, ob es sich bei der Rohmischung um die spezifizierte Mischung handelt und ob das Chargenzertifikat vorliegt. Während des Fertigungsprozesses sind in festgelegten Abständen Härteprüfungen durchzuführen und die Formparameter zu protokollieren. Die Endkontrolle sollte Maßprüfungen anhand Ihrer Zeichnung, eine Sichtprüfung auf Grat sowie eine Chargennummer umfassen, die die Teile der eingegangenen Charge zuordnet.
Die am häufigsten vorkommenden Tests:
- Härte, gemessen mit einem Durometer. Am häufigsten verglichen, am wenigsten verstanden.
- Kompressionsverformung, die angibt, ob die Dichtung nach einem Jahr unter Belastung noch immer einen Gegendruck ausübt.
- Zugfestigkeit und Bruchdehnung, die Aufschluss darüber geben, wie die Mischung mit den bei der Verlegung auftretenden Belastungen umgeht.
- Wärmealterung, die das Verhalten nach längerem Betrieb zeigt.
Zwei Dokumente sind dabei besonders wichtig: ein Analysezertifikat mit den Messwerten für die Charge und ein Maßbericht für die Fertigteile mit Angabe der Messmethode.
Werkzeuge, Muster und der Prozess zur Freigabe des Erstmusters
Lassen Sie den Entwurf prüfen, bevor die Form gefertigt wird. Der Großteil der Kosten für eine schlecht konstruierte Silikondichtung entsteht bereits bei der Entscheidung über die Werkzeugkonstruktion, und fast alle diese Kosten lassen sich durch eine Prüfung vermeiden, die nur Tage statt Wochen dauert.
Eine Überprüfung der Fertigungstauglichkeit umfasst die Wandstärke, die Lage der Trennfuge, den zum Entformen des Teils erforderlichen Schräglagenwinkel, die Stellen, an denen sich wahrscheinlich Grat bilden kann, sowie die Frage, ob die Dichtlippe ohne Hinterschneidungen geformt werden kann. Die Ergebnisse sollten schriftlich mitgeteilt werden.
- Sperren Sie die Zeichnung nach der Überprüfung und halten Sie jede Änderung schriftlich fest.
- Ein Erstmuster, das anhand der Zeichnung vermessen wurde, muss genehmigt werden, bevor die Fertigungswerkzeuge freigegeben werden.
- Testen Sie das Muster in der tatsächlichen Baugruppe, nicht auf einem Prüfstand.
- Klären Sie die Zuständigkeit für das Tool, kostenlose Überarbeitungsrunden und die Frage, wer für spätere Änderungen aufkommt.
- Einigung darüber, was geschieht, wenn Serienteile von der zugelassenen Probe abweichen.
Muster, die zunächst den Test bestehen, bei deren Serienproduktion es dann jedoch zu Abweichungen kommt, sind der Grund für die meisten Beschwerden von Käufern – Abhilfe schafft hier eine schriftlich festgelegte Definition der zulässigen Toleranzen.
Einhaltung der Vorschriften nach Marktsegmenten: Lebensmittel, Medizin, Wasser und Automobilindustrie
Unterschiedliche Märkte erfordern unterschiedliche Nachweise, und die Aussage “Wir können lebensmitteltaugliche Produkte herstellen” ist kein Nachweis. Verlangen Sie das Dokument, das dieser Behauptung zugrunde liegt, und überprüfen Sie, ob darin die chemische Verbindung und nicht die Fabrik genannt wird.
| Zielmarkt | Standard oder Rahmenwerk | Anzufordernde Nachweise |
|---|---|---|
| Kontakt mit Lebensmitteln | FDA 21 CFR 177.2600, LFGB, EU 10/2011 | Konformitätserklärung unter Angabe der Verbindung und ihres Aushärtungssystems |
| Medizinprodukte | ISO 10993, USP Klasse VI | Akkreditierte Laborberichte, Erklärung zur Sterilisierbarkeit |
| Trinkwasser | NSF-51, auch bekannt als „National Potable Water Scheme“ (Nationales Trinkwasserprogramm) | Aktuelles Angebot für das gesamte Gelände |
| Automobilindustrie und Elektronik | IATF 16949, UL-Brandschutzklassen | Geltungsbereich des Zertifikats, PPAP auf Anfrage |
| Alle Märkte | REACH, RoHS | Angaben zum Präparat und seinen Zusatzstoffen |
Die Konformität ist eine Kette. Das Zertifikat gilt für eine bestimmte Charge. Diese Charge muss genau die sein, die für Ihr Bauteil verwendet wurde. Das Bauteil muss aus der Charge stammen, die in den Unterlagen angegeben ist.
Wovon hängen Kosten, Mindestbestellmenge und Lieferzeit ab?
Die Kosten ergeben sich aus den Werkzeugkosten, der Materialgüte, der Toleranzklasse und dem Prüfumfang. Die Mindestbestellmenge richtet sich danach, wie sich die Werkzeugkosten amortisieren. Die Lieferzeit hängt in dieser Reihenfolge vom Formenbau, der Musterfertigung und der Geschwindigkeit Ihrer Freigabe ab.
Die Werkzeugkosten sind der größte Einzelposten. Die Anzahl der Kavitäten, der Formstahl, die Bauteilgröße und die Oberflächengüte treiben die Kosten in die Höhe, und ein gehärtetes Mehrkavitätenwerkzeug für LSR kostet weitaus mehr als eine Ein-Kavitäten-Formpresse. An zweiter Stelle steht die Materialgüte und an dritter Stelle die Toleranzklasse, da engere Toleranzen einen höheren Kontrollaufwand im Prozess und umfangreichere Prüfungen erfordern.
Die Mindestbestellmenge (MOQ) ist ein Mechanismus zur Kostendeckung und keine feste Zahl. Eine niedrige Mindestbestellmenge bedeutet in der Regel, dass die Werkzeugkosten über den Stückpreis gedeckt oder über eine Mengenzusage abgeschrieben werden. Fragen Sie nach dem Stückpreis bei der doppelten und bei der fünffachen Menge Ihrer geplanten Abnahme, dann wird die Struktur deutlich. Die Vorlaufzeit gliedert sich in die Herstellung des Werkzeugs, die Fertigung von Mustern und die Einholung Ihrer eigenen Freigabe – Faktoren, die Einkäufer regelmäßig unterschätzen.
Warnsignale und wie man einen kurzen Lieferanten-Test durchführt
Ziehen Sie sich zurück, wenn ein Lieferant die Zeichnung kopiert, ohne nach dem Anwendungszweck zu fragen, jeden nicht standardmäßigen Auftrag auslagert oder nicht beschreiben kann, wie er seine Produkte prüft. Führen Sie einen kurzen Test durch, bevor Sie sich festlegen: ein Teil, eine Zeichnung und vollständige Aufzeichnungen zu den fertigen Mustern.
- Es wird ausschließlich über die Zeichnung gesprochen. Es werden keine Fragen zur Temperatur, zu den Medien oder zur Kompression gestellt.
- Nicht standardmäßige Arbeiten werden stets an Subunternehmer vergeben, wodurch der Zeitplan und die Toleranzen in die Hände anderer gelegt werden.
- Die Muster- und Produktionsverbindungen weichen voneinander ab, ohne dass diese Änderung schriftlich festgehalten wurde.
- Stoffdatenblätter werden abgelehnt, oder es wird ein einziges allgemeines Datenblatt für alle Verbindungen verwendet.
- Jede Frage wird mit „Ja“ beantwortet. Ein Lieferant, der niemals Einwände erhebt, hat entweder die Konstruktionsunterlagen nicht gelesen oder beabsichtigt nicht, sich daran zu halten.
Ein kurzer Test sagt mehr aus als eine Werksbesichtigung. Schicken Sie uns eine Zeichnung für ein Dichtungsring aus Silikonkautschuk, bitten Sie um Muster in zwei Härtegraden, fordern Sie dazu die Maß- und Härteprüfberichte an und vergleichen Sie dann die zweite Charge mit der ersten.
Häufig gestellte Fragen
Woran kann ich erkennen, ob bei einer Silikondichtung eine Neuware oder Mahlgut verwendet wurde?
Nicht mit bloßem Auge, aber Sie können Anhaltspunkte sammeln. Fragen Sie nach, welche Verbindung vorgeschrieben ist und ob das Verwenden von Mahlgut überhaupt zulässig ist, und überprüfen Sie anschließend das Analysenzertifikat der Charge. Das Aussehen liefert nur schwache Hinweise: Unverarbeitetes, mit Platin ausgehärtetes Silikon hat in der Regel eine einheitliche Farbe und kehrt nach dem Dehnen schnell in seine ursprüngliche Form zurück, während stark gefülltes oder gemahlenes Material oft matt aussieht und nur langsam in seine ursprüngliche Form zurückkehrt. Bei einer kritischen Dichtung sollten Sie eine spektroskopische Überprüfung im Vergleich zur Referenzmischung verlangen.
Wovon hängt die Mindestbestellmenge für eine maßgefertigte Silikondichtung ab?
Amortisation der Werkzeuge sowie die vom Lieferanten für den Prozess festgelegte Mindestauflage. Bei gestanzten und extrudierten Dichtungen fallen kaum oder gar keine Werkzeugkosten an, sodass die Mindestmengen in der Regel durch die Materialhandhabung bestimmt werden und gering bleiben. Formteile erfordern eine Form, und die Mindeststückzahl wird so festgelegt, dass sich die Formkosten auf eine ausreichende Stückzahl verteilen, die für beide Seiten akzeptabel ist. Bei geringen Stückzahlen und sofern die Geometrie es zulässt, ermöglicht ein geschnittener und zusammengefügter Ring die Umstellung des Projekts auf ein Verfahren mit niedrigerer Mindeststückzahl.
Kann eine Silikondichtung direkt auf Kunststoff oder Metall geklebt werden?
Ja, in der Regel mit selbsthaftendem Flüssigsilikonkautschuk, der im selben Arbeitsgang auf das Substrat aufgebracht wird. Der Einsatz muss oberflächenvorbereitet und – je nach Material – grundiert werden. Die Verklebung gelingt am besten, wenn die Wahl des Substrats frühzeitig getroffen wird, da sich manche Kunststoffe und Metalle weitaus zuverlässiger mit Silikon verbinden als andere und die Klebefläche bereits in der Phase der Formkonstruktion festgelegt wird.