Um teclado é uma das poucas peças de um produto que o cliente toca sempre que o utiliza, e é uma das mais fáceis de errar numa primeira encomenda. O desenho indica Shore A 50, as amostras parecem estar corretas e o preço é competitivo. No entanto, o primeiro lote de produção chega com teclas que exigem uma pressão visivelmente diferente umas das outras, inscrições que desbotam após um mês de limpeza e uma resistência de contacto que se desviou o suficiente para causar falhas nas entradas. Quase todas essas falhas têm origem em decisões tomadas antes mesmo de o aço ter sido cortado. Os compradores que já adquirem outras peças moldadas em elastómero de um fabricante de teclados de silicone personalizados Irá reconhecer grande parte deste processo, uma vez que um teclado funciona com as mesmas operações de prensagem, a mesma disciplina de moldagem e a mesma rastreabilidade dos lotes.
A aquisição de teclados de silicone personalizados resume-se a cinco aspetos que pode controlar antes do início da produção das matrizes: a dureza (durómetro) e a geometria da banda que definem a sensação ao toque, a força de atuação e a amplitude de curso que está disposto a aceitar, o sistema de contacto que fecha o circuito, o tratamento de superfície que mantém as inscrições legíveis e um plano de inspeção que o seu fornecedor possa efetivamente apresentar-lhe. Defina valores e tolerâncias para esses cinco aspetos, e o preço, o prazo de entrega e a vida útil tornar-se-ão previsíveis. Se deixar qualquer um deles ao critério do fornecedor, só descobrirá o que este escolheu cerca de quatro semanas após a conclusão do molde.
As secções que se seguem abordam cada decisão, os testes que a verificam e os critérios que distinguem uma fábrica de um escritório comercial.
O que é um teclado de silicone personalizado e onde se utiliza
Um teclado de silicone personalizado consiste numa única folha de borracha moldada com teclas salientes, pontes flexíveis que permitem que cada tecla se mova e um contacto condutor por baixo de cada tecla. É utilizado em produtos que necessitam de um curso real das teclas, de uma vedação contra o pó ou a água, ou de um comando que o operador possa localizar pelo tacto sem precisar de olhar para ele. Não é a solução adequada quando toda a espessura acima da placa de circuito impresso (PCB) tem de se manter abaixo de cerca de 1,5 mm.
Cada tecla é uma cúpula de silicone ligada à folha circundante por uma fina membrana angular. Ao pressionar a tecla, a membrana cede, e é daí que provém a sensação tátil de «estalo». Ao soltá-la, a própria elasticidade da membrana empurra a tecla de volta à posição inicial. A espessura dessa membrana, a altura da tecla, a forma da cúpula e a posição do contacto subjacente determinam se o teclado parece macio, firme, silencioso ou com um toque bem definido.
A alternativa prática é um interruptor de membrana, um laminado plano composto por camadas de poliéster impressas. Em alguns produtos, os dois podem sobrepor-se, mas não são intercambiáveis:
| Fator | Teclado de silicone | Interruptor de membrana |
|---|---|---|
| Viagem principal | 1,0 a 2,5 mm | 0,1 a 0,5 mm |
| Força de acionamento | 150 a 450 gf | 100 a 400 gf com uma cúpula metálica |
| Fonte tátil | Deformação por encurvamento da alma moldada | Cúpula adicional em poliéster ou aço |
| Vida útil | 1 a 10 milhões de ciclos | 0,5 a 5 milhões de ciclos |
| Intervalo de temperatura | -50 a +200 °C | -40 a +85 °C |
| Vedação exequível | Até IP68 com uma vedação moldada | Até IP67 com adesivo |
| Custo das ferramentas | $3.000 a $25.000 | $1.000 a $10.000 |
| Custo por unidade para um lote de 10 000 unidades | $0,08 a $0,35 | $0.03 a $0.15 |
O silicone é a melhor opção quando o produto é utilizado no exterior, é submetido a lavagens, é utilizado com luvas ou requer chaves que possam ser encontradas no escuro. A membrana é a melhor opção quando o painel tem de ser fino, os gráficos são complexos e a cores, e o preço unitário é mais importante do que o toque.
Opções de contacto que fecham o circuito
Existem três métodos que colocam a condutividade em destaque, e estes não apresentam o mesmo desempenho ao longo de uma vida útil prolongada.
- Pastilha de carbono moldada. Uma pastilha condutora pré-moldada é colocada no molde antes de se introduzir o silicone, e os dois ligam-se quimicamente durante a cura. Esta é a opção mais duradoura e é utilizada na maioria dos teclados produzidos.
- Tinta condutora aplicada por serigrafia. A tinta com carbono ou prata é aplicada no pino do atuador e curada termicamente. As tintas de prata atingem uma baixa resistividade, mas uma camada impressa desgasta-se mais rapidamente do que um comprimido sólido.
- Comprimido ou cúpula metálica colada após a moldagem. É útil para protótipos, pois permite alterações no design sem ser necessário fabricar um novo molde, embora a interface adesiva se torne um ponto de falha.
Quando uma capa de silicone para o teclado justifica o seu preço
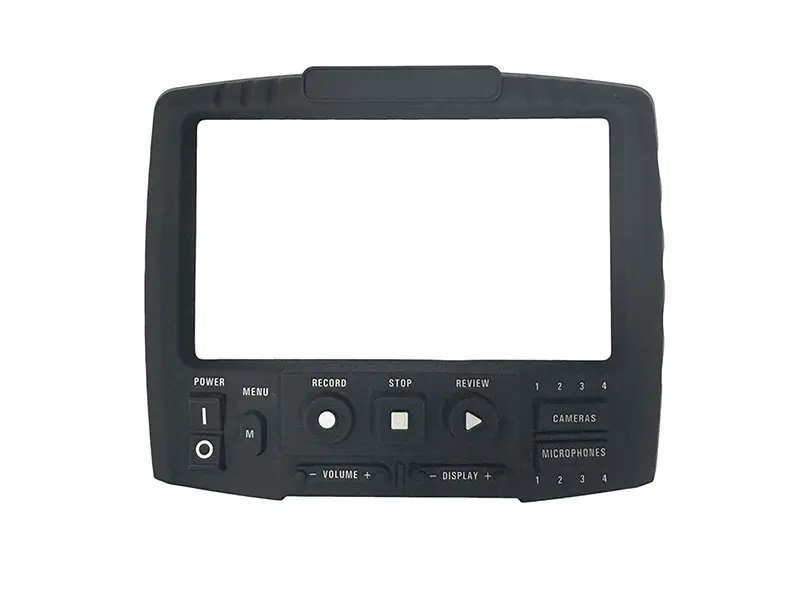
Alguns produtos não necessitam de um tapete de teclas completo. Precisam de uma cobertura de teclado em silicone de peça única, colocada sobre um conjunto de interruptores já existente. A cobertura apresenta os gráficos impressos, distribui a pressão exercida sobre o interruptor subjacente e protege a superfície contra o pó e os líquidos de uma forma que uma sobreposição plana com um orifício recortado não consegue. Proporciona ainda uma superfície fácil de limpar, sem juntas onde se acumulem contaminantes, razão pela qual esta construção é utilizada em carrinhos médicos, painéis de processamento alimentar e instrumentos portáteis que são submetidos a um regime de limpeza entre turnos.
Especificações a definir antes de solicitar um orçamento
Antes de enviar um ficheiro para orçamento, defina com precisão os valores relativos ao durómetro, à força de acionamento, ao curso, à relação de encaixe, à resistência de contacto e às tolerâncias dimensionais que realmente importam. Um orçamento baseado num desenho vago acaba por ser baixo e depois sofre alterações, porque o fornecedor calculou o preço de uma peça diferente daquela que tinha em mente.
Durómetro e sensação tátil
A dureza é medida na escala Shore A, e os teclados variam normalmente entre 30 e 70 Shore A. Valores entre 50 e 70 abrangem a maioria das aplicações táteis. Um composto mais macio é mais fácil de pressionar e proporciona uma sensação mais suave ao toque do polegar, mas exerce menos força de retorno, pelo que a membrana é submetida a um esforço maior a cada pressão, o que reduz a sua vida útil. Um composto mais duro proporciona uma resposta mais nítida e resiste ao desgaste, mas cansa o utilizador que tem de premir centenas de vezes por turno.
A moldagem com dois graus de dureza resolve parte do conflito: uma superfície superior mais macia sobre uma base mais firme, moldadas num único ciclo. Isto aumenta a complexidade do equipamento de moldagem, pelo que só vale a pena solicitá-la quando a sensação ao toque for um requisito real do produto e não apenas uma preferência.
A dureza deve ser verificada em cada lote, não deve ser dada como certa. A norma de referência comum é a ASTM D2240, e o desenho técnico deve indicar o valor alvo e a tolerância, por exemplo, 60 ± 5 Shore A.
Força de acionamento, curso e relação de acionamento
A força de acionamento é a força máxima necessária para deformar a lâmina e fechar o contacto. O curso é a distância que a tecla percorre. O rácio de clique compara a força máxima com a força de contacto e descreve a intensidade com que se sente o clique. Todos estes três parâmetros resultam da mesma curva força-deslocamento e devem ser especificados em conjunto.
| Candidatura | Força de acionamento típica | Porquê |
|---|---|---|
| Dispositivos médicos | 100 a 150 g | Toque suave, menor fadiga durante procedimentos prolongados |
| Comandos remotos para o consumidor | 120 a 200 g | Silencioso, leve, com elevada frequência de repetição |
| Interior automóvel | 150 a 250 g | Resiste à ativação acidental causada por vibração |
| Indústria pesada | 250 a 500 g | Pode ser verificado mesmo com luvas grossas |
O curso de um tapete de teclado padrão situa-se normalmente entre 0,5 e 1,5 mm. Um rácio de resposta entre 40 e 60 por cento traduz-se num clique nítido, sem dar a sensação de rigidez. Aceitar uma faixa de força muito ampla é a forma mais comum de os compradores perderem a consistência: uma especificação indicada como “150 a 300 g” resultará em teclados que parecem corretos individualmente, mas inconsistentes quando considerados como um conjunto. Uma faixa mais restrita tem um custo mais elevado de manter, e vale a pena perguntar se o fornecedor consegue garantí-la com dados concretos, em vez de apenas com uma promessa.
Resistência de contacto e a interface da placa de circuito impresso
A resistência de contacto é o que transforma uma pressão mecânica num sinal. Sob uma força de acionamento nominal, um contacto de pastilha de carbono mede normalmente entre 35 e 55 ohms, sendo que um limite de aceitação comum é inferior a 100 ohms, valor que deve ser mantido após ciclos de vida útil e não apenas quando a peça é nova.
O lado da placa de circuito impresso (PCB) é igualmente importante. Os padrões de dedos entrelaçados na placa garantem um contacto fiável quando uma tecla é premida ligeiramente fora do centro, e um acabamento em ouro sobre níquel impede que a superfície oxide ao longo de anos de utilização. A resistência deve ser medida com o método Kelvin de quatro fios, uma vez que as leituras de dois fios incluem a resistência dos fios condutores e dos traços, resultando em valores elevados.
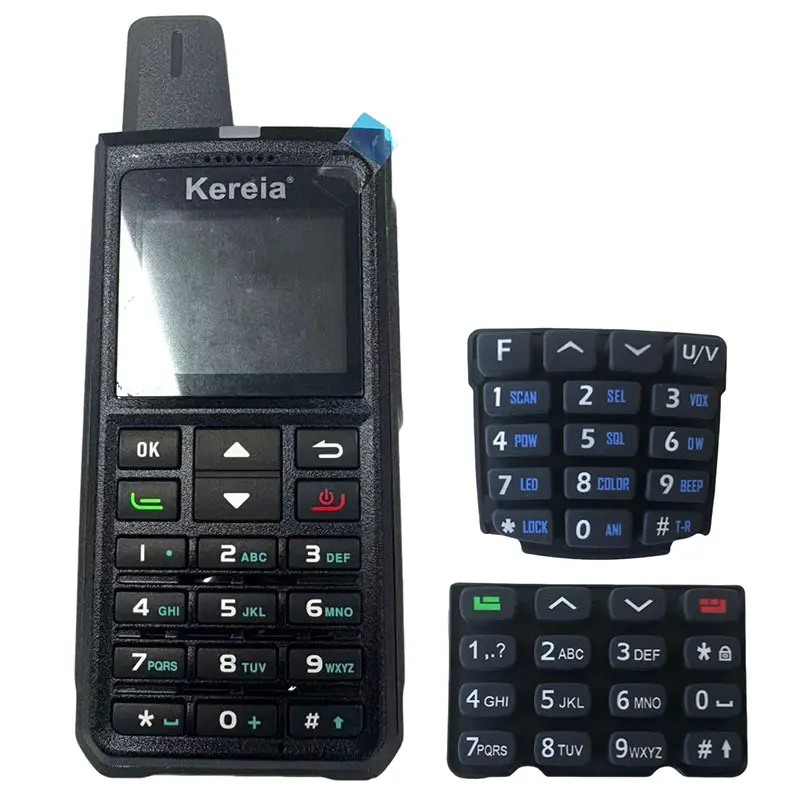
Como são moldados os teclados: moldagem por compressão vs. injeção de LSR
A maioria dos teclados é moldada por compressão a partir de blocos sólidos de borracha de silicone ou moldada por injeção a partir de borracha de silicone líquida. A moldagem por compressão é mais vantajosa em termos de custos de ferramentas e adequa-se a volumes baixos a médios. A injeção de borracha de silicone líquida (LSR) é mais vantajosa em termos de tempo de ciclo, tolerância e consistência, quando o volume anual ultrapassa cerca de 50 000 unidades.
| Fator | Moldagem por compressão | Moldagem por injeção de LSR |
|---|---|---|
| Forma material | Massa de goma sólida (HCR) | Líquido de duas componentes |
| Tempo de ciclo por cavidade | 90 a 300 segundos | 30 a 90 segundos |
| Temperatura do molde | 160 a 200 °C | 140 a 180 °C |
| Flash | Moderado a elevado | Injeção mínima em circuito fechado |
| Tolerância dimensional | ±0,10 mm | ±0,05 mm |
| Intensidade de mão-de-obra | Carregamento manual mais elevado | Inferior, automatizado |
| Custo das ferramentas | $3.000 a $15.000 | $8 000 a $40 000 |
| Volume prático | 1 000 a 50 000 unidades | 50 000 a 1 000 000+ unidades |
O volume não é o único fator a ter em conta. Se o desenho tiver uma dimensão crítica de ±0,05 mm, a moldagem por compressão terá dificuldade em mantê-la de forma consistente, e isso traduzir-se-á em desperdício. Se o teclado for uma simples placa plana com uma produção de 2 000 unidades por ano, o investimento no equipamento de LSR nunca se amortizará.
Há uma etapa que se aplica a ambas as vias e que é ignorada com mais frequência do que deveria. A pós-cura elimina os subprodutos voláteis deixados pelo sistema de cura, estabiliza as propriedades físicas e reduz a libertação de gases que podem contaminar posteriormente os contactos da placa de circuito impresso. Se esta etapa for ignorada, um teclado pode apresentar bons resultados nos testes de bancada, mas apresentar desvios em condições reais de utilização.
Legendas, revestimentos e retroiluminação
As legendas desgastam-se com mais frequência do que as teclas. O método de impressão ou gravação, bem como o revestimento aplicado sobre o mesmo, determinam se um teclado ainda se mantém com bom aspeto após dois anos de limpeza diária, e é aqui que a proposta mais barata costuma esconder as suas concessões.
Existem quatro processos que permitem a exibição de gráficos num teclado numérico:
- Serigrafia. Foi aplicada tinta à base de silicone na superfície da tecla e esta foi curada. O preço é mais baixo para quantidades inferiores a cerca de 10 000 unidades, e cada cor adicional implica uma serigrafia e uma passagem adicionais.
- Gravação a laser. Um revestimento é removido seletivamente por um laser de CO₂ ou de fibra, de modo a expor uma cor de base contrastante. A legenda não se apaga com o atrito, uma vez que não se trata de uma camada superficial; é por isso que este método é padrão em painéis automóveis e em painéis industriais sujeitos a elevado desgaste.
- Revestimento por pulverização e laser. Toda a superfície recebe uma camada de acabamento colorida e, em seguida, o laser revela a cor de base subjacente. Esta é a estrutura habitual dos teclados retroiluminados.
- Decoração no molde. Uma película pré-impressa é colocada no molde e adere ao silicone durante a cura. Proporciona gráficos com qualidade fotográfica, em troca de uma maior complexidade no fabrico das ferramentas.
| Revestimento | Resistência à abrasão | Resistência química | Concluir |
|---|---|---|---|
| PU | Excelente | Elevado | Do mate ao acetinado |
| Resina epóxi | Moderado | Excelente | Altamente brilhante, em relevo |
| Óleo de silicone com toque natural | Baixo a moderado | Moderado | Mate natural |
A escolha do revestimento depende do regime de limpeza. Um painel limpo com álcool isopropílico várias vezes por dia necessita de PU ou epóxi. Um painel que só é tocado com a mão seca pode manter o toque de silicone sem revestimento, que é mais suave ao toque.
Construção retroiluminada
A retroiluminação requer um composto de base translúcido, um revestimento opaco que bloqueie a luz em toda a superfície, exceto na inscrição, e um percurso de luz que impeça que o LED de uma tecla se espalhe para a tecla vizinha. A construção habitual consiste numa tecla translúcida moldada, uma camada opaca aplicada por pulverização e caracteres gravados a laser que deixam passar a luz nos locais onde o revestimento foi removido. As paredes moldadas que bloqueiam a luz entre as teclas fazem o resto do trabalho.
O problema consiste numa iluminação irregular. Peça uma amostra fotografada numa sala escura e uma medição da luminosidade em cada legenda, e não apenas uma fotografia tirada sob iluminação artificial numa bancada.
Pontos de controlo de qualidade que permitem prever a vida útil em condições reais de utilização
Os teclados apresentam avarias de quatro formas previsíveis: a tela rasga-se, o encaixe perde a firmeza, a resistência de contacto varia ou a inscrição desgasta-se. O plano de inspeção de um fornecedor deve incluir um teste específico para cada uma dessas situações, com um número de referência associado e um relatório que possa ser solicitado por referência a esse número.
Inspeção à entrada, durante o processo e final
Uma linha de produção eficiente conta com quatro portas. A inspeção à entrada verifica a dureza, a resistência à tração e a densidade de cada lote de composto antes de este chegar à prensa. A inspeção durante o processo verifica as dimensões e o aspeto a intervalos definidos durante a moldagem, a impressão e o revestimento. A inspeção final é visual, geralmente a 100%, sob iluminação definida. A inspeção do primeiro artigo verifica as dimensões críticas em relação ao desenho técnico antes de uma série ser liberada.
O que distingue um sistema maduro de um sistema básico é a rastreabilidade: um número de lote na embalagem que remete para o lote de matéria-prima, a máquina de impressão, o turno e o registo de inspeção.
Matriz de testes e critérios de aceitação
| Teste | Método | Aceitação típica |
|---|---|---|
| Dimensional, primeiro artigo | CMM ou medição ótica | Dentro da tolerância de desenho, frequentemente entre ±0,05 e ±0,10 mm |
| Força de acionamento e curso | Força-deslocamento com um êmbolo hemisférico | Dentro de ±15 por cento do valor nominal, ou CPK de, pelo menos, 1,33 |
| Resistência de contacto | Força subestimada no esquema Kelvin de quatro fios | Menos de 100 ohms, normalmente entre 35 e 55 ohms |
| Ciclo de vida | Acionamento automático a 2 a 3 Hz | 500 000 a 1 000 000 de ciclos com perda de força inferior a 10 por cento |
| Abrasão | Testador RCA ou toalhete com álcool | Sem perda de legenda na contagem de ciclos especificada |
| Ambiental | Ciclos térmicos, humidade e névoa salina, conforme especificado | Sem fissuras, sem alteração da resistência para além do limite |
Os testes de ciclo de vida são aqueles em que vale a pena insistir. Um teclado com uma capacidade nominal de um milhão de pressões que perde 30 por cento da sua força às 200 000 pressões é um teclado que vai dar origem a reclamações.
O que pedir junto com as amostras
- Curvas de força-deslocamento para cada tipo de chave, e não apenas uma classificação de «aprovado» ou «reprovado»
- Dados relativos à capacidade, tais como valores de CPK em dimensões críticas, e não apenas medições
- Certificados de materiais e declarações RoHS ou REACH associados ao lote em questão
- Uma amostra dourada assinada, apresentada por ambas as partes antes do início da produção
O que abrange a classificação IP num teclado selado
A classificação IP descreve o grau de resistência de uma caixa acabada ao pó e à água, e não a qualidade do teclado por si só. Um teclado moldado pode cumprir os requisitos das classificações IP65, IP67 ou superiores, mas esse valor só tem significado após a montagem completa ter sido testada.
O código é composto por dois dígitos. O primeiro refere-se aos sólidos, de 0 a 6, em que 5 significa «protegido contra o pó com entrada limitada» e 6 significa «à prova de pó». O segundo dígito refere-se aos líquidos, de 0 a 9, em que 5 corresponde a jatos de água provenientes de um bocal de 6,3 mm a 12,5 litros por minuto, 6 corresponde a jatos potentes provenientes de um bocal de 12,5 mm a 100 litros por minuto, 7 corresponde a imersão até 1 metro durante 30 minutos e 8 corresponde a imersão contínua a uma profundidade especificada pelo fabricante.
O erro que os compradores cometem é pensar que os níveis são cumulativos. Um aparelho com classificação IP67 foi testado quanto à resistência ao pó e à imersão temporária; não foi necessariamente testado contra jatos de água. Se o produto for exposto tanto a uma mangueira como a salpicos, a classificação deve indicar IP65/IP67.
Um teclado inclui uma borda de vedação moldada ou uma tampa de peça única, mas a classificação refere-se ao conjunto. A planicidade da caixa, a compressão da junta, o binário dos parafusos e a saída do cabo são tão importantes quanto a borracha. Teste o conjunto completo.
Como avaliar um fabricante de teclados de silicone
Avalie um fornecedor com base no que este consegue demonstrar. Uma oficina de ferramentas interna, dados de ensaios de resistência e de vida útil obtidos nas suas próprias instalações, a rastreabilidade dos materiais por lote e um plano de inspeção por escrito são difíceis de falsificar. As brochuras e os certificados são fáceis de falsificar; um relatório de capacidade relativo ao último trabalho, não.
- Sala de ferramentas. A empresa concebe e corta os moldes internamente ou subcontrata essa tarefa? A utilização interna de máquinas CNC e EDM reduz o tempo de resposta quando um primeiro teste revela uma marca de fluxo ou um problema de rebarba. Pergunte quem é o proprietário da ferramenta e o que acontece com ela após o término do programa.
- Comentários sobre o DFM antes da produção das ferramentas. Um bom engenheiro apresentará comentários sobre a espessura da parede, o ângulo de desbaste, a ventilação e a localização da porta de injeção. O silêncio nesta fase significa, normalmente, que o desenho foi aceite, e não que foi revisto.
- Equipamento de teste no local. Medidor de força, equipamento de simulação do ciclo de vida, aparelho de ensaio de abrasão e medição ótica. Se todos os ensaios forem subcontratados, os resultados chegam com atraso e apenas quando alguém os solicita.
- Rastreabilidade. Os números de lote estão associados aos lotes de material e às datas de produção. É isso que torna possível uma análise da causa raiz um ano depois.
- Certificações adequadas ao seu setor. A norma ISO 9001 constitui a base de referência. Os programas do setor automóvel exigem a certificação IATF 16949, os programas do setor médico exigem a certificação ISO 13485 e a maioria dos mercados exige documentação relativa às normas RoHS e REACH relativa ao composto.
- Operações secundárias realizadas internamente. Impressão, revestimento, gravação a laser e montagem. Cada uma destas etapas subcontratadas implica uma transferência de responsabilidade, um prazo de execução e um ponto em que a qualidade pode ser comprometida.
- Disponibilidade para documentar. Peça um relatório de amostra do primeiro artigo. A resposta diz-lhe mais do que qualquer lista de capacidades.
Ferramentas, quantidade mínima de encomenda e prazo de entrega
Existem duas opções de ferramentas, e escolher a errada tem um custo elevado em ambos os casos. Uma ferramenta de alumínio macio custa menos e tem uma vida útil de 5 000 a 10 000 ciclos, o que é suficiente para a validação e a fase inicial de produção. Uma ferramenta de aço temperado, normalmente S136H com 48 a 52 HRC, suporta entre 500 000 e 1 000 000 de ciclos e mantém a tolerância ao longo de um programa prolongado. Muitos programas começam com ferramentas de alumínio macio, são validados e, depois, passam a utilizar ferramentas de aço assim que o projeto estiver definido.
As quantidades mínimas de encomenda situam-se normalmente entre 500 e 1 000 unidades, e esse limite mínimo não é arbitrário. Resulta de quatro custos que não diminuem com o volume da encomenda:
- Amortização de ferramentas. Um molde com valores entre $3 000 e $5 000 acrescenta $3 a $10 por unidade numa produção de 500 peças e $15 a $50 numa produção de 100 peças.
- Mínimos compostos. O silicone com cor a condizer é misturado por lotes, frequentemente com um mínimo de 5 a 10 kg por cor.
- Configuração da máquina. A montagem do molde, a estabilização da temperatura e a aprovação do primeiro artigo têm o mesmo custo, quer se trate de 500 peças, quer de 5 000.
- Operações secundárias. A impressão, o revestimento e o trabalho a laser acarretam, cada um, custos com os dispositivos de fixação e com a mudança de linha.
O prazo de execução divide-se, aproximadamente, em 2 a 4 semanas para o desenvolvimento das ferramentas, 3 a 7 dias para as primeiras amostras e 2 a 3 semanas para a produção. Há um aspeto que vale a pena conhecer: flexibilizar uma tolerância não crítica de ±0,05 mm para ±0,10 mm pode reduzir o custo do molde em cerca de 20 por cento, uma vez que elimina as operações de acabamento da cavidade.
Perguntas frequentes
Quanto tempo dura um molde de teclado de silicone em produção?
Um molde de aço temperado para um teclado digital normalmente suporta entre 500 000 e 1 000 000 de ciclos antes de necessitar de recondicionamento, o que, em volumes moderados, corresponde a muitos anos. As ferramentas de protótipo em alumínio têm uma duração de 5 000 a 10 000 ciclos. Normalmente, o molde não é o fator limitante; o composto, o plano de produção e a qualidade da manutenção da ferramenta entre as séries de produção determinam durante quanto tempo esta se mantém dentro das tolerâncias.
É possível reproduzir um teclado a partir de uma amostra física, em vez de um desenho?
Sim. Uma oficina de moldes competente pode medir uma peça existente, inverter a geometria da nervura e produzir um desenho em 2D ou 3D para aprovação. O risco é que a cópia herde as escolhas ocultas do original, incluindo um valor de dureza ou uma espessura da nervura que nunca foram documentados. Antes de cortar o aço, meça a dureza da amostra e a curva de força-deslocamento e, em seguida, decida se a sensação do original é realmente aquilo que pretende reproduzir.
O que faz com que as inscrições impressas se apaguem e como é que se evita isso?
O desgaste provém de três fontes: abrasão causada pelo polegar ou por uma luva, ataque químico por parte de agentes de limpeza e cura ou aderência insuficiente da tinta ao silicone. A prevenção consiste numa abordagem combinada, em vez de uma solução isolada. A gravação a laser elimina o problema ao colocar a inscrição por baixo do revestimento; um revestimento de PU ou epóxi cria uma camada sacrificial sobre a inscrição impressa, e um teste específico de fricção com álcool, com um número definido de ciclos, verifica se a combinação resiste ao regime de limpeza a que o produto será efetivamente submetido.