キーパッドは、顧客が製品を使用するたびに触れる数少ない部品のひとつであり、初回発注でミスを犯しやすい部品のひとつでもあります。図面にはショアA 50と記載されており、サンプルの感触も良好で、価格も競争力があります。 ところが、最初の生産ロットが届いてみると、キーごとに必要な押下力が明らかに異なっていたり、1ヶ月間の洗浄で刻印が薄くなったり、接触抵抗のばらつきが大きすぎて入力が認識されなくなったりといった問題が発生しました。これらの不具合のほぼすべては、鋼材の切断が行われる前の段階で下された選択に起因しています。すでに他社から成形エラストマー部品を購入しているバイヤーは、 カスタムシリコンキーパッドメーカー この分野のほとんどは既にご存じのことでしょう。というのも、キーパッドの製造においても、同じ押出成形工程、同じ金型工場の厳格な管理体制、そして同じロット追跡性が適用されるからです。.
カスタムシリコンキーパッドの調達において、金型製作を開始する前に確認すべきポイントは5つあります。それは、打鍵感を決定するデュロメーターとウェブ形状、許容できる作動力とストローク範囲、回路を閉じる接点システム、文字の可読性を保つ表面処理、そしてサプライヤーが実際に提示できる検査計画です。 これら5つの項目に具体的な数値と許容誤差を定めておけば、価格、リードタイム、および実使用寿命はすべて予測可能になります。そのいずれかをサプライヤーの判断に委ねてしまうと、金型が完成してから約4週間後に、彼らがどのような選択をしたのかが判明することになります。.
以下のセクションでは、各決定事項、それを検証するためのテスト、および「工場」と「営業所」を区別する基準について順を追って解説します。.
カスタムシリコンキーパッドとは何か、そしてどのような場面で活用されるのか
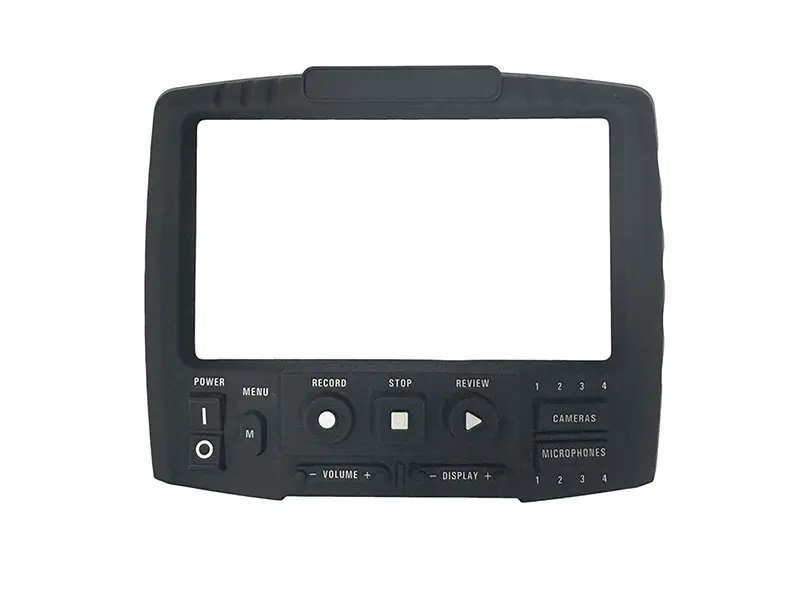
カスタムシリコンキーパッドは、隆起したキー、各キーが動くようにする柔軟なウェブ、そして各キーの下に配置された導電性接点を備えた、一体成形されたゴムシートです。これは、実際のキーストロークが必要な製品、防塵・防水機能が必要な製品、あるいは操作者が目を見ずに触って操作できる制御装置を必要とする製品に採用されます。 PCB上部の全厚みを約1.5 mm以下に抑えなければならない場合には、この方式は適していません。.
各キーはシリコン製のドーム状になっており、周囲のシートとは薄い角度のついたウェブで接続されています。キーを押すとウェブがたわみ、そこから「カチッ」という触覚的な感触が生まれます。指を離すと、ウェブ自身の弾力によってキーが元の位置に戻ります。 そのウェブの厚さ、キーの高さ、ドームの形状、そして下にある接点の位置が、パッドの感触が柔らかいか、硬いか、静かか、あるいははっきりとしたクリック感があるかを決定します。.
実用的な代替手段として挙げられるのが、膜スイッチです。これは、プリントされたポリエステル層を積層した平らなラミネート材です。一部の製品ではこれら2つが重複して使用されることもありますが、互いに置き換え可能というわけではありません:
| 因子 | シリコン製キーパッド | メンブレンスイッチ |
|---|---|---|
| キー・トラベル | 1.0~2.5 mm | 0.1~0.5 mm |
| 作動力 | 150~450 gf | 金属ドーム付きで100~400 gf |
| 触覚源 | 成形ウェブの座屈 | ポリエステル製またはスチール製のドームを追加 |
| 耐用年数 | 1~1,000万サイクル | 0.5~500万サイクル |
| 温度範囲 | -50~+200°C | -40~+85°C |
| 実現可能なシール性 | 成形シールにより、IP68相当の防水性能を実現 | 粘着剤使用時、最大IP67対応 |
| 金型費用 | $3,000 ~ $25,000 | $1,000 ~ $10,000 |
| 10,000個あたりの単価 | $0.08 ~ $0.35 | $0.03 ~ $0.15 |
製品が屋外で使用されたり、水洗いされたり、手袋をしたまま操作したり、暗闇でも鍵を見つけられる必要がある場合には、シリコンが適しています。一方、パネルを薄くする必要がある場合や、グラフィックが複雑でフルカラーである場合、また手触りよりも単価が重視される場合には、メンブレンが適しています。.
回路を閉じる連絡方法
導電性を左右する3つの方法がありますが、これらは長期間の使用において同じ性能を発揮するわけではありません。.
- 成形済みのカーボンピル。. シリコーンを注入する前に、あらかじめ成形された導電性ピルを金型に配置し、硬化の過程で両者が化学的に結合します。これは最も耐久性の高い方法であり、市販されているキーパッドの大部分がこの方式で製造されています。.
- スクリーン印刷用の導電性インク。. アクチュエータのペグには、カーボンまたは銀を配合したインクが印刷され、熱硬化処理が施されます。銀インクは低抵抗を実現しますが、印刷された層は固形のピルに比べて摩耗が早くなります。.
- 成形後に接着された錠剤または金属ドーム。. 新しい金型を製作し直さなくても設計変更が可能であるため、試作には有用ですが、接着面が弱点となります。.
シリコン製キーパッドカバーが真価を発揮する場面
製品によっては、フルサイズのキーマットを必要としないものもあります。そうした製品には、既存のスイッチ配列の上に被せる一体型のシリコン製キーパッドカバーが必要です。このカバーには印刷されたグラフィックが施されており、押された際の荷重を下のスイッチ全体に分散させるほか、型抜き穴のある平らなオーバーレイでは不可能な方法で、表面を密閉してほこりや液体の侵入を防ぎます。 また、汚れが溜まりやすい継ぎ目のない、拭き取りやすい表面を実現します。そのため、この構造は、シフトの合間に洗浄作業が行われる医療用カート、食品加工用パネル、およびハンドヘルド機器などに採用されています。.
見積もりを依頼する前に確認すべき仕様
ファイルを見積依頼に出す前に、デュロメーター値、作動力、ストローク、スナップ比、接触抵抗、そして本当に重要な寸法公差について、具体的な数値を確定させておく必要があります。曖昧な図面に基づいて作成された見積もりは、当初は低めに提示されても、サプライヤーが想定していた部品とは異なる部品を見積もりに含めたために、最終的に価格が変動してしまうことがあります。.
デュロメーターと触感
デュロメーターはショアAスケールで測定され、キーパッドの硬度は通常30~70ショアAの範囲にあります。50~70程度であれば、ほとんどの触覚応用分野をカバーできます。 柔らかいコンパウンドは押し込みやすく、親指で押した際の感触も柔らかくなりますが、反発力が弱いため、押すたびにウェブへの負荷が大きくなり、寿命が短くなります。硬いコンパウンドはクリック感がシャープで耐摩耗性に優れていますが、1シフトで数百回も押すユーザーにとっては疲労の原因となります。.
デュアルデュロメーター成形は、この課題の一部を解決します。つまり、硬めのベースの上に柔らかいキートップを載せた構造を、1回の成形工程で成形できるのです。ただし、金型の構造が複雑になるため、この方式を採用するのは、触感がいわゆる「好み」ではなく、製品にとって真に不可欠な要件である場合にのみ検討する価値があります。.
硬度は、推測するのではなく、ロットごとに確認する必要があります。一般的な基準はASTM D2240であり、図面には目標値と許容差(例:ショアA 60 ± 5)を明記する必要があります。.
作動力、ストローク、スナップ比
作動力とは、ウェブをたわませて接点を閉じるのに必要な最大力のことです。ストロークとは、キーが動く距離のことです。スナップ比は、最大力と接触力を比較したもので、クリック感がどれほどはっきりと感じられるかを表します。これら3つはすべて同じ力-変位曲線から導き出されるものであり、セットで指定する必要があります。.
| 用途 | 代表的な作動力 | なぜ |
|---|---|---|
| 医療機器 | 100~150 g | 柔らかな手触りで、長時間の施術でも疲れにくい |
| 民生用リモコン | 120~200 g | 静か、軽量、高反復性 |
| 自動車の内装 | 150~250 g | 振動による誤作動を防ぎます |
| 重工業 | 250~500 g | 分厚い手袋をはめたままでも確認可能 |
標準的なキーパッドマットのキーストロークは、通常0.5~1.5 mmの範囲にあります。スナップ比が40~60%の場合、硬さを感じることなく、はっきりとしたクリック感を得られます。 許容範囲を広く設定することは、購入者が一貫性を失う最も一般的な原因です。「150~300 g」と記載された仕様では、個々のキーパッドの感触は適切であっても、セット全体として一貫性が失われます。許容範囲を狭く設定するとコストは高くなりますが、サプライヤーが「約束」ではなく「データ」に基づいてその範囲を維持できるかどうかを確認する価値はあります。.
接触抵抗とプリント基板との界面
接触抵抗こそが、機械的な押圧を信号に変換する役割を果たしています。定格作動力下では、カーボンピル接点の抵抗値は通常35~55オームであり、一般的な許容限界は100オーム未満とされています。この基準は、部品が新品であるときだけでなく、寿命サイクルを経た後も維持される必要があります。.
PCB側も同様に重要です。 基板上のインターロッキングフィンガー構造により、キーが中心からわずかにずれて押された場合でも確実な接触が保たれ、ニッケル上に金メッキを施した仕上げにより、長年の使用にわたり表面の酸化を防ぎます。抵抗値の測定には4線式ケルビン法を用いる必要があります。2線式ではリード線や配線の抵抗が含まれてしまうため、測定値が高くなってしまいます。.
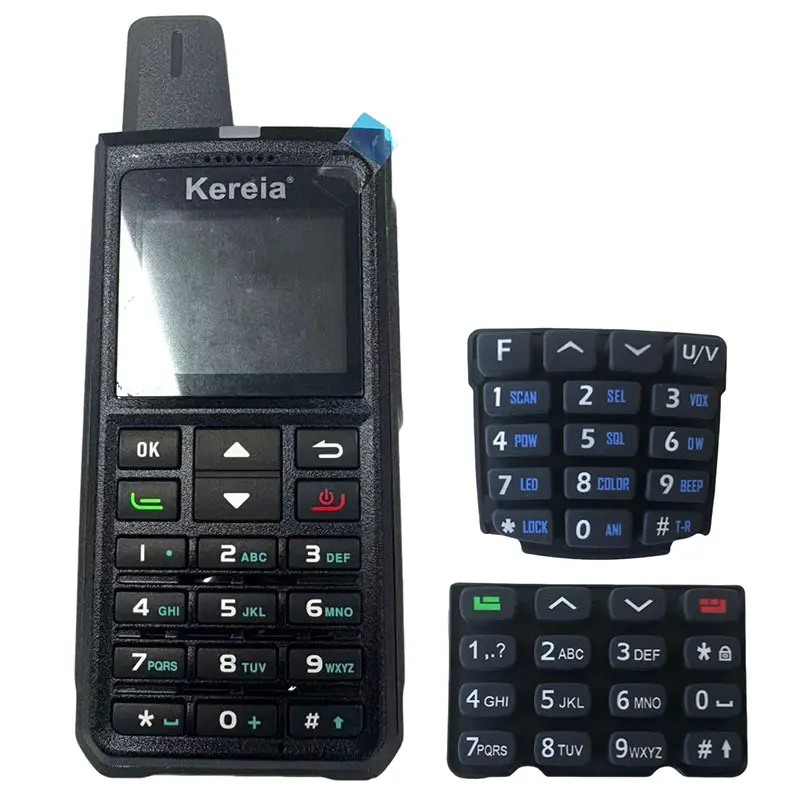
キーパッドの成形方法:圧縮成形とLSR射出成形の比較
ほとんどのキーパッドは、固形シリコーンゴムを圧縮成形するか、液体シリコーンゴムを射出成形して製造されます。圧縮成形は金型コストの面で優れており、少量から中量の生産に適しています。一方、年間生産量がおよそ50,000個を超えると、LSR射出成形はサイクルタイム、公差、および品質の安定性の面で優位に立ちます。.
| 因子 | 圧縮成形 | LSR射出成形 |
|---|---|---|
| 物質的形態 | 固体ガムストック(HCR) | 2液型液剤 |
| キャビティあたりのサイクルタイム | 90~300秒 | 30秒から90秒 |
| 金型温度 | 160~200°C | 140~180°C |
| Flash | 中程度~高 | 最小限の閉ループ注入 |
| 寸法公差 | ±0.10 mm | ±0.05 mm |
| 労働集約度 | より高い位置への手動積載 | 下向き、自動 |
| 金型費用 | $3,000 ~ $15,000 | $8,000 ~ $40,000 |
| 実用編 | 1,000~50,000台 | 50,000~1,000,000台以上 |
生産量だけが判断材料ではありません。図面に±0.05 mmという重要寸法が指定されている場合、圧縮成形ではその寸法を安定して維持することが困難であり、その結果、不良品によるコスト増を招くことになります。キーパッドが単純な平らなマット状のもので、年間生産数が2,000個程度であれば、LSR用金型の投資は決して元が取れません。.
ある工程は両方のルートに共通して適用されるものですが、本来あるべき頻度よりも頻繁に省略されてしまっています。後硬化処理を行うことで、硬化工程で残った揮発性の副生成物を除去し、物理的特性を安定させ、後々PCBの接点を汚染する恐れのあるアウトガスを低減することができます。この工程を省略すると、キーパッドは試験台上では正常に動作しても、現場で使用すると動作が不安定になる可能性があります。.
レジェンド、コーティング、バックライト
キーよりも文字の刻印の方が、傷みやすいものです。印刷やエッチングの製法、そしてその上に施されるコーティングによって、毎日拭き続けて2年経ってもキーパッドが見栄えのする状態を保てるかどうかが決まります。そして、最も安価な見積もりには、たいていこの点で妥協が隠されているのです。.
キーパッドにグラフィックを表示するには、次の4つの処理が行われます:
- スクリーン印刷。. キートップにシリコーン系インクを印刷し、硬化させました。約10,000個以下であれば最も安価ですが、色が増えるごとに版と印刷工程が1つずつ追加されます。.
- レーザーエッチング。. CO₂レーザーまたはファイバーレーザーを用いてコーティングを選択的に除去し、対照的な下地の色を露出させます。この表示は表面層ではないため、こすれて消えることがなく、そのためこの方法は自動車や摩耗の激しい産業用パネルにおいて標準的な手法となっています。.
- スプレーコーティングとレーザー加工。. 表面全体に色付きのトップコートが塗布された後、レーザーによってその下のベースカラーが露わになります。これは、バックライト付きキーパッドの一般的な構造です。.
- インモールド装飾。. あらかじめ印刷されたフィルムを金型にセットし、硬化の過程でシリコーンに密着させます。これにより、金型の構造が複雑になるという代償を払う代わりに、写真品質のグラフィックを実現できます。.
| コーティング | 耐摩耗性 | 耐薬品性 | 終了 |
|---|---|---|---|
| PU | 素晴らしい | 高い | マットからサテンまで |
| エポキシ樹脂 | 中程度 | 素晴らしい | 高光沢、浮き出し加工 |
| シリコーン系ハンドフィールオイル | 低~中程度 | 中程度 | ナチュラルマット |
コーティングの選択は、清掃方法に応じて決まります。1日に数回、イソプロピルアルコールで拭くパネルには、PUまたはエポキシコーティングが必要です。乾いた手で触れるだけの場合、コーティングを施さないシリコン素材のままにしておけば、指触りがより柔らかくなります。.
バックライト構造
バックライトを実現するには、半透明の基材、文字部分以外の光を遮断する不透明なコーティング、そしてあるキーのLEDの光が隣のキーに漏れ出さないようにする光路が必要です。 一般的な構造は、成形された半透明のキー、スプレーで塗布された不透明層、そしてコーティングが除去された部分から光を通すようにレーザー彫刻された文字で構成されています。キー間の成形された遮光壁が、残りの役割を果たします。.
不具合の症状は、照度のムラです。単に作業台の上で撮影した写真だけでなく、暗室で撮影されたサンプル写真と、各凡例箇所での輝度測定値を請求してください。.
実地での耐用年数を予測する品質管理のチェックポイント
キーパッドの故障は、主に4つの予測可能なパターンで発生します。すなわち、ウェブの破損、スナップの緩み、接触抵抗の変動、および刻印の摩耗です。サプライヤーの検査計画には、これらそれぞれを対象とした試験が盛り込まれており、各試験には番号が割り当てられ、その番号を指定してレポートを請求できるようにしておく必要があります。.
入荷検査、工程内検査、最終検査
正常に稼働している生産ラインでは、4つのゲートが稼働しています。入荷検査では、各コンパウンドのバッチがプレス機に送られる前に、硬度、引張強度、比重の検査が行われます。 工程内検査では、成形、印刷、コーティングの各工程において、所定の間隔で寸法と外観がチェックされます。最終検査は、規定の照明条件下で行われる目視検査であり、通常は100%検査が行われます。初回製品検査では、生産開始前に、図面に基づいて重要寸法が検証されます。.
成熟したシステムと基本的なシステムを区別する点は、トレーサビリティにあります。つまり、カートンに記載されたロット番号から、原材料のロット、印刷機、シフト、そして検査記録まで遡ることができるということです。.
テストマトリックスと受け入れ基準
| テスト | 方法 | 一般的な受入基準 |
|---|---|---|
| 寸法、初回検品品 | CMMまたは光学測定 | 図面公差の範囲内、多くの場合±0.05~±0.10 mm |
| 作動力とストローク | 半球形プランジャーを用いた力-変位関係 | 公称値の±15パーセント以内、またはCPKが1.33以上 |
| 接触抵抗 | 4線式ケルビン法による過小評価された力 | 100オーム未満、通常は35~55オーム |
| ライフサイクル | 2~3 Hzでの自動作動 | 50万~100万サイクルの耐久性を持ち、力損失は10%未満 |
| 摩耗 | RCAテスターまたはアルコール拭き取り | 指定されたサイクル数において、レジェンドの損失は生じない |
| 環境 | 規定通りの熱サイクル、湿度、および塩水噴霧試験 | ひび割れがなく、限界値を超える抵抗の変化もない |
ライフサイクル試験は、特に重視すべきものです。100万回の押下耐性を謳っているキーパッドが、20万回で押下力が30%低下してしまうようでは、クレームの原因となるでしょう。.
サンプルを依頼する際に何を伝えるべきか
- すべてのキータイプごとの力-変位曲線。単に「合格」か「不合格」かという評価ではない。
- 単なる測定値だけでなく、重要寸法におけるCPK値などの能力データ
- 実際のロットに関連付けられた材料証明書およびRoHSまたはREACHに関する声明書
- 生産開始前に双方が確認した、署名入りの金色のサンプル
密閉型キーパッドにおけるIP保護等級がカバーする範囲
IP等級は、完成した筐体がほこりや水に対してどの程度耐性があるかを示すものであり、キーパッド単体の性能を示すものではありません。成形されたキーパッドはIP65、IP67、あるいはそれ以上の等級に対応可能ですが、その数値が意味を持つのは、組み立てが完了した製品全体が試験を受けた後になってからです。.
このコードは2桁で構成されています。最初の桁は固体に対する保護等級を表し、0から6までの範囲があります。ここで、5は粉塵の侵入が限定的に防がれていることを、6は粉塵が完全に遮断されていることを意味します。 2桁目は液体を表し、0から9までの数値が割り当てられています。5は毎分12.5リットルの流量で6.3 mmのノズルから噴射される水流、6は毎分100リットルの流量で12.5 mmのノズルから噴射される強力な水流、 7は水深1メートルまでの30分間の浸漬、8はメーカーが指定する水深での連続浸漬を表します。.
購入者が誤解しがちな点は、これらの保護等級が累積的なものではないということです。IP67と評価された製品は、粉塵および一時的な浸水に対する試験は行われていますが、必ずしも水噴射に対する試験が行われているわけではありません。製品がホースからの水流と水しぶきの両方にさらされる場合は、保護等級が「IP65/IP67」と記載されている必要があります。.
キーパッドには成形されたシールリップや一体成型のカバーが採用されていますが、その定格はアセンブリ全体に適用されます。ハウジングの平坦度、ガスケットの圧縮、ネジの締め付けトルク、ケーブル出口は、ゴム部品と同様に重要な要素です。実際の組み立て状態をテストしてください。.
シリコン製キーパッドメーカーの評価方法
サプライヤーは、実際に提示できる実績で評価すべきです。社内の工具室、自社設備による強度・寿命試験データ、ロット単位での材料のトレーサビリティ、そして書面による検査計画などは、偽造するのが困難です。パンフレットや証明書は簡単に偽造できますが、前回の仕事における能力報告書はそうはいきません。.
- 工具室。. 金型の設計や切削は社内で対応しているのか、それとも外部に委託しているのか。社内にCNCやEDM設備があれば、最初の試作で流れ跡やバリの問題が見つかった際の対応サイクルを短縮できる。金型の所有権が誰にあるのか、またプログラム終了後に金型がどうなるのかを確認しよう。.
- 金型製作前のDFMに関するフィードバック。. 優秀なエンジニアであれば、ウェブの厚さ、抜き勾配、ベント、ゲートの位置についてコメントを返してくるものです。この段階で何の反応もない場合は、通常、図面が「承認された」ことを意味し、「検討された」わけではないのです。.
- 現場の試験装置。. フォースゲージ、ライフサイクル試験装置、摩耗試験機、および光学測定。すべての試験を外部委託していると、結果は遅れて届き、誰かが問い合わせた時だけしか得られません。.
- トレーサビリティ。. ロット番号は、原材料のロットおよび製造日と紐付けられています。これにより、1年後でも根本原因の分析が可能になります。.
- 業界に合わせた認定資格。. ISO 9001が基本基準となります。自動車向けプログラムではIATF 16949が、医療向けプログラムではISO 13485が求められ、またほとんどの市場では、コンパウンドに関するRoHSおよびREACHの適合証明書が求められます。.
- 二次加工は自社内で行っています。. 印刷、コーティング、レーザーエッチング、そして組み立て。これらを一つでも外注するたびに、工程の引き継ぎが増え、リードタイムが延び、品質が低下するリスクが高まります。.
- 記録を残す意欲。. まず、初回製品検査報告書のサンプルを請求してください。その回答は、どんな能力一覧よりも多くのことを教えてくれます。.
金型、最小発注数量(MOQ)、およびリードタイム
2つの加工経路が存在し、間違った方を選んでしまうと、どちらの選択肢でもコストがかさむことになる。軟質アルミニウム製の工具はコストが安く、5,000~10,000サイクルの加工が可能であり、検証や初期生産には十分な耐久性がある。 焼入れ鋼製の金型(通常はHRC 48~52のS136H)は、50万~100万サイクルの稼働が可能で、長期にわたる生産工程を通じて公差を維持できます。多くのプロジェクトでは、最初は軟質アルミニウム製の金型で開始し、検証を経て、設計が確定した段階で鋼製の金型に切り替えます。.
通常、最小注文数量は500個から1,000個の間ですが、この下限は恣意的に設定されたものではありません。これは、注文数量が少なくなっても削減できない4つのコストに起因しています:
- 金型の償却。. $3,000~$5,000の金型では、500個のロットでは1個あたり$3~$10が、100個のロットでは$15~$50が加算されます。.
- 複合最小値。. 色合わせ済みのシリコーンはバッチ方式で混合され、多くの場合、1色あたり最低5~10kgの量が必要です。.
- 機械のセットアップ。. 金型の取り付け、温度安定化、および初回製品承認にかかる費用は、500個の場合も5,000個の場合も同額です。.
- 二次加工。. 印刷、コーティング、レーザー加工には、それぞれ治具費用やライン切り替え費用がかかります。.
リードタイムの内訳は、金型製作に約2~4週間、初回サンプルに3~7日、量産に2~3週間となっています。 知っておくべき重要なポイントがあります。重要度の低い公差を±0.05 mmから±0.10 mmに緩和することで、キャビティからの仕上げ加工が不要になるため、金型コストを約20%削減できます。.
よくある質問
シリコン製のキーパッド金型は、生産においてどのくらいの期間使用できますか?
キーパッド用の焼入れ鋼製金型は、通常、50万~100万サイクルの使用後に再整備が必要になりますが、生産量が少ない場合は、これだけで数年は持ちます。 アルミニウム製の試作金型は、5,000~10,000サイクルの耐用寿命があります。通常、金型自体が制約要因となることはなく、材料の配合、成形スケジュール、および生産の合間に金型がどれだけ適切にメンテナンスされているかによって、公差内での使用可能期間が決まります。.
図面ではなく、実物サンプルからキーパッドを再現することは可能ですか?
はい。有能な金型メーカーであれば、既存の部品を測定し、ウェブの形状を逆解析して、承認用の2Dまたは3D図面を作成することができます。 リスクとなるのは、複製品が、デュロメーター値や文書化されていないウェブの厚さなど、オリジナルに隠された設計上の選択をそのまま引き継いでしまうことです。鋼材を切断する前に、サンプルの硬度と力-変位曲線を測定し、オリジナルの感触を実際に再現したいかどうかを判断してください。.
印刷された表示が剥がれてしまう原因は何ですか?また、それを防ぐにはどうすればよいですか?
摩耗は、親指や手袋による摩耗、洗浄剤による化学的侵食、そしてインクの硬化不足やシリコーンへの密着不良という3つの要因から生じます。これを防ぐには、単一の対策ではなく、複数の対策を組み合わせる必要があります。 レーザーエッチングは、表示をコーティングの下に配置することでこの問題を解消します。また、PUまたはエポキシコーティングは、印刷された表示の上に犠牲層を形成します。さらに、所定のサイクル数で実施されるアルコール摩擦試験により、この組み合わせが製品が実際に受ける洗浄条件に耐えられることが確認されます。.