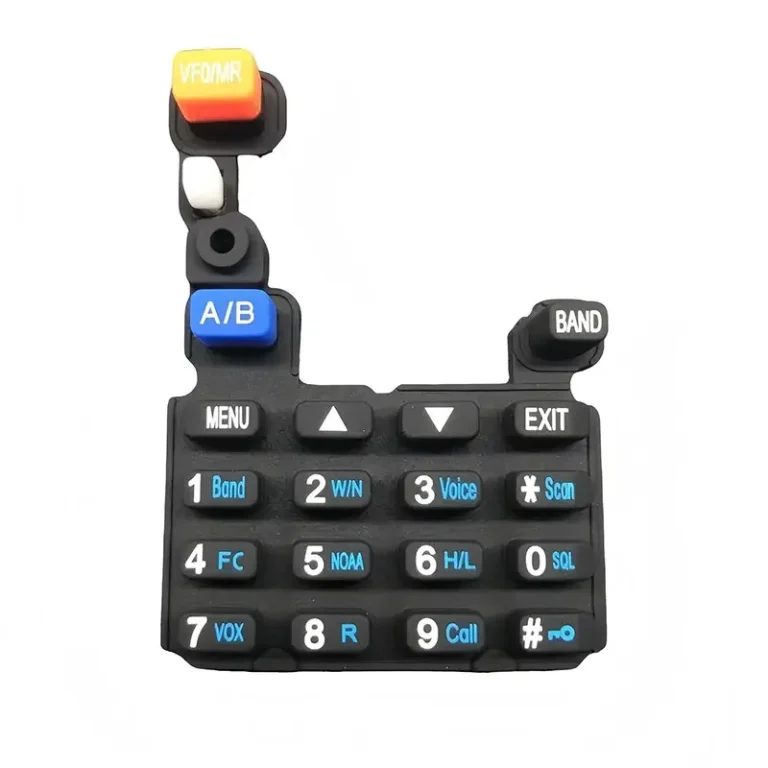
カスタム制御インターフェースを市場に投入するということは、図面を、指に心地よくフィットし、筐体に収まり、100万個でも同じ方法で製造できる部品に変えることを意味します。入力ハードウェアの仕様を決定するチームにとって、CADファイルと安定した生産ラインとの間のギャップこそが、コストやスケジュールに関するリスクの大部分が潜む場所なのです。A 特注シリコンキーパッド 一見単純に見える部品ですが、材料、金型、製造工程における些細な選択の積み重ねが、単価、リードタイム、現場での信頼性に大きな差をもたらします。.
カスタムシリコンキーパッドは、試作、金型製作、初回製品検証、量産という4つの段階を経て、コンセプトから量産へと移行します。試作段階で適切な仕様を確立しておくことで、その後の金型変更にかかるコストを低く抑えることができ、また、早い段階で成形プロセスを選択することで、プログラム全体のコスト曲線が決定されます。.
以下のセクションでは、各段階について順を追って解説していますので、予期せぬ手直しをせずに、コスト、雰囲気、品質の目標を達成できるプログラムを計画することができます。.
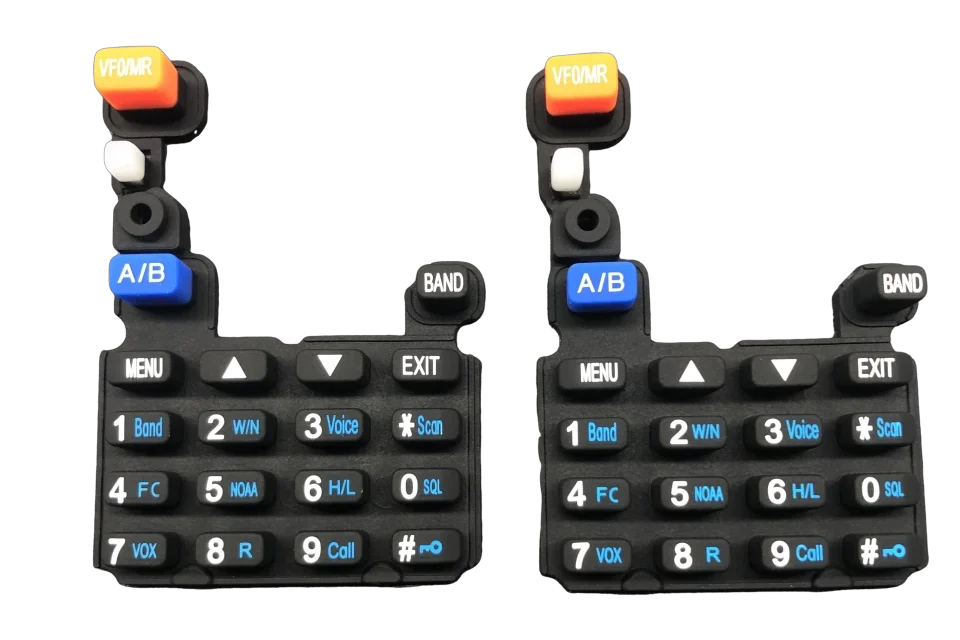
なぜ量産の前に試作を行うのか
実際のシリコーンを用いたプロトタイピングを行うことで、生産用金型が製作される前に、設計上の仮定を検証可能な部品として具現化できます。これは、欠陥を発見するのに最もコストがかからない段階です。.
プロトタイプとは、見栄えの良いレンダリング画像のことではありません。それは、キーの形状、肉厚、作動力が、実際に押せる物理的な部品として初めて具現化されたものです。初期のサンプルにより、エンジニアは各キーのストローク、リバウンド、クリック感を検証でき、組み立てチームはキーパッドが筐体にしっかりと収まり、PCBやドーム型接点と位置が合っているかを確認することができます。 この段階であれば、0.3 mmのウェブが薄すぎたり、キーの作動力が必要値の180 gではなく300 gを要したりといった問題が見つかったとしても、修正にかかるコストはほぼゼロです。しかし、硬化鋼の金型が完成した後に同じ変更を行うとなると、新たなキャビティの追加や新たな金型への投資が必要になる可能性があります。.
プロトタイプは、図面だけでは答えられない疑問にも答えを出してくれます。色の合致、表面の光沢、バックライトの透明度などは、成形された部品で初めて正確に確認できます。実際のサンプルを用いたユーザーテストでは、あらゆるシミュレーションをくぐり抜けてしまった人間工学上の問題も発見できます。要するに、プロトタイプこそが、製品が単に図面として描かれただけでなく、実際に機能することを証明する場なのです。.
コストの理屈は単純です。試作段階での設計変更は、スケッチと修正されたソフトツールで済みます。一方、量産用金型が完成した後の同じ変更となると、新しい鋼製キャビティ、新たなリードタイム、そして多くの場合、生産ラインの停止を伴います。 数週間の短縮のために試作工程を省略したチームは、通常、その代償として、後の金型修正や発売日の遅れという形で支払いを強いられることになる。検証サイクルを短くする方が、硬化鋼に焼き付けられた誤った仮定よりもコストは安上がりだ。.
プロトタイピングが実際にどのように行われるか
ほとんどのプログラムでは、高速で低コストなプロトタイプレートを組み合わせて使用し、形状が確定したらプロトタイプ金型に移行します。.
スケッチからサンプルまでの流れ
最も迅速な方法は、金型を一切使用せずにCNC加工またはレーザーカットで製造したシリコーン部品です。重要な形状やウェブの厚みを十分に再現できるため、数日以内にフィット感や人間工学的適合性を確認できますが、手触りは概算的なものにとどまり、1個あたりのコストは高くなります。 量産に近いものとしては、軟質アルミニウム製金型や3Dプリント金型を使用すれば、実際のシリコーンコンパウンドで数十個から数百個の部品を成形でき、これはユーザーによる試用や組み立てチェックには十分な量です。.
設計が安定したら、アルミニウムや軟鋼製の専用試作金型を使用して、最終的な材料の挙動に合致する部品を製造します。これらの金型は量産用金型よりもはるかに安価で、迅速に修正を加えることができるため、焼入れ鋼製の金型を採用する前に設計を微調整するには最適な選択肢となります。.
それぞれの工程は、それぞれ異なる疑問に答えるものです。切削部品は「適合するか」という疑問に答えます。試作金型は「手触りが適切か」「密着するか」という疑問に答えます。試作金型は「仕様に合致した製品を数百個製造できるか」という疑問に答えます。疑問に応じて適切な工程を選択することで、適合確認のために量産用金型の価格を支払うことを避け、手触りの確認をレンダリング画像だけに頼ることも避けられます。.
成形プロセスの選定:圧縮成形とLSR射出成形の比較
圧縮成形は、金型コストを抑えつつ、大型または中量産の部品に適しています。一方、LSR射出成形は、薄肉・高精度・大量生産の部品やオーバーモールドに適しています。.
プロセスの比較
| 因子 | 圧縮成形 | LSR射出成形 |
| サイクルタイム | 1回の撮影につき90~300秒 | 1回の撮影につき20~90秒 |
| 一般的な許容差 | ±0.1~0.15 mm | ±0.05 mm |
| 最小肉厚 | 約0.3 mm | 約0.15 mm |
| 金型費用 | 下へ | より高い |
| こんな方に最適 | 中容量、大型マット | 大口径、薄肉、インサート |
圧縮成形では、あらかじめ計量されたシリコーンプリフォームを、加熱された密閉金型に押し込みます。この成形法は材料の選択に融通が利き、金型製作コストも最も安いため、コントロールパネルや産業用キーパッドには依然として広く採用されています。液体シリコーンゴム(LSR)射出成形では、2液混合の液体を、温度制御された密閉金型に注入します。 この自動化により、公差が厳密になり、バリのない部品が得られるほか、プラスチックや金属製のインサートの上に直接成形することが可能になります。これは、密閉型、バックライト付き、または小型化された設計において重要な要素です。適切な選択は、生産量、精度、および部品にオーバーモールドが必要かどうかによって決まります。.
材料の形態も両者で異なります。圧縮成形では、顔料と硬化剤を混ぜ合わせて粉砕した、ガムのような硬質の原料である高粘度ゴム(HCR)が使用されます。これは、幅広い種類の充填剤や色に対応しています。一方、LSRは2液式の液体として供給され、自動的に計量されるため、スケーリングがスムーズに行われ、バッチ間の品質が安定します。 コンパウンドの選定と成形方法は、互いに制約し合う関係にあるため、併せて決定されます。.
試作から量産金型に至るまでの金型戦略
金型の規模は3段階に分かれており、段階を上げることは、年間生産量が金型への投資を正当化できる場合にのみ採算が合う。.
ティア別の金型コストとリードタイム
| ティア | 素材 | 一般的な費用 | リードタイム | 寿命 |
| プロトタイプ | アルミニウムまたは軟鋼 | $800 ~ $6,000 | 2~4週間 | 数百から数千のショット |
| ブリッジ | 焼入れ鋼、キャビティが小さい | $6,000 ~ $15,000 | 4~8週間 | 約5万枚 |
| 制作 | 焼入れ鋼、多キャビティ | $8,000 ~ $20,000 以上 | 8~16週間 | 1,000,000サイクル以上 |
1キャビティの試作金型は、検証を行う上で経済的な第一歩となります。 生産量が増えるにつれ、多キャビティの焼入れ鋼製金型は、1個あたりのコスト削減とサイクルタイムの安定化を通じて投資効果を発揮します。キャビティ数、部品の複雑さ、鋼材のグレードはすべて価格に影響するため、金型は期待される上限生産量ではなく、プログラムの実際の生産量に合わせて選定すべきです。.
金型の設計上の詳細は、ティアと同じくらい重要です。 1~3度の抜き勾配を設けることで、部品を破損させることなく取り出すことができ、微細な排気溝を設けることで閉じ込められた空気を逃がし、きれいな充填を実現します。また、キャビティのサイズを大きくすることで、シリコーンの収縮率(およそ1.5~3.5%)を補正します。これらの仕様は鋼材の切断時に確定するため、量産段階での慌てふためきではなく、試作段階での検討において決定すべき事項です。.
初回製品検査および設計検証
初回品検査では、量産用金型が、本格的な量産開始前に、硬度、手触り、色、および嵌合の要件を満たす部品を製造できることを確認します。.
完成した金型から成形された最初の製品は、単に目視するだけでなく、測定が行われます。硬度はショアA硬度で測定されますが、これは ASTM D2240, 、そのため、サプライヤーやロットを問わず結果を比較することができます。また、技術者は、作動力、反発力、承認済みの基準品との色合い、およびキーパッドと電子部品や筐体との適合性を確認します。パラメータにばらつきが生じた場合、成形業者は金型の形状を変更するのではなく、硬化時間、圧力、またはゲート位置を調整します。.
このゲートは予算を守ります。ここで修正を行えば、パラメータの微調整で済みますが、10万個を出荷した後に同じ欠陥が見つかった場合、リコールや手直しラインが必要になります。初回品承認は、設計部門と生産部門の間の「握手」のようなものです。.
出力結果は単なるサンプルではなく、記録となります。 初回品検査報告書には、測定値と図面を照合し、承認済みのカラーマスターを記載し、使用された成形パラメータを記録します。この文書はそれ以降のすべてのロットの基準となるため、購買担当者や監査担当者は、生産部品が検証済みの部品と一致していることを確認できます。これがなければ、「見た目が同じ」という確認しかできず、量産段階ではその確認方法では不十分となります。.
パイロット生産から量産へのスケールアップ
パイロット生産でプロセスの有効性が実証され、量産ではそのプロセスを数千回の成形にわたり安定して維持することが求められます。.
専用金型を用いた500個の試作で、組み立て工程の検証や初期の実地使用には十分です。量産に移行する際には、多キャビティ金型、自動計量、インライン検査を導入することで、10万個目の部品でも1個目と同じ品質を保てるようにします。 リードタイムは、通常、試作段階の金型で2~3週間、本格生産の注文で4~6週間です。ロット数が多いほど、材料ロットの安定性が高まります。.
大規模生産において重要なのは再現性です。つまり、文書化された工程範囲、ロットの追跡可能性、そして定められた間隔での検査です。有能なシリコンキーパッドメーカーは、パイロット生産を「原型」とみなし、量産ラインを「その複製」として扱い、一からやり直すようなことはしません。.
シール性能と使用環境は、スケールの選定における重要な要素です。 IP67またはIP68の規格を満たす必要があるキーパッドにおいては、最初の十数個の部品だけでなく、数百万回のサイクルにわたって、周囲のリブとハウジングが一体となってシール機能を果たすことが不可欠です。試作段階でシールの有効性を検証し、量産段階ではウェブの厚さと硬化条件を一定に保つことで、現場での規格適合性を確実に維持できるのです。.
仕上げ、コーティング、および機能オプション
表面仕上げ、目盛り、および接触方式は用途に応じて選択され、各オプションには、コストと耐久性または機能性のトレードオフがあります。.
コーティング、表示、および接点
成形部品はそのまま出荷することも可能ですが、ほとんどのキーパッドには少なくとも1つの二次加工工程が施されます。スクリーン印刷やレーザーエッチングによって表示文字が刻印されます。半透明のキーパッドとLEDを組み合わせたレーザーエッチングにより、擦れて消えることのないバックライト付きアイコンが実現されます。これが、 バックライト付きシリコンキーパッド この手法がよく用いられます。保護コーティングには、耐摩耗性に優れたマット仕上げのPUから、光沢があり硬いドーム状の質感を持つエポキシ、化学物質の多い環境向けのパリレンまで、さまざまな種類があります。導電性スイッチングには、コスト効率が高く信頼性の高い接触を実現するカーボンピルや、抵抗値を極めて低く保つ必要がある場合に用いられる金メッキピルが使用されます。 また、シリコーン製のキーパッドカバーや密閉マットについても、外周のリブと筐体を一体のシールとして設計することで、IP67またはIP68の保護等級を達成することが可能です。.
すべての部品にすべてのオプションが必要というわけではありません。医療用やアウトドア用のデバイスには抗菌性や耐薬品性のあるコーティングが必要になる場合もありますが、単純な家電製品のキーには、刻印された表示だけで十分な場合もあります。重要なのは、使用用途に応じて必要な仕様を明確にし、それ以外の要素は省くことです。なぜなら、層を重ねるごとに固定工程、硬化工程、そしてばらつきの要因が増えるからです。 過酷な使用環境向けに設計されたシリコン製キーパッドカバーにはコーティングが不可欠ですが、穏やかな環境で使用されるキーには必要ありません。.
コスト要因とプログラムの予算策定方法
金型費用は初期費用の中で最も高額ですが、生産量を増やし、オプションを賢く選択することで、単価は大幅に下がります。.
コスト影響マトリックス
| レバー | 低コスト | コストの高さ |
| 金型の種類 | 単キャビティ・アルミニウム | 多キャビティ硬化鋼 |
| 素材 | 標準シリコーン | 医療用または導電性グレード |
| 印刷 | なし、または成形済み | 4色+インモールド |
| お問い合わせ | カーボンピル | 金メッキの錠剤 |
| 照明 | なし | LEDと導光板 |
少量生産では金型コストが大きな割合を占めますが、生産数が数万個を超えると、部品あたりのコスト要因としての比重は薄れていきます。 見積もりを抑える実用的な方法としては、形状を簡素化すること、色数を減らすこと、標準的な硬度を受け入れること、そして用途上必要な場合にのみバックライトや特殊コーティングを追加することが挙げられる。透明性の高い見積書では、金型費、ティアごとの部品単価、二次加工費が個別の項目として明細化されるため、金型製作が始まる前に設計上のトレードオフを把握することができる。.
生産量は、すべてを動かす原動力です。数千個未満の場合、金型費が単価の大部分を占めるため、少量生産は本質的に高コストに見えます。 数万個を超えると、同じ金型で生産する数量が分散されるため、1個あたりのコストが低下します。この段階で、多キャビティ金型や自動化設備の初期投資の高さが正当化されるのです。プログラムの予算は、達成したい生産数量ではなく、実際に出荷する数量に基づいて策定してください。.
よくある質問
試作から量産に至るまで、どのくらいの期間がかかりますか?
一般的なプログラムでは、CADデータの公開から最初の量産部品が完成するまで4~8週間を要し、その期間の大部分は金型製作に費やされます。試作用金型は2~4週間で完成しますが、焼入れ処理を施した量産用金型の場合は8~16週間かかります。量産体制への移行には、試験要件に応じて、さらに4~6週間のパイロット生産および検証期間が必要となります。.
圧縮成形とLSR射出成形:どちらを選ぶべきか?
生産量がある程度あり、部品サイズが大きい場合、あるいは金型製作予算が限られている場合は、セットアップコストが最も低い圧縮成形を選択してください。 薄肉部品、極めて厳しい公差、大量生産、またはプラスチックや金属製のインサートの上にキーパッドを成形する必要がある場合は、LSR射出成形を選択してください。この決定は、一般的な好みではなく、年間生産量と精度の要件に基づいて行う必要があります。.
シリコン製キーパッドの金型はいくらくらいかかりますか?
試作金型の範囲は通常、約$800から$6,000までであり、 ブリッジツールは$6,000から$15,000、焼入れ処理を施した多キャビティ量産金型は$8,000から$20,000以上となります。 最終的な価格は、キャビティ数、部品のサイズ、形状の複雑さ、および鋼材のグレードによって決まります。その後、生産数量が増えるにつれて1個あたりの単価は下がり、5,000個から100,000個の注文では、多くの場合、単価が半分以下になります。.