L'étanchéité est l'une des tâches les moins visibles dans la fabrication d'un dispositif médical ou d'un produit de soins personnels, mais aussi l'une des plus déterminantes. Une fuite dans le circuit de fluide, un masque qui ne résiste pas à la pression ou une tête de pompe qui se bloque après des nettoyages répétés sont généralement imputables à ce même petit composant. Les acheteurs proviennent de deux horizons différents et partagent rarement le même vocabulaire : d’un côté, ceux qui conçoivent un dispositif soumis à une réglementation et ont besoin d’un dossier biologique documenté ; de l’autre, ceux qui fabriquent un produit destiné à être posé sur une étagère de salle de bains ou dans une chambre d’enfant et qui ont besoin d’un matériau qui reste souple, inerte et propre au contact de la peau. Apporter une Fabricant de joints en silicone Si l'on intervient dès la phase de conception, on évite la plupart des retouches qui s'imposeraient sinon.
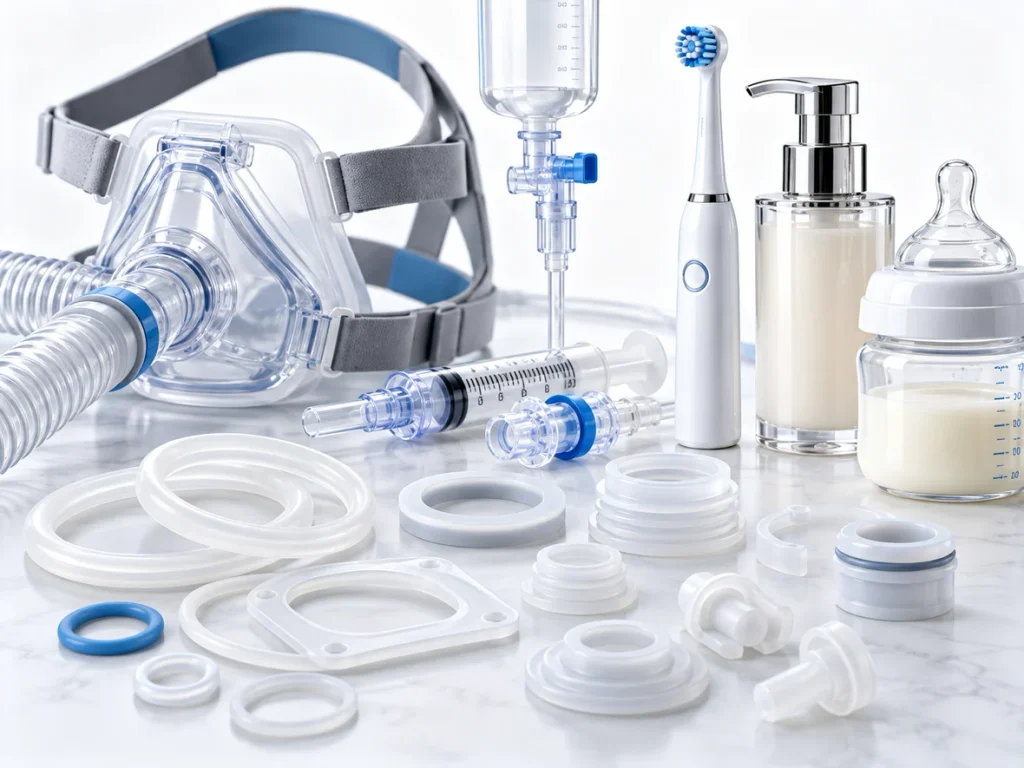
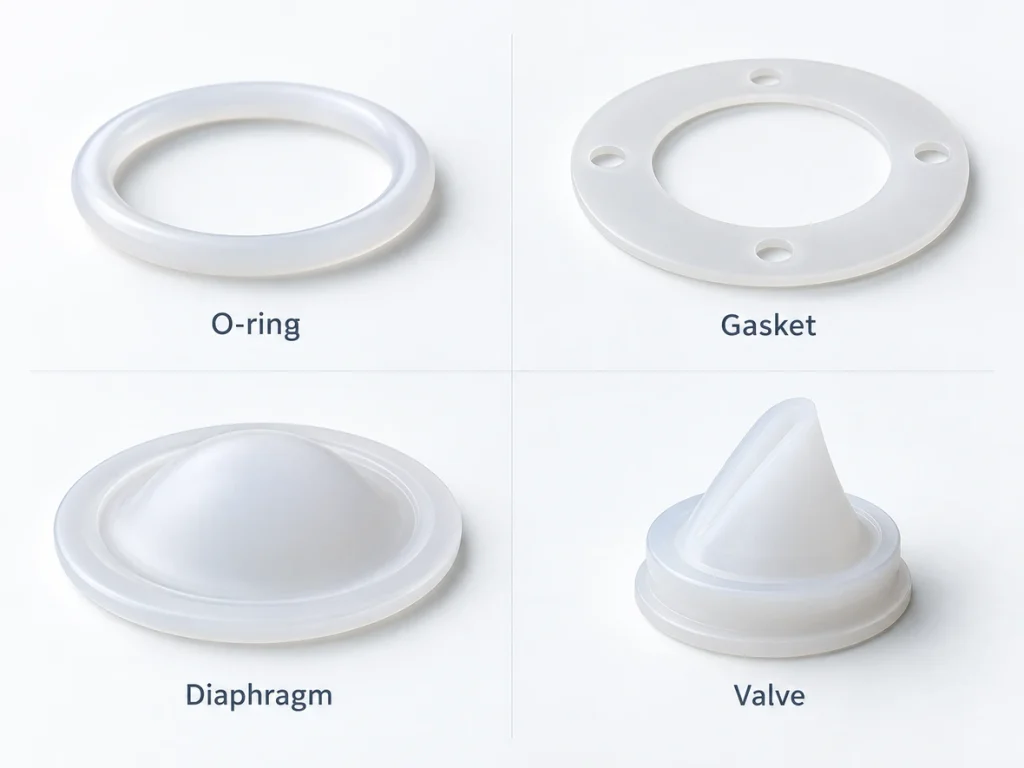
Les joints en silicone destinés au secteur médical et aux soins personnels sont des pièces d'étanchéité élastomères moulées à partir de composés de polydiméthylsiloxane de haute pureté et commercialisées sous forme de joints toriques, de joints plats, de membranes et de valves. Dans le domaine médical, ils doivent répondre à des exigences strictes en matière de biocompatibilité et de stérilisation. Dans le domaine des soins personnels, ces produits doivent rester souples, chimiquement inertes et ne pas libérer de substances au contact de la peau, des aliments et des formulations cosmétiques. Les deux proviennent de la même famille de silicones et sont généralement fabriqués par un Fabricant de pièces médicales en silicone en recourant à une réaction de vulcanisation au platine dans des conditions contrôlées.
Les sections ci-dessous expliquent ce que certifient les classes de qualité, quels sont les différents types de profilés disponibles, où ces joints sont utilisés, ainsi que la manière de les prescrire et de s'en procurer.
Que sont les joints en silicone destinés au secteur médical et aux soins personnels ?
Il s'agit de composants d'étanchéité fabriqués à partir d'élastomères de silicone dont la formulation, le durcissement et la documentation répondent à des normes plus strictes que celles applicables au silicone à usage général. La chaîne principale de siloxane étant identique dans les deux cas, les différences résident dans la pureté du composé, la chimie du durcissement, l'exhaustivité des essais biologiques et la propreté de l'environnement de moulage.
Cette catégorie s'appréhende plus facilement comme une chaîne de preuves que comme un matériau unique. Un composé est considéré comme apte à un usage médical car il existe un document pour chaque maillon de cette chaîne : les ingrédients, le mode de réticulation de l'élastomère, les tests biologiques effectués sur le matériau durci et les contrôles applicables à la cellule de moulage.
Différence entre le silicone et le silicone de qualité médicale
Le « silicone à usage général » est davantage une appellation commerciale générique qu’une spécification. Un composé de base peut contenir des charges, des pigments, des plastifiants ou des adjuvants de transformation qui n’ont jamais fait l’objet d’une évaluation en vue d’un contact avec les tissus, et il est principalement évalué en fonction de ses performances mécaniques. Le silicone de qualité médicale est issu de la même chaîne de siloxane, mais est soumis à des spécifications strictes : absence d'additifs non approuvés, durcissement par addition catalysé au platine et dossier de tests biologiques à l'appui.
- Silicone à usage général : charges et adjuvants de transformation autorisés, aucun essai biologique, non conçu pour la stérilisation.
- Silicone de qualité alimentaire : conforme aux exigences relatives au contact alimentaire, telles que celles de la norme 21 CFR 177.2600, sans transfert de goût ni d'odeur.
- Silicone de qualité médicale : vulcanisation au platine, conforme aux normes USP Classe VI et ISO 10993, résistant à des stérilisations répétées.
La qualité alimentaire n'équivaut pas automatiquement à la qualité médicale ; par conséquent, les acheteurs qui recherchent des joints en silicone de qualité médicale devraient exiger des preuves au niveau du composé plutôt que de se contenter d'une simple mention de catégorie.
Scellés médicaux vs scellés destinés aux soins personnels
L'usage déterminé influe sur les spécifications. Un joint destiné à un usage médical est principalement évalué en fonction de son étanchéité, de sa résistance à la stérilisation et de son dossier biologique. Un joint destiné aux soins personnels est quant à lui évalué en fonction de son toucher sur la peau, de sa résistance aux savons, aux huiles et à l'alcool, de la stabilité de sa couleur et de sa transparence, ainsi que de sa capacité à être nettoyé des centaines de fois sans se ternir ni se fissurer.
Qu'est-ce qui caractérise le silicone de qualité médicale ?
Un silicone est considéré comme de qualité médicale lorsque le composé est accompagné d'un dossier de sécurité biologique documenté, qu'il est réticulé à l'aide d'un catalyseur au platine plutôt qu'à l'aide d'un peroxyde, et qu'il est moulé selon des contrôles de processus qui excluent toute contamination et garantissent la traçabilité des lots. L'étiquette décrit une chaîne de preuves, et non un simple ingrédient.
Trois éléments sont déterminants : la pureté de la formulation, le système de durcissement et le dossier de justification. Un fournisseur peut proposer un élastomère souple et translucide d'aspect parfait et pourtant ne pas répondre aux critères requis, parce qu'un pigment ne figure pas sur la liste des substances autorisées ou que le durcissement laisse des résidus acides.
Classe VI de l'USP et norme ISO 10993
La classe VI de l'USP correspond à un contrôle au niveau du composé : trois essais biologiques in vivo réalisés sur un échantillon durci, servant de référence pour les pièces en contact limité avec la peau ou les fluides. ISO 10993 Il s'agit d'une évaluation au niveau du dispositif qui dépend de la manière dont une pièce entre en contact avec le corps et de la durée de ce contact ; ainsi, une pièce en contact superficiel de courte durée et une pièce implantée de manière permanente se situent aux extrémités opposées d'un même cadre de référence. La matrice d'essai suit la catégorie de contact, et non le nom du matériau.
Conformité aux normes de la FDA et réglementation relative au silicone médical
La FDA n'approuve aucun matériau à base de silicone. Un composé est conforme lorsque tous ses ingrédients figurent sur la liste des substances autorisées dans 21 CFR 177.2600 et que les tests biologiques requis ont été effectués. Étant donné que les arguments de vente laissent souvent entendre une homologation qui n'existe pas, demandez une déclaration de conformité mentionnant la réglementation applicable.
Polymérisation au platine vs polymérisation au peroxyde
Le durcissement au peroxyde génère des sous-produits acides qu’un post-durcissement prolongé doit éliminer ; même dans ce cas, le profil des substances lixiviables limite les domaines d’application du matériau. Le durcissement par addition de platine lie les groupes vinyle et hydrure à l’aide d’un catalyseur et ne produit aucun sous-produit de décomposition ; l’élastomère présente donc un niveau d’extractibles plus faible sans nécessiter de post-durcissement. Le surcoût varie entre 15 et 25 %, ce qui explique pourquoi le durcissement au platine est considéré comme obligatoire pour les pièces en contact prolongé et celles en contact avec des fluides.
| Couche des exigences | Ce qu'il évalue | Preuves typiques |
| Pureté du composé et système de durcissement | Sous-produits résiduels, additifs, substances extractibles | Déclaration relative au durcissement au platine, fiche technique du composé |
| Classe VI de l'USP | Réponse aiguë systémique, intracutanée et liée à l'implantation | Rapport d'essai biologique au niveau du lot |
| Série de normes ISO 10993 | Biocompatibilité au niveau du dispositif, adaptée à la catégorie de contact | Données relatives à la cytotoxicité et à la sensibilisation, évaluation des risques |
| FDA 21 CFR 177.2600 | Admissibilité des ingrédients destinés à entrer en contact avec des denrées alimentaires et des produits médicaux | Déclaration de conformité mentionnant le règlement |
Types courants de joints en silicone à usage médical
Ces pièces se répartissent en quelques familles : les joints statiques, tels que les joints toriques et les joints d'étanchéité, les vannes et membranes flexibles, ainsi que les profilés moulés sur mesure qui combinent plusieurs fonctions en une seule pièce. Le choix de la famille de pièces adaptée dépend du mouvement de l'articulation et du fluide contenu.
Une articulation statique qui ne bouge jamais ne nécessite que des phases de compression et de retour élastique. Une articulation qui s'ouvre et se ferme génère davantage de fatigue et exige une géométrie précise de la fente ou du rebord. Le surmoulage permet de fixer du silicone sur un substrat rigide dans le même moule, remplaçant ainsi une étape d'assemblage par une seule pièce.
Joints toriques et joints statiques en silicone
Les joints toriques et les joints plats assurent la majeure partie des fonctions d'étanchéité. Un joint torique assure l'étanchéité grâce à une compression contrôlée dans une rainure ; un joint plat assure l'étanchéité sur une face plane avec une surface d'appui plus large. Dans le domaine médical, le choix du composé repose avant tout sur sa résistance à la déformation rémanente sous compression, afin que la pièce reprenne sa forme initiale après de longues périodes sous contrainte, au lieu de rester déformée de manière permanente. Le joint torique est un exemple représentatif de ce type de composant, et la même famille de composés est utilisée pour les bouchons de flacons, les embouts de piston et les joints de connecteurs.
Joints en silicone et pièces moulées sur mesure
Les joints sur mesure sont utilisés chaque fois qu'un profil standard ne s'adapte pas au boîtier. Le moulage par injection de caoutchouc silicone liquide permet de combiner de manière pratique une lèvre d'étanchéité, un élément de positionnement et une surface d'adhérence dans une seule pièce moulée, ce qui élimine les étapes de manipulation et d'alignement. L'épaisseur de paroi, l'angle de dépouille et la position de l'entrée d'injection sont plus importants que la dureté ; c'est pourquoi l'outillage et le composé sont définis conjointement.
Vannes en silicone et composants flexibles
Les valves et les membranes tirent parti de la résistance à la fatigue du silicone et de sa capacité à former une fine membrane élastique. Les valves « bec de canard » dosent le débit dans un seul sens, les valves à fente transversale permettent de relâcher la pression, tandis que les valves « parapluie » contrôlent le fluide dans les deux sens. Les performances de ces composants dépendent bien davantage de l'épaisseur de la paroi et des dimensions de la fente que de la dureté mesurée au duromètre. La valve en bec de canard est un exemple courant dans les kits de perfusion et de drainage.
Applications des joints en silicone dans les domaines médical et des soins personnels
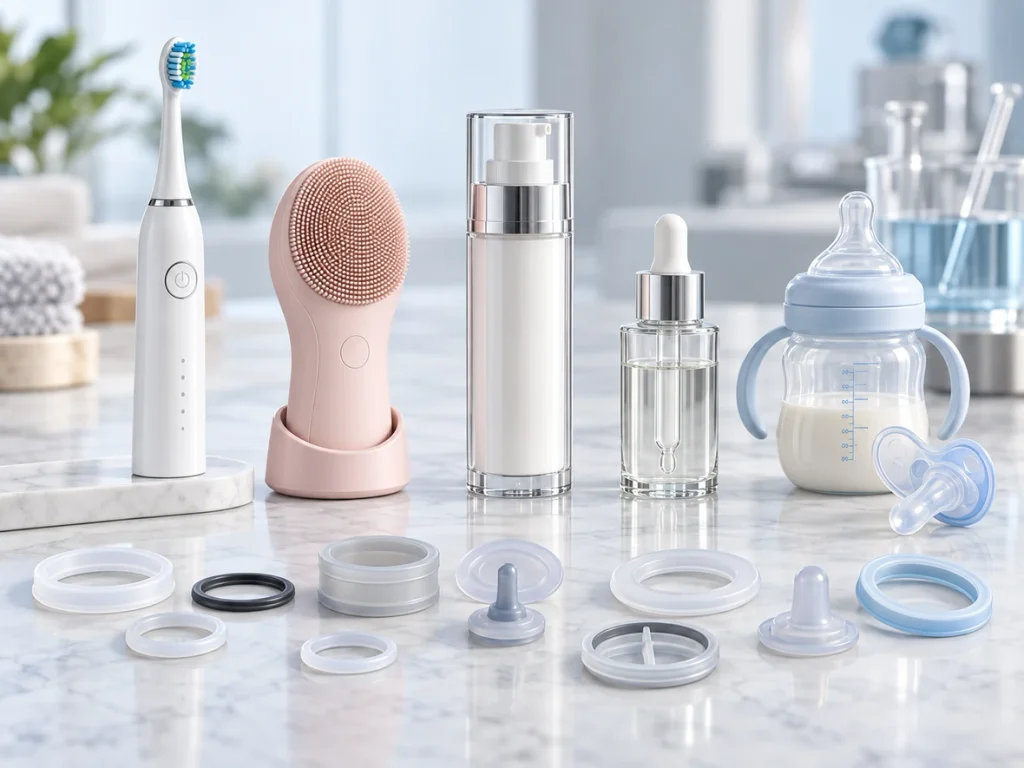
Ces joints sont utilisés partout où une barrière souple, inerte et stérilisable doit retenir un fluide, un gaz ou un vide. Dans le domaine des équipements médicaux, cela concerne les circuits de fluides, les circuits de ventilation et les emballages stériles. Dans le domaine des soins personnels, cela concerne les accessoires en contact avec la peau, les appareils lavables et les emballages de crèmes et de liquides.
C'est l'application qui détermine les spécifications, et non l'inverse. Un joint destiné à contenir de l'air stérile et un autre destiné à contenir une huile parfumée peuvent être moulés à partir du même polymère de base, mais nécessitent néanmoins une formulation et une validation différentes.
Circuits de fluides médicaux et matériel stérile
Les kits de perfusion, les composants de seringues, les circuits de dialyse et les systèmes de drainage reposent sur des joints qui doivent rester étanches malgré des stérilisations répétées. Le remplissage stérile constitue une catégorie à part : les bouchons de flacons, les embouts de piston et les joints d’étanchéité doivent se refermer après le passage d’une aiguille ; le matériau est donc choisi pour sa faible déformation rémanente après compression et son faible arrachement. Les poches de biotransformation à usage unique imposent une exigence supplémentaire, car le joint doit résister à l’irradiation sans libérer de particules.
Appareils respiratoires et de diagnostic
La ventilation, l'anesthésie et l'administration d'oxygène reposent sur des joints d'étanchéité capables de maintenir la pression tout en restant suffisamment souples pour épouser les contours du visage. Les instruments de diagnostic imposent quant à eux des exigences spécifiques, car le joint situé entre le trajet optique et un canal de fluide doit rester propre et chimiquement stable. Les fabricants à la recherche d'un partenaire unique pour les équipements de ventilation, d'anesthésie et de diagnostic trouveront une gamme complète sous Fabricant de silicone de qualité médicale.
Joints en silicone pour appareils de soins personnels
Les dispositifs destinés aux soins personnels reposent sur le même principe d'étanchéité que les équipements médicaux, mais présentent un profil de risque différent. Aucun n'est implanté et aucun n'est stérile ; pourtant, le joint est en contact avec la peau, évolue dans un environnement humide et est exposé à une formule conçue pour dissoudre les huiles. Ces dispositifs se répartissent en cinq grandes catégories.
Brosses à dents électriques et manches pour appareils d'hygiène bucco-dentaire. La tête de brosse étant rincée et pliée au niveau du col chaque jour, le joint situé au niveau du manche doit résister à l'eau, aux tensioactifs du dentifrice et aux compressions répétées sans se déformer. On utilise généralement des composés souples durcis au platine, d'une dureté comprise entre 30 et 50 Shore A, moulés sous forme de joint à lèvre ou surmoulés sur le manche.
Appareils de nettoyage du visage et de soins de la peau. Ces appareils appuient une surface souple contre la peau ; leur joint d'étanchéité fait donc également office d'interface de confort. Le matériau est choisi pour son toucher agréable sur la peau et pour sa résistance aux gels nettoyants et aux toniques à base d'alcool ; il présente généralement une finition mate ou translucide qui ne jaunit pas sous l'effet des rayons UV de la salle de bains.
Distributeurs de produits cosmétiques et têtes de pompe airless. Une pompe airless protège un sérum en empêchant l'air d'y pénétrer, ce qui signifie que le joint doit maintenir un vide sans absorber aucun composant de la formule. Les substances extractibles revêtent ici autant d’importance que dans le domaine médical, car un joint qui libère des substances dans une huile parfumée altère l’odeur du produit. Les joints de piston, les clapets anti-retour et les lèvres racleuses de cette gamme sont moulés selon des tolérances dimensionnelles très strictes.
Emballages et bouchons pour produits de soins de la peau. Les revêtements intérieurs de flacons, les joints de bouchons à clapet et les joints de compte-gouttes sont des pièces produites en grande série et à faible coût, dont la qualité se mesure à leur ajustement et à leur absence d'odeur. Le matériau utilisé pour le revêtement intérieur ne doit pas absorber l'odeur de la crème avec laquelle il entre en contact, et il doit assurer une étanchéité parfaite après chaque ouverture.
Produits de soins pour nourrissons et bébés. Les tétines, les valves d’alimentation et les protège-tétines restent dans la bouche de l’enfant pendant de longues périodes ; cette gamme de produits doit donc répondre à des exigences en matière de faible teneur en substances extractibles, de neutralité gustative et de facilité de nettoyage après ébullition ou stérilisation à la vapeur. Les articles destinés aux bébés suscitent des attentes spécifiques ; c’est pourquoi la gamme « Bébé et maternité » est regroupée séparément sous Solutions en silicone pour la maternité et les bébés.
Pour l’ensemble de ces cinq familles, les caractéristiques déterminantes sont les mêmes : résistance au savon, à l’huile et à l’alcool, faible teneur en substances extractibles, stabilité de la couleur et de la transparence, ainsi que la capacité à être nettoyé des centaines de fois sans présenter de traces blanchâtres, de fissures ou de durcissement. La souplesse est importante, mais un joint qui, au départ souple, devient rigide en moins d’un an ne répond pas aux exigences.
Le silicone de qualité médicale à 100 % est-il sans danger ?
Le silicone de qualité médicale est sans danger pour la catégorie de contact à laquelle il est destiné, et l'expression « à 100 % » n'apporte pas grand-chose. La sécurité n'est pas une propriété intrinsèque du matériau. Elle dépend de la durée pendant laquelle la pièce est en contact avec le corps, de ce avec quoi elle entre en contact, et du fait que le composé et la pièce finie aient été testés ou non pour cette utilisation spécifique.
Il est plus juste de dire qu’un programme de joints en silicone destinés au secteur médical et aux soins personnels est homologué pièce par pièce. Un même composé peut convenir à un coussin de masque et ne pas convenir à une valve en contact avec le sang, non pas parce que l’élastomère a changé, mais parce que la catégorie de contact a changé.
Durée du contact et tests
L'évaluation biologique est organisée en fonction du type d'exposition. Un dispositif à contact superficiel de courte durée nécessite moins de données qu'un composant en contact prolongé avec les muqueuses ou le sang, tandis qu'un composant implanté de manière permanente nécessite la série de données la plus complète. Dans la pratique, un composant non implantable présentant un contact superficiel limité ou en communication avec l’extérieur est souvent justifié par des données de classe VI de l’USP, associées à des résultats de cytotoxicité et de sensibilisation. Cet ensemble constitue une base de référence défendable, et non un blanc-seing permettant d’utiliser le composé dans n’importe quel contexte.
Substances extractibles et lixiviables
Le facteur décisif dans la plupart des débats est le profil des substances extractibles. Le silicone est chimiquement inerte, mais une pièce mal finie peut tout de même libérer des siloxanes de faible poids moléculaire ou des résidus provenant d’un additif non homologué. Deux mesures de contrôle permettent de limiter ce risque. Le système de vulcanisation est la première, car la vulcanisation par addition de platine ne laisse rien à évacuer. La rigueur de la finition est la seconde, car un composé propre, moulé dans des conditions de manipulation contaminées ou conditionné dans un emballage inadapté, hérite d’un problème de contamination qu’il n’avait pas au départ.
Comment choisir des joints en silicone à usage médical
Le choix se résume à quatre paramètres : la dureté, la déformation rémanente après compression, la plage de températures et la méthode de stérilisation à laquelle la pièce finie sera soumise. Si ces quatre paramètres sont correctement choisis, le joint fonctionnera correctement. Si l’un d’entre eux est mal choisi, aucune pureté du composé ne pourra compenser cette erreur.
Dureté et déformation rémanente après compression
La dureté est exprimée en Shore A et varie généralement entre environ 30 et 80 pour les applications d’étanchéité, des composés plus souples étant utilisés lorsque le joint doit épouser une surface irrégulière. Deux pratiques permettent d’éviter la plupart des litiges. Précisez la tolérance, car une tolérance de plus ou moins 5 est courante, tandis qu’une tolérance de plus ou moins 3 est utilisée pour les pièces de précision. Précisez ensuite la méthode d’essai et le temps de lecture, car une lecture instantanée et une lecture différée peuvent présenter un écart d’environ trois à cinq points sur un même matériau. La déformation rémanente après compression est particulièrement importante pour les joints statiques soumis à une charge constante : une valeur élevée signifie que le joint se déforme de manière permanente et présente des fuites.
Compatibilité thermique et de stérilisation
Le silicone résiste à toutes les méthodes de stérilisation courantes ; le choix dépend donc généralement du dispositif et de son emballage plutôt que de l'élastomère lui-même.
| Méthode de stérilisation | Conditions habituelles | Compatibilité avec le silicone | Points à surveiller |
| Autoclave à vapeur | Vapeur saturée de 121 à 134 °C | Excellent, des centaines de cycles | Les cycles à sec sollicitent d'autres composants, mais pas le joint d'étanchéité |
| Oxyde d'éthylène | Exposition au gaz entre 30 et 60 °C | Bien | Des résidus peuvent s'accumuler ; prévoyez donc une période d'aération. |
| Irradiation gamma | 25 à 50 kGy | Bien | Des reticulations mineures et un léger changement de couleur sont possibles |
| Faisceau d'électrons | Dose élevée, exposition de courte durée | Bien | Cartographie de la dose nécessaire sur les coupes épaisses |
Les dispositifs réutilisables sont généralement stérilisés à la vapeur, tandis que les dispositifs à usage unique sont stérilisés par irradiation ou à l'oxyde d'éthylène. Ce dont le joint a besoin, c'est d'un nombre de cycles clairement défini, car la validation porte sur un nombre déterminé de cycles et non sur une durée illimitée.
Comment sont fabriqués les joints en silicone à usage médical ?
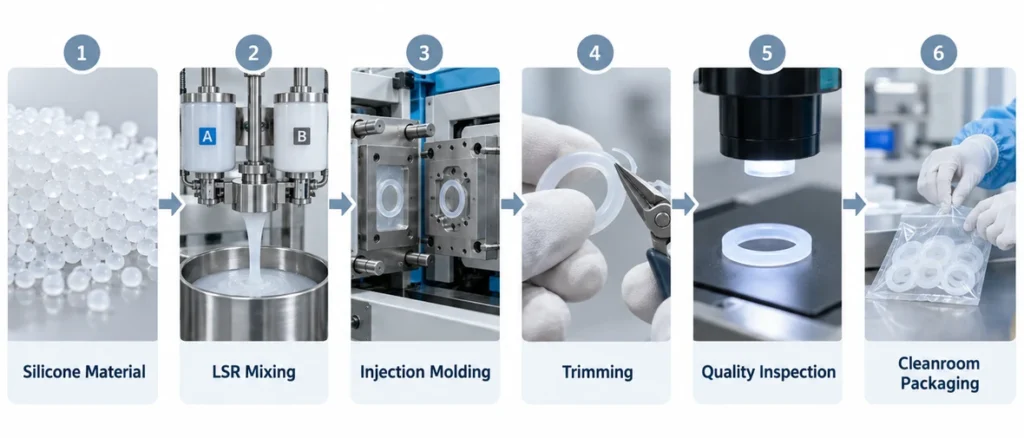
La production repose sur l'adéquation entre la géométrie des pièces, le volume annuel et les tolérances. Le moulage par injection de caoutchouc silicone liquide est utilisé pour les pièces de précision à grand volume, tandis que le moulage par compression et par transfert sont destinés aux volumes plus faibles et aux sections plus épaisses, et que l'extrusion est utilisée pour les profilés continus. Dans le domaine médical, ces procédés s'accompagnent en outre d'un moulage en salle blanche et d'une traçabilité des lots.
Le choix du procédé dépend du volume et de la géométrie plutôt que des préférences, et non l'inverse.
Moulage par injection de LSR
Le caoutchouc de silicone liquide est fourni sous forme de deux composants qui sont mélangés et dosés au niveau de la presse. Le matériau pénètre dans un canal froid à température contrôlée et durcit en quelques secondes dans une cavité chauffée, ce qui permet l’automatisation, des cycles courts et des tolérances de l’ordre de plus ou moins 0,05 mm sur des pièces bien conçues. Le micro-moulage, une variante de ce même procédé, permet de traiter des pièces pesant moins d’un gramme, parmi lesquelles figurent de nombreuses valves et composants destinés à l’administration de médicaments.
Moulage par compression et par transfert
Le moulage par compression et le moulage par transfert conviennent aux sections plus épaisses, aux petits volumes et aux joints plats de grande taille, lorsque la rentabilité de l'outillage prime sur la durée du cycle. Ces deux procédés utilisent un matériau préformé durci dans un moule chauffé, et constituent tous deux la solution la plus pratique lorsqu'une pièce est trop épaisse pour être remplie proprement par un canal froid.
Production en salle blanche et traçabilité
Le moulage médical s'effectue généralement dans un environnement contrôlé, la norme ISO 14644-1 Classe 7 étant la référence habituelle, la Classe 8 étant acceptable lorsque le fabricant du dispositif procède au nettoyage et à la stérilisation en aval. La classe de la salle blanche ne représente que la moitié du contrôle. La traçabilité des lots, les enregistrements de processus et les certificats de matériaux permettent au fabricant de dispositifs médicaux de répondre à une demande de renseignements plusieurs mois plus tard ; ces éléments sont généralement regroupés en un seul endroit, comme c'est le cas sous Certifications relatives à la fabrication de silicone.
Spécification et approvisionnement en joints en silicone à usage médical
Un cahier des charges est complet lorsqu'il précise la composition du produit, sa dureté et sa tolérance, la méthode de stérilisation, la catégorie de contact et le niveau de propreté de l'emballage. L'approvisionnement devient alors une simple formalité administrative plutôt qu'un acte de foi.
Les exigences étant différentes, les joints en silicone destinés au secteur médical et à celui des soins personnels font généralement l'objet de deux cahiers des charges distincts, même lorsqu'un seul fournisseur assure le moulage des deux types de produits.
Liste de contrôle des spécifications
Veuillez vérifier les points suivants avant d'envoyer une demande :
- Système de formulation et de vulcanisation, spécifié comme vulcanisation par addition de platine lorsque l'on prévoit un contact prolongé ou fluide.
- La dureté, avec sa tolérance, la méthode d'essai et le temps de lecture.
- Valeur cible de déformation rémanente pour les joints statiques soumis à une charge permanente.
- Plage de températures de fonctionnement en continu, y compris les pics de température pendant le nettoyage.
- Méthode de stérilisation et nombre de cycles auxquels la pièce doit résister.
- La catégorie d'exposition et les essais biologiques qui en découlent.
- La classe de salle blanche, le format d'emballage et la traçabilité dont chaque lot doit faire l'objet.
Qualification des fournisseurs
La qualification consiste principalement en un examen des documents. Il convient de vérifier la présence d'un certificat de système qualité couvrant le processus réel, de données biologiques au niveau des composés plutôt que des déclarations relatives aux pièces finies, d'une capacité documentée en matière de salles blanches, ainsi que d'un échantillonnage permettant de produire un prototype avant la fabrication des outils.
FAQ
Les joints en silicone de qualité médicale et de qualité alimentaire sont-ils interchangeables ?
Non. Le silicone de qualité alimentaire répond aux exigences relatives au contact alimentaire, tandis que le silicone de qualité médicale est accompagné d'un dossier de tests biologiques et bénéficie d'une vulcanisation au platine. Un composé peut être conforme à la norme 21 CFR 177.2600 tout en échouant à la norme USP Classe VI ; par conséquent, une pièce de qualité alimentaire ne doit jamais être remplacée sans preuves biologiques.
Les joints en silicone à usage médical peuvent-ils être stérilisés et réutilisés ?
Cela dépend du dispositif et du nombre de cycles pour lesquels le joint a été validé, et non pas uniquement de l'élastomère. L'autoclave à vapeur est compatible avec de nombreux cycles et convient aux dispositifs réutilisables, tandis que les pièces à usage unique sont généralement irradiées ou traitées à l'oxyde d'éthylène une seule fois.
Comment la dureté est-elle spécifiée pour un joint en silicone destiné aux produits de soins personnels ?
Précisez la dureté, la tolérance et la méthode d'essai, car il existe un écart de trois à cinq points entre une mesure instantanée et une mesure différée. Les pièces en contact avec la peau, qui doivent rester souples, présentent généralement une dureté comprise entre 20 et 40 Shore A, tandis que les joints devant résister à la compression sur une longue durée de vie sont généralement plus fermes.