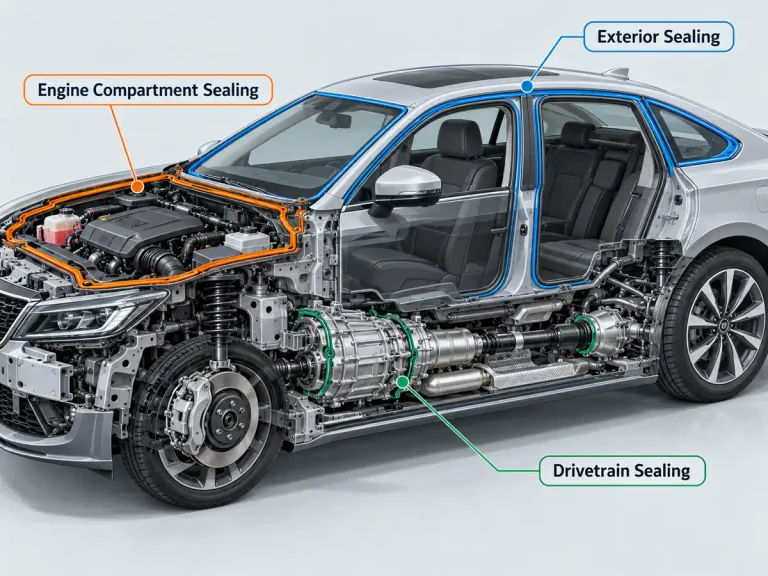
Un boîtier qui « pleure » après son premier passage au lave-vaisselle, la vitre d’un appareil photo qui s’embue dans une poche, un réservoir qui altère le goût du café du matin. Le silicone conserve son élasticité entre environ -50 et 200 degrés Celsius et résiste à l’humidité ainsi qu’à la plupart des produits chimiques ménagers, mais ce n’est généralement pas le composé lui-même qui pose problème dans ces produits. C’est l’adéquation entre un joint et un ensemble qui est en cause, et cette adéquation est généralement déterminée une fois que le boîtier et le protocole de nettoyage sont définis. Impliquer un fabricant de joints en silicone Il est moins coûteux d'intervenir avant que le boîtier ne gèle que de refaire une rainure après un retour sur chantier.
Les joints en silicone sont sans danger pour les appareils électroniques grand public et les appareils électroménagers lorsque trois conditions sont réunies : le système de durcissement ne libère aucune substance agressive au contact des matériaux, la géométrie du joint résiste à la compression sur toute la plage de fonctionnement, et la qualité du matériau respecte les règles de contact applicables à l’endroit où il est installé. Un composé à durcissement par addition convient à tout ce qui se trouve à proximité d’un circuit imprimé, un joint moulé ou un joint torique assure la fonction dans les zones chaudes, froides et humides, et une qualité adaptée au contact alimentaire ou résistante au feu couvre le reste. Lorsqu’un joint, un clavier et une coque collée doivent partager une même chaîne de tolérances, l’ensemble provient généralement d’un fabricant de pièces surmoulées en silicone.
On commence par la question des matériaux, puis on passe à l'assemblage, ensuite à la géométrie, et enfin à la manière de justifier ce choix.

Pourquoi les joints en silicone sont-ils sans danger pour les appareils électroniques ?
Tous les silicones ne sont pas adaptés à une utilisation à proximité d'un circuit électrique. Ce qui fait la différence, ce sont les substances libérées par le composé lors du durcissement, celles qu'il dégage par la suite, ainsi que ses propriétés isolantes. Un composé adapté à un joint de salle de bains peut provoquer la corrosion d'une piste en cuivre à l'intérieur d'un boîtier étanche.
Les familles de casques conçues de cette manière, des modèles à œillets aux coques surmoulées, se classent dans la catégorie Solutions en silicone LSR pour l'électronique. En tranchant d'emblée la question du matériau, on évite l'erreur la plus coûteuse dans un programme : un problème de corrosion ou de buée détecté après la découpe de la pièce.
Pourquoi le système Cure détermine la compatibilité des composants électroniques
Le silicone durcit selon l’une des deux voies suivantes, et c’est cette voie qui détermine ce qui est éliminé du composé. Un composé à durcissement par addition lie ses chaînes sans libérer de sous-produit ; ainsi, aucune substance volatile ou acide ne reste à l’intérieur d’un boîtier fermé. Un composé à durcissement par condensation a besoin d’humidité et libère un produit au cours du processus ; dans la variante acétoxy, il s’agit d’acide acétique, qui attaque le cuivre, l’argent et la soudure. Le durcissement par addition répond également aux Les règles relatives aux substances soumises à restriction s'appliquent désormais aux équipements électriques et électroniques, car ce procédé ne tolère aucune contamination par le soufre, l'étain, les amines ou les phtalates.

| Système de durcissement | Qu'est-ce qui est libéré pendant le durcissement ? | Compatibilité avec les appareils électroniques | Où est-il généralement utilisé ? |
| Addition catalysée par le platine | Aucun rejet ; aucun sous-produit acide | Valeur maximale, à condition que la zone de moulage soit exempte de toute contamination par le soufre, l'étain et les amines | Joints d'étanchéité et claviers destinés aux cartes électroniques équipées, fenêtres optiques, boîtiers étanches |
| Condensation, acétoxy | Acide acétique | Se décompose dans un espace clos ; attaque le cuivre, l'argent et la soudure | Joints de vitrage et de sanitaires qui restent ouverts à l'air |
| Condensation, alcoxy | Alcool | Modérée ; lente et limitée par la quantité d'humidité qui parvient jusqu'au joint | Joints situés à proximité de métaux peints ou sensibles qui ne supportent pas l'acide |
Dégazage, odeurs et transfert vers des surfaces sensibles
Une pièce durcie n'est pas une pièce inerte. Les résidus volatils issus du polymère, du catalyseur et des additifs restent dans la pièce moulée jusqu'à ce que le post-durcissement les expulse. Dans une cavité ouverte, cela est sans danger ; dans une cavité fermée, les résidus se condensent sur la surface la plus froide, souvent une lentille ou une vitre d'affichage, et ce même mécanisme entraîne la migration du goût et de l'odeur vers un réservoir ou un compartiment destiné aux aliments. Un composé durci au platine, un système de charge à base de silice pyrogénée et un post-durcissement bien défini éliminent la majeure partie du risque.
Isolation, circuits thermiques et exigences en matière de flamme
Le silicone n'a besoin ni de noir de carbone ni de plastifiants pour être efficace ; ainsi, un même composé peut être à la fois transparent, incolore et hautement isolant, ce qui le rend adapté aux passe-câbles, aux joints d'étanchéité de connecteurs et aux capuchons de boutons. La gestion thermique relève d’une autre problématique : une formulation conductrice chargée en céramique assure à la fois la dissipation thermique et l’étanchéité, mais il s’agit d’un composé différent. La résistance au feu dépend également de la composition du composé ; ainsi, un ensemble situé à proximité d’un bloc-batterie ou d’un tableau d’alimentation nécessite généralement une formulation ignifugée.
Choisir des joints en silicone adaptés à l'appareil ou au dispositif
Adaptez le joint à l'ensemble qu'il protège, et non à la forme qu'il prend. Un joint de porte de réfrigérateur, un joint de porte de lave-vaisselle et un joint de fenêtre d'appareil photo sont tous fabriqués dans le même élastomère, mais remplissent trois fonctions différentes ; c'est la contrainte exercée à chaque emplacement qui détermine les caractéristiques techniques.
Quatre questions permettent de répondre à la plupart de ces questions : qu’est-ce qui entre en contact avec la jointure, quelle température atteint-elle, la pièce est-elle en contact avec les aliments et doit-elle être utilisable ?.

Joints d'étanchéité des boîtiers et indice de protection contre les infiltrations
La qualité d'un joint statique d'enceinte est évaluée en fonction de indice de protection contre les infiltrations, qui indique deux caractéristiques en un seul chiffre. Le premier chiffre concerne les solides et le second les liquides ; ainsi, la norme IP67 signifie que la poussière ne peut pas pénétrer et que l'ensemble résiste à une immersion temporaire. Ce code s’applique à l’ensemble fini, et non au joint d’étanchéité. Ce sont la course de compression et la charge appliquée qui déterminent si l’ensemble atteint son objectif, et la régularité de la section transversale, la tolérance de profondeur des rainures ainsi que la planéité des deux faces importent davantage que la dureté indiquée sur la fiche technique.
Les secrets de la cuisson à la chaleur : appareils de cuisine et vapeur
Les joints des portes de four, des paniers de friteuses à air chaud, des cuiseurs à vapeur et des micro-ondes sont soumis à des cycles répétés de chauffage et de refroidissement, plutôt qu’à une température constante. Un joint de porte en silicone est généralement conçu pour fonctionner en continu à environ 200 degrés Celsius, avec de brèves pics au-delà de 250, mais ce n’est pas cette température maximale qui met fin à sa durée de vie. C'est la déformation rémanente sous compression, c'est-à-dire la perte progressive de la capacité à reprendre sa forme initiale, qui s'accumule au fil de milliers d'ouvertures de porte à température élevée. Les lave-vaisselle et les lave-linge ajoutent à cela de l'eau chaude, de la vapeur et des détergents alcalins, ce qui entraîne généralement une défaillance mécanique plutôt que chimique. Les mêmes matériaux résistent à la vapeur et aux détergents dans Solutions en silicone LSR pour l'électroménager.
Zones de réfrigération, de contact avec les aliments et d'eau potable
Les joints en silicone sont utilisés à l'intérieur des réfrigérateurs et des congélateurs, et le froid ne pose pas de problème. Ce matériau reste souple bien en dessous de la température du congélateur ; les qualités courantes sont conçues pour résister à environ -50 °C, ce qui permet à une porte de continuer à se fermer correctement sur un joint souple même après une décennie. Trois contraintes sont toutefois plus importantes : le joint doit conserver sa résistance à la déformation rémanente sous l'effet de la compression lorsqu'une porte reste fermée pendant des semaines, il ne doit pas dégager d'odeur, et toute partie en contact avec les aliments doit être conforme aux spécifications relatives au contact alimentaire. Articles en caoutchouc destinés à un usage répété sont réglementées en limitant les substances susceptibles de migrer hors de la pièce finie dans des conditions d'essai définies.
Surfaces de commande, appareils portables et interfaces surmoulées
Les boutons, claviers, bascules et interrupteurs nécessitent une étanchéité qui doit résister à l'usure causée par l'utilisateur plutôt qu'aux conditions environnementales. Leur mission consiste à garantir une longue durée de vie d’actionnement avec une force contrôlée, tout en assurant une étanchéité suffisante pour maintenir l’intérieur au sec ; c’est pourquoi un clavier et un interrupteur à membrane sont considérés comme des alternatives plutôt que comme des substituts. Les appareils portables sont exposés à la transpiration, à la crème solaire et aux nettoyants à base d’alcool, tous inoffensifs pour le silicone mais agressifs pour l’adhésif qui maintient souvent le joint en place.
| Zone dédiée aux appareils ou aux ensembles | Fonction d'étanchéité | Format de cachet qui convient généralement | Quels sont les principes qui régissent la conception ? |
| Fenêtre du téléphone, de la tablette ou de l'appareil photo | Empêcher la poussière et l'eau de pénétrer au-delà d'un certain niveau | Joint moulé fin logé dans une rainure usinée | Tolérance de rainure et serrage ; la cote se rapporte à l'ensemble |
| Entrée de câble et interface de connecteur | Étanchéifier et isoler en un seul point | Œillet ou manchon, souvent surmoulé sur le câble | Épaisseur de la paroi autour du conducteur et dispositif anti-traction lors du montage |
| Porte de four, de friteuse à air chaud ou de micro-ondes | Cyclage thermique sans perte de résilience | Joint de porte moulé sur un support rigide | Déformation rémanente après compression en fonction du nombre de cycles, et non de la température maximale |
| Porte de lave-vaisselle ou de lave-linge | Chaud, alcalin et humide, tout ça en même temps | Joint de porte moulé, parfois en un autre élastomère | Résistance aux détergents et accumulation de résidus au niveau de la ligne d'étanchéité |
| Réfrigérateur, congélateur ou machine à glaçons | Compression statique prolongée au froid | Joint de porte extrudé ou anneau moulé | Déformation rémanente sous contrainte prolongée et absence d'odeur |
| Cafetière, bouilloire ou purificateur d'eau | Exposition des aliments et de l'eau potable à la chaleur | Joint, bague ou soupape destiné(e) à entrer en contact avec des denrées alimentaires | Limites de migration sur la pièce finie et post-durcissement défini |
Joints surmoulés ou joints séparés ?
Cette fonction d'étanchéité peut être assurée de deux manières : soit par un joint inséré dans une rainure, soit par du silicone moulé sur le boîtier, de sorte que les deux ne forment plus qu'une seule pièce. Le choix dépend des étapes d'assemblage, de la chaîne de tolérances et du nombre de voies de fuite que la conception est prête à tolérer.
Ces deux réponses sont correctes dans le cadre du produit concerné ; la question pertinente est donc de savoir quels modes de défaillance un programme peut se permettre de tolérer.

Quand un joint séparé est la meilleure solution
Un joint séparé permet de remplacer les joints en silicone, ce qui est important chaque fois qu'un appareil est ouvert sur le terrain, car le joint est alors remplacé au lieu de devoir mettre au rebut l'ensemble complet. Les grandes surfaces planes, telles que le cadre d’un écran, sont plus faciles à étanchéifier à l’aide d’un joint qui suit tout le périmètre qu’avec une lèvre moulée couvrant un long chemin d’écoulement. Et lorsque le boîtier ne résiste pas au cycle de moulage, une pièce séparée est la seule solution. Le choix du format adapté à un espace donné est en soi une décision, présentée dans le comparatif des formats figurant dans bandes d'étanchéité en silicone, joints plats et joints toriques.
Quand le surmoulage élimine une pièce
Le surmoulage prend tout son sens lorsque l'assemblage présente un risque. Un joint qui peut être monté à l'envers, tourné, plié ou à l'envers est un joint qui finira par être monté de cette manière, et le moulage du joint sur le boîtier élimine cette possibilité ainsi que le rebord. La suppression du rebord élimine également une ligne de jonction, ce qui réduit le nombre de points où la jointure peut présenter des fuites. En contrepartie, une interface collée remplace une interface comprimée ; les performances dépendent donc de l’adhérence plutôt que de la compression.
Quels changements dans les domaines de l'outillage, de l'assemblage et de la validation ?
Un joint séparé nécessite un seul outil de scellage, tandis qu’un ensemble surmoulé nécessite un substrat et une étape de moulage, mais l’assemblage perd alors une pièce, une étape de manutention et un point de contrôle. Le substrat doit résister au cycle de moulage, et c’est là qu’un procédé d’injection de silicone liquide à faible viscosité s’avère utile, car il permet de remplir les sections minces à une pression inférieure à celle du moulage par compression. Le plan de validation évolue également, car un défaut de collage entraîne la mise au rebut de l’ensemble plutôt que du joint.
Validation des joints en silicone avant la production en série
Une fiche technique de matériau décrit un composé, et non un joint. Elle ne permet pas de savoir si la pièce résistera après deux ans de cycles thermiques, si elle va se dissoudre dans un réservoir ou si le joint restera bien en place après le transport.
L'objectif est d'échouer tôt et à moindre coût, au stade du premier échantillon plutôt qu'au stade d'un conteneur de produits finis.

La matrice de test qui reflète les conditions réelles d'utilisation
Une matrice utile part de la fonction propre du produit, puis ajoute les conditions qui rendent le test difficile.
| Test | Ce qu'il simule | Condition typique | Signal d'acceptation |
| Indice de protection contre la pénétration | L'eau et la poussière qui pénètrent au niveau du joint | Le niveau cible sur l'ensemble complet, après conditionnement | Aucune infiltration au niveau indiqué, et pas seulement à l'état neuf |
| Cycles thermiques | Le boîtier et le joint se dilatent à des vitesses différentes | Cycles répétés sur toute la bande de fonctionnement | Aucune déformation permanente, aucune fuite mesurable par la suite |
| Vieillissement thermique sous compression | Années passées à cette température sous pression | Chauffage prolongé avec le joint maintenu à la compression de service | Le retour élastique s'est situé dans les limites convenues |
| Cycles de vapeur et de détergent | Tâches liées au lave-vaisselle et à la lessive | Cycles répétés à haute température et en milieu alcalin sur l'ensemble assemblé | Pas de gonflement, de fissuration ni de durcissement au niveau de la ligne de scellage |
| Migration et odeurs | Transfert dans l'eau, les aliments ou l'air ambiant | Conditions de contact avec les aliments sur la pièce finie | À l'intérieur des limites de migration, aucune odeur détectable |
Il y a une séquence qui est systématiquement inversée : le test d'entrée doit avoir lieu après les cycles thermique et de lavage, et non avant.
Premiers articles sur les substrats de production
Un joint surmoulé ou un joint adhésif doit être validé sur le substrat avec lequel il entrera réellement en contact, à partir du moule qui le produira effectivement, car la surface d'une plaque de laboratoire est différente de celle d'un boîtier moulé par injection recouvert d'un agent de démoulage. Mesurez le joint à l'état monté, car ce qui détermine l'étanchéité d'un boîtier, c'est la compression effectivement obtenue, et non les dimensions nominales d'une pièce non montée.
Documentation fournie avec la pièce
La documentation fait partie intégrante du produit. Un plan doit indiquer les cotes critiques du joint, la valeur cible de compression et la tolérance applicable à une pièce souple. Une fiche technique du matériau doit mentionner le système de durcissement plutôt qu’une désignation commerciale, et préciser quelle déclaration de conformité est faite. Un dossier de lot doit indiquer les paramètres de durcissement et de post-durcissement effectivement utilisés. Conservez un échantillon de référence scellé et daté du premier article approuvé.
FAQ
Les joints en silicone nécessitent-ils un apprêt pour adhérer à un boîtier en plastique ou en métal ?
Ce n'est que lorsque la surface ne peut pas présenter de groupe réactif face au composé que cela s'applique. Le verre, l'aluminium anodisé, l'acier inoxydable et la plupart des céramiques acceptent sans autre un composé à durcissement par addition, tandis que les plastiques à faible énergie et les métaux vieillis ou contaminés nécessitent un apprêt ou une étape d'activation de surface. La réponse est déterminée par un essai d'arrachement ou de pelage réalisé sur le substrat de production.
Un même type de silicone peut-il être utilisé à la fois pour la zone en contact avec les aliments et pour la zone électronique d'un même appareil ?
Souvent oui, car la spécification relative au contact alimentaire est la plus stricte des deux en matière de composition. Des limites apparaissent lorsque la zone électronique nécessite des propriétés que la zone en contact alimentaire ne peut pas offrir, telles que la résistance au feu ou la conductivité thermique, car celles-ci proviennent d’un ensemble d’additifs qui modifie la composition du composé. Lorsqu’une cavité nécessite ces deux propriétés, demandez que les deux allégations figurent sur le même dossier de lot.
Comment teste-t-on la résistance d'un joint en silicone aux chutes et aux vibrations liées au transport ?
Une fois l'unité assemblée et emballée telle qu'elle sera expédiée, on procède à nouveau au test d'étanchéité ou de fuite. Se contenter de tester l'étanchéité ne permet pas de détecter ce qui peut se produire pendant le transport : le boîtier peut en effet se déformer suffisamment pour faire sortir le joint de sa rainure, sans pour autant que rien ne se casse. La chute, puis les vibrations, puis le contrôle d'étanchéité permettent de détecter ce problème avant même que le conteneur ne soit chargé.
Un joint en silicone peut-il être placé à proximité d'une batterie au lithium ou d'une autre source de chaleur ?
Oui, car un joint en silicone ne ramollit pas aux températures atteintes par un pack et n'alimente pas le feu comme peut le faire un élastomère à base d'hydrocarbures. Un composé ignifugé contient un ensemble d'additifs différent de celui d'un composé à usage général ; il est donc nécessaire de préciser le niveau de résistance au feu. Le joint ne constitue pas non plus une barrière thermique ; son rôle est de maintenir le joint fermé tandis qu'une pièce distincte gère la chaleur.
Comment puis-je vérifier qu'un joint fourni a bien été fabriqué à partir d'un composé à durcissement par addition ?
Demandez le système de durcissement indiqué sur la fiche technique du matériau plutôt qu’un nom commercial, puis vérifiez les trois indicateurs sur la pièce livrée. La dureté doit être homogène sur toute la section de coupe, ce qui n’est souvent pas le cas pour une pièce à durcissement par condensation mal mélangée. Une coupe récente ne doit pas dégager d'odeur d'acide. Un coupon de cuivre laissé en contact avec la pièce dans un récipient fermé doit également en ressortir propre.