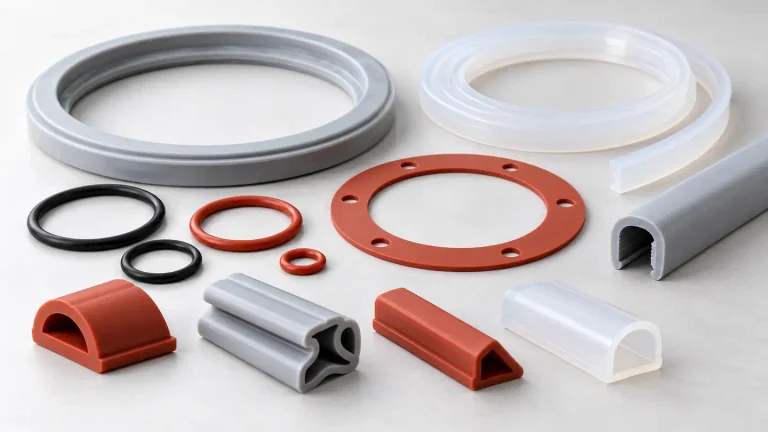
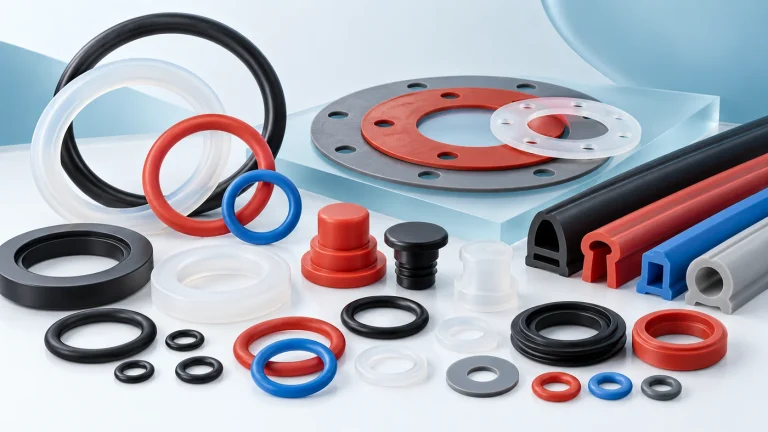
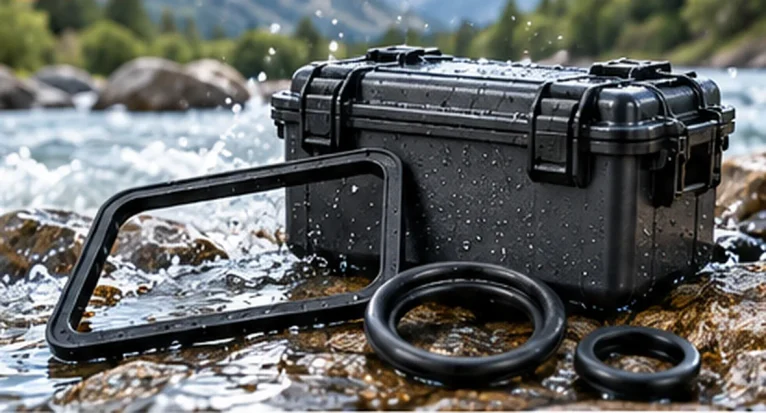
Le caoutchouc de silicone liquide est devenu l’un des matériaux les plus importants de l’industrie moderne, car il allie souplesse, résistance à la chaleur et durabilité à long terme d’une manière que peu de polymères peuvent égaler. Alors que les industries exigent des processus de production plus propres, des tolérances plus strictes et des performances plus fiables, la demande en pièces en silicone de haute précision ne cesse de croître. Cela est particulièrement vrai dans des secteurs tels que la santé, l'automobile, l'électronique et les biens de consommation, où la défaillance d'une pièce peut entraîner des problèmes coûteux au niveau du produit.
Le moulage par injection de LSR est un procédé de fabrication hautement efficace utilisé pour produire des composants en silicone complexes, avec une qualité constante et un minimum de déchets. En termes simples, ce procédé consiste à mélanger deux composants de silicone liquides, à injecter le matériau dans un moule chauffé, puis à le faire durcir pour obtenir une pièce finie. Ce procédé étant hautement automatisé et adapté à la production en grande série, il est devenu la solution privilégiée des entreprises à la recherche de résultats stables et reproductibles. Pour les entreprises qui envisagent de se lancer dans le moulage par injection de silicone, le LSR offre souvent le meilleur compromis entre précision, rapidité et performances du matériau.
Dans les sections ci-dessous, nous allons détailler le processus, du choix des matériaux jusqu'aux pièces finies, expliquer les exigences en matière d'équipement et de conception, et montrer dans quels domaines le LSR apporte la plus grande valeur ajoutée dans la fabrication B2B.
Qu'est-ce que le procédé de moulage par injection LSR ?
Le Procédé de moulage par injection de LSR Il s'agit d'un procédé de moulage utilisé pour fabriquer des pièces à partir de caoutchouc silicone liquide, un élastomère à deux composants vulcanisé au platine qui est pompé, mélangé et vulcanisé à l'intérieur d'un moule. Ce procédé est particulièrement apprécié pour la fabrication de pièces présentant une excellente stabilité dimensionnelle, une grande élasticité et une bonne résistance à la température, aux produits chimiques et aux rayons UV.
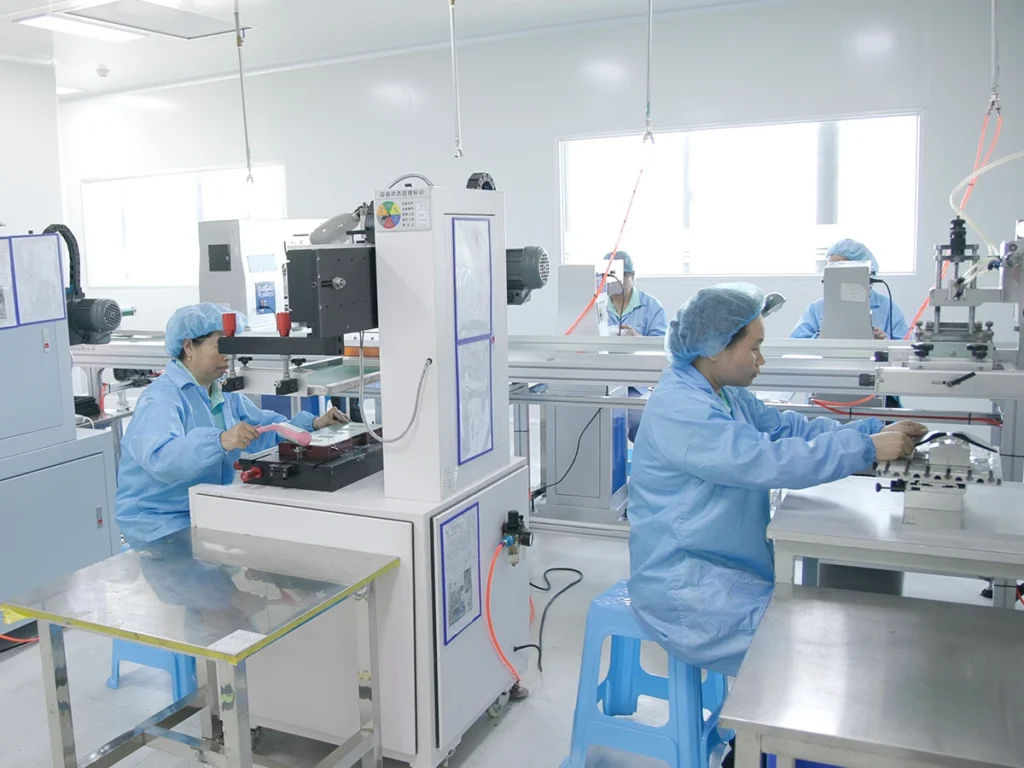
Contrairement au moulage thermoplastique, qui consiste à faire fondre des granulés solides puis à les refroidir pour leur donner leur forme, le moulage LSR part de deux composants liquides à faible viscosité. Ces composants sont dosés avec précision, mélangés selon un rapport contrôlé, puis injectés dans un moule chauffé où le silicone durcit pour former un élastomère solide. Le matériau non durci s'écoulant facilement, il permet de remplir plus efficacement les parois minces, les détails fins et les géométries complexes que de nombreux matériaux conventionnels.
Notions de base sur le caoutchouc de silicone liquide
Le caoutchouc de silicone liquide est un élastomère synthétique réputé pour sa large plage de températures de fonctionnement, sa faible déformation rémanente après compression et sa grande résistance aux contraintes environnementales. Ses propriétés chimiques le rendent particulièrement adapté aux pièces qui doivent rester stables sous l'effet de la chaleur, de l'humidité ou de contraintes mécaniques répétées.
Les propriétés typiques du LSR sont les suivantes :
- Excellente stabilité thermique
- Haute isolation électrique
- Bonne transparence dans certaines classes
- Résistance au vieillissement et aux intempéries
- Biocompatibilité dans les formulations autorisées
En quoi le moulage LSR se distingue-t-il du moulage thermoplastique ?
La principale différence réside dans le fait que le LSR est un matériau thermodurcissable et non thermoplastique. Une fois durci, il ne refond pas. Cela confère à la pièce finie une meilleure résistance à la chaleur et une meilleure élasticité. Cela signifie également que le processus de moulage repose sur un contrôle précis de la température, du mélange et du temps de durcissement, plutôt que sur le seul refroidissement de la matière fondue.
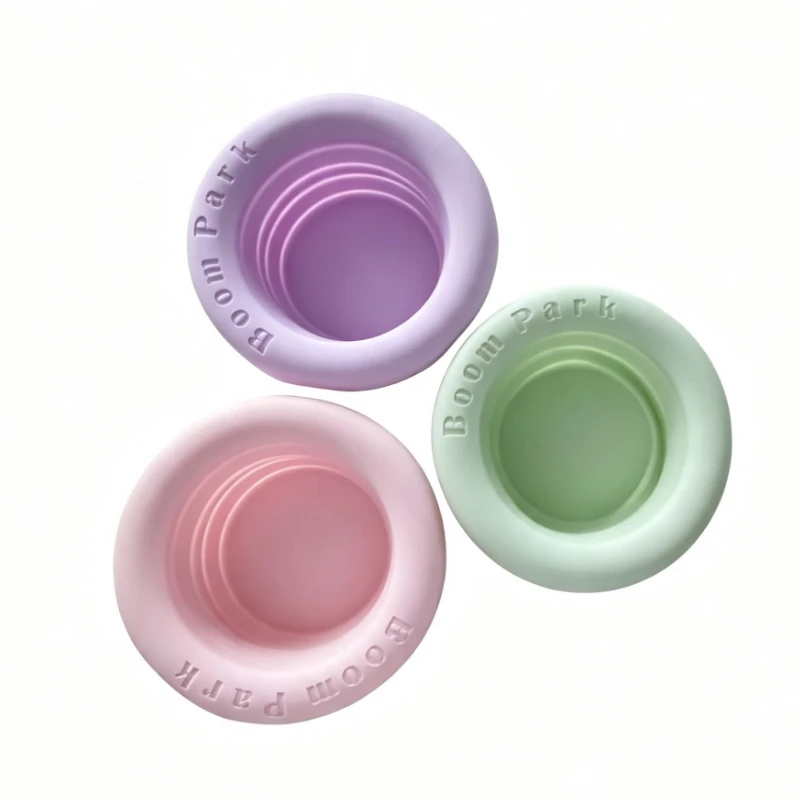
Caractéristiques courantes des pièces obtenues grâce au LSR
Les fabricants optent pour le LSR lorsqu'ils ont besoin :
- Surfaces douces au toucher
- Joints étanches à l'eau ou à l'air
- Composants à usage médical ou destinés à entrer en contact avec la peau
- Pièces petites et complexes aux dimensions stables
- Des pièces résistantes qui conservent leur souplesse au fil du temps
Pourquoi les fabricants choisissent-ils le LSR pour les pièces de précision ?
La principale raison pour laquelle les fabricants choisissent le LSR est qu'il allie performances, répétabilité et efficacité de production. Pour les pièces devant fonctionner dans des conditions exigeantes, le LSR surpasse souvent les autres élastomères tant en termes de durée de vie que de régularité du processus de fabrication.
Résistance à la chaleur, souplesse et durabilité
Les pièces en LSR résistent à des températures élevées sans perdre leur élasticité. Elles retrouvent également facilement leur forme initiale après avoir été comprimées ou pliées à plusieurs reprises, ce qui les rend idéales pour les joints d'étanchéité, les garnitures, les boutons et les boîtiers fonctionnels. Dans de nombreuses applications, cette durabilité permet de réduire les cycles de remplacement et de diminuer le coût du cycle de vie.
Avantages en termes de biocompatibilité et de propreté
De nombreuses nuances de LSR conviennent aux applications médicales, de santé et de contact alimentaire. Leur faible risque de contamination et leur résistance aux méthodes de stérilisation les rendent particulièrement intéressantes lorsque la propreté est essentielle. Selon la Food and Drug Administration (FDA) américaine, les matériaux en silicone sont largement utilisés dans les applications réglementées en raison de leur profil de sécurité et de leurs performances stables au contact du corps humain. Vous pouvez en savoir plus sur les considérations relatives aux matériaux en consultant les recommandations de la FDA concernant les matériaux destinés aux dispositifs médicaux.
Une qualité constante même à grand volume et un faible gaspillage
Le moulage par injection de LSR étant un procédé automatisé et hautement reproductible, il est particulièrement adapté à la production en grande série. Le matériau durci génère très peu de chutes, et les systèmes à canaux froids permettent de réduire encore davantage le gaspillage. Cela rend cette méthode particulièrement intéressante pour les fabricants B2B soucieux de maîtriser leurs coûts et d'obtenir un rendement prévisible.
| Avantage | Valeur commerciale | Cas d'utilisation type |
|---|---|---|
| Haute répétabilité | Une qualité constante des pièces d'un lot de production à l'autre | Composants médicaux, joints d'étanchéité |
| Faible taux de rebut | Réduction du gaspillage de matériaux | Production à grande échelle |
| Excellente élasticité | De meilleures performances fonctionnelles | Joints, membranes |
| Résistance à la chaleur et aux produits chimiques | Durée de vie prolongée du produit | Pièces automobiles et industrielles |
| Flexibilité de conception | Prise en charge des géométries complexes | Pièces moulées sur mesure |
Fonctionnement du procédé de moulage par injection de LSR
Le procédé consiste à préparer deux composants de silicone liquide, à les mélanger dans des proportions précises, à les injecter dans un moule chauffé, puis à laisser la pièce durcir jusqu'à ce qu'elle devienne un élastomère stable. Bien que le principe soit simple, chaque étape doit être contrôlée avec soin pour obtenir des résultats homogènes.
Préparation et dosage des matériaux
Le processus commence par les composants en silicone des faces A et B. Ceux-ci sont stockés séparément et acheminés via un système de dosage qui garantit la précision du rapport de mélange. Des pigments, des additifs ou des charges fonctionnelles peuvent également être ajoutés en fonction de l'application.
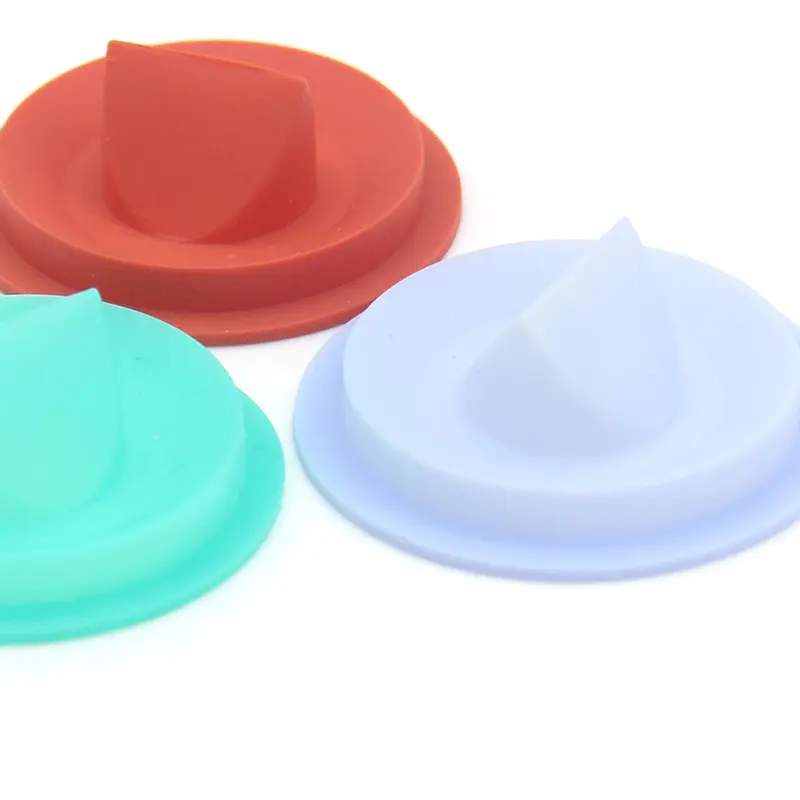
La précision est ici essentielle, car même de légers écarts dans les proportions peuvent avoir une incidence sur les performances de durcissement, la formation de bavures ou la qualité finale de la pièce.
Mélange, injection et durcissement
Une fois dosés, les deux composants sont soigneusement mélangés puis injectés dans la cavité d'un moule chauffé. À l'intérieur du moule, la chaleur déclenche la vulcanisation, transformant le liquide en une pièce solide durcie. C'est cette étape de durcissement qui distingue le LSR de nombreux autres procédés d'injection.
Pour les projets nécessitant des géométries sur mesure ou des caractéristiques particulières, de nombreuses entreprises recherchent des pièces en silicone sur mesure pouvant être conçues en fonction d'exigences spécifiques en matière de dimensions et de performances.
Démoulage et post-traitement
Une fois le moulage terminé, la pièce est retirée du moule. Certains composants nécessitent un léger rognage, une inspection de surface ou des opérations de finition telles que le collage, l'impression ou l'assemblage. Dans les environnements de production bien optimisés, le démoulage est hautement automatisé afin de préserver la qualité des pièces et de respecter les temps de cycle.
Quels sont les facteurs de conception qui influent sur les pièces moulées en LSR ?
La conception joue un rôle déterminant dans la réussite d'un projet utilisant du LSR. Étant donné que ce matériau présente un comportement d'écoulement différent de celui des thermoplastiques et qu'il durcit dans un moule chauffé, la géométrie de la pièce, l'aération et la stratégie d'outillage sont autant d'éléments essentiels.
Épaisseur et géométrie des parois
L'uniformité de l'épaisseur des parois est l'un des principes de conception les plus importants. Les sections minces peuvent améliorer l'efficacité du moulage et réduire la durée du cycle, mais les zones trop minces risquent de ne pas se remplir complètement si la mise à l'air ou le placement de l'injection sont mal réalisés. Les sections épaisses peuvent se solidifier plus lentement et entraîner un retrait irrégulier.
Angles de dépouille, évacuation des gaz et contre-dépouilles
Les angles de dépouille permettent aux pièces de se démouler facilement. Les évents empêchent l'air de rester emprisonné, ce qui peut entraîner la formation de vides ou un remplissage incomplet. Les contre-dépouilles sont possibles dans certaines conceptions, mais elles peuvent nécessiter un outillage ou une automatisation plus complexes pour permettre un retrait fiable de la pièce.
Tolérances, contrôle des bavures et lignes de joint
Le moulage par silicone liquide (LSR) permet d'obtenir des tolérances serrées, mais celles-ci doivent rester réalistes compte tenu du matériau et de la taille de la pièce. Le contrôle des bavures constitue un autre enjeu important, car le silicone liquide peut s'infiltrer dans les interstices les plus fins si le moule n'est pas correctement usiné et aligné.
| Facteur de conception | Pourquoi est-ce important ? | Bonnes pratiques courantes |
|---|---|---|
| Épaisseur de la paroi | Influence l'équilibre entre le remplissage et le durcissement | Veillez à ce que les sections soient aussi homogènes que possible |
| Angle de tirage | Permet une éjection facile | Ajouter un brouillon lorsque la géométrie le permet |
| Évacuation | Empêche la formation de poches d'air | Placez les évents près des zones de remplissage |
| Ligne de joint | Influence la visibilité des messages flash | Placer à l'écart des surfaces esthétiques |
| Tolérance | Influence l'ajustement fonctionnel | Fixer des limites de fabrication réalistes |
Quels sont les équipements et les caractéristiques des moules requis ?
La réussite du moulage LSR repose sur un équipement spécialisé capable de traiter avec précision le silicone à faible viscosité et d'assurer un contrôle thermique rigoureux tout au long du cycle.
Unité d'injection et système à canaux froids
Un système d'injection LSR performant doit doser les deux composants avec précision et maintenir leur séparation jusqu'à l'étape de mélange. De nombreux systèmes utilisent une conception à canaux froids afin de maintenir la matière à basse température avant son entrée dans la cavité chauffée. Cela permet de réduire le gaspillage et d'améliorer la stabilité du processus.
Cavités de moules de précision et régulation de la température
Le moule lui-même doit être usiné avec une grande précision. Le contrôle de la température est particulièrement important, car la vitesse de durcissement est directement liée à la chaleur du moule. Un chauffage inégal peut entraîner un durcissement incomplet, des variations dimensionnelles ou une qualité de surface irrégulière.
Systèmes d'automatisation et d'extraction de pièces
L'automatisation permet d'améliorer la cohérence, de réduire les dommages liés à la manutention et de diminuer les coûts de main-d'œuvre. Les robots, les systèmes de prélèvement et de placement, ainsi que les stations de découpe automatisées sont souvent utilisés dans la fabrication à grand volume. Pour les entreprises qui envisagent de s'appuyer davantage sur des solutions de fabrication, il peut être utile de se renseigner sur les services de moulage de précision qui incluent l'assistance à la conception, l'outillage et la planification de la production.
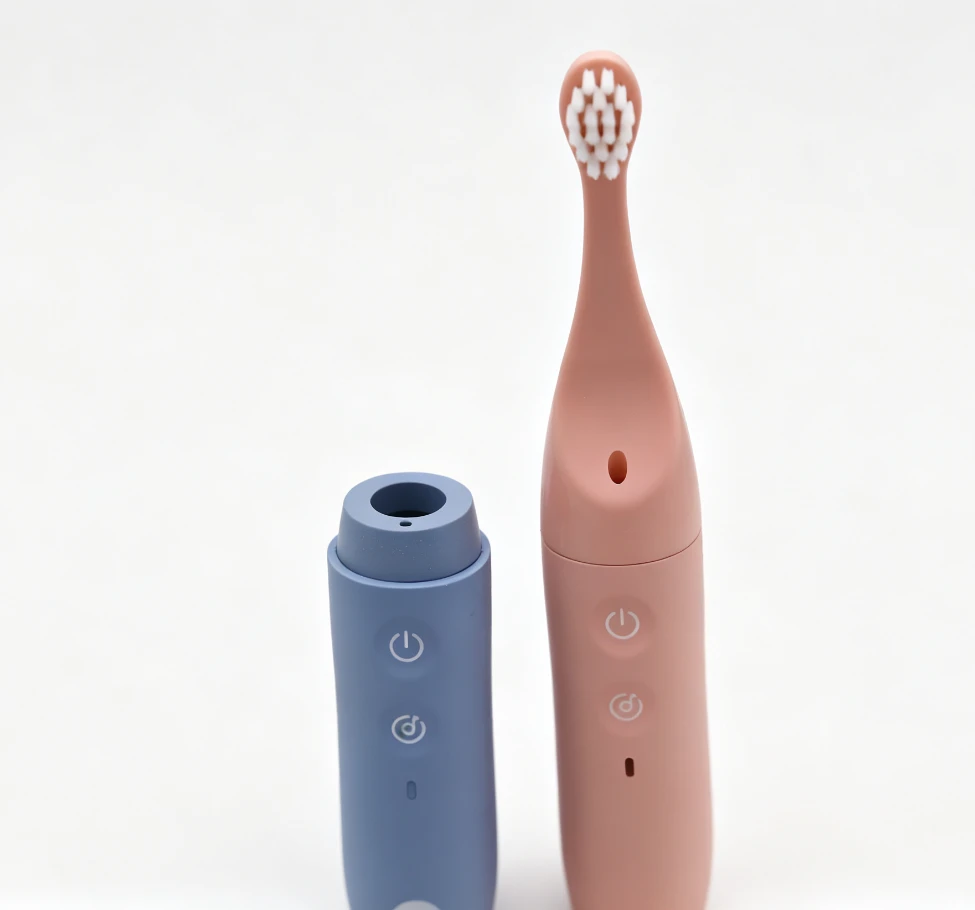
Dans quels domaines utilise-t-on le moulage par injection LSR ?
Le LSR est utilisé dans un large éventail de secteurs industriels, car il offre une combinaison rare de durabilité, de propreté et de souplesse de conception. Lorsqu'un composant doit résister à une utilisation répétée ou à des conditions environnementales difficiles, le LSR constitue souvent un choix idéal.
Applications médicales et de santé
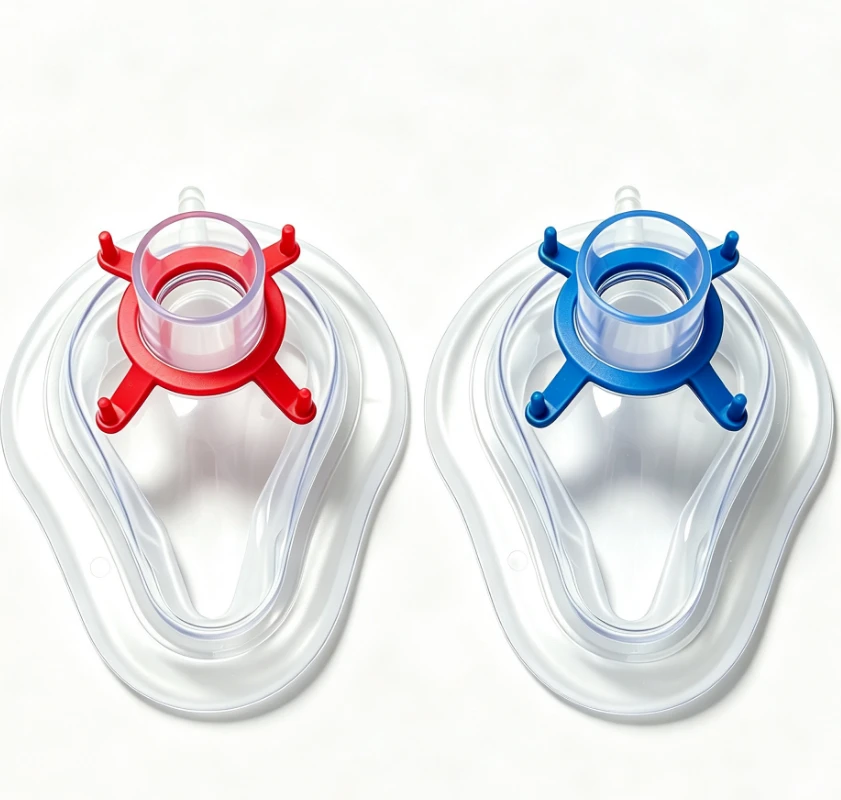
Pièces médicales en silicone figurent parmi les principales applications du silicone liquide (LSR). Parmi les exemples courants, on peut citer les joints d'étanchéité, les composants de vannes, les pièces respiratoires, les pièces en contact avec la peau des dispositifs portables et les composants liés aux cathéters. Bon nombre de ces produits doivent présenter une biocompatibilité, une résistance à la stérilisation et des performances stables sur le long terme. Les entreprises qui s'approvisionnent en composants médicaux en silicone accordent souvent la priorité à la production en salle blanche, à la traçabilité et à la constance des performances des matériaux.
Composants pour l'automobile et les transports
Dans le secteur automobile, le LSR est souvent utilisé pour la fabrication de connecteurs, de joints d'étanchéité, de boîtiers de capteurs, de pièces amortissant les vibrations et d'éléments d'étanchéité. Sa résistance à la chaleur et son élasticité à long terme en font un matériau particulièrement adapté aux compartiments moteurs et aux systèmes extérieurs.
Pièces destinées au grand public, à l'électroménager et à l'industrie
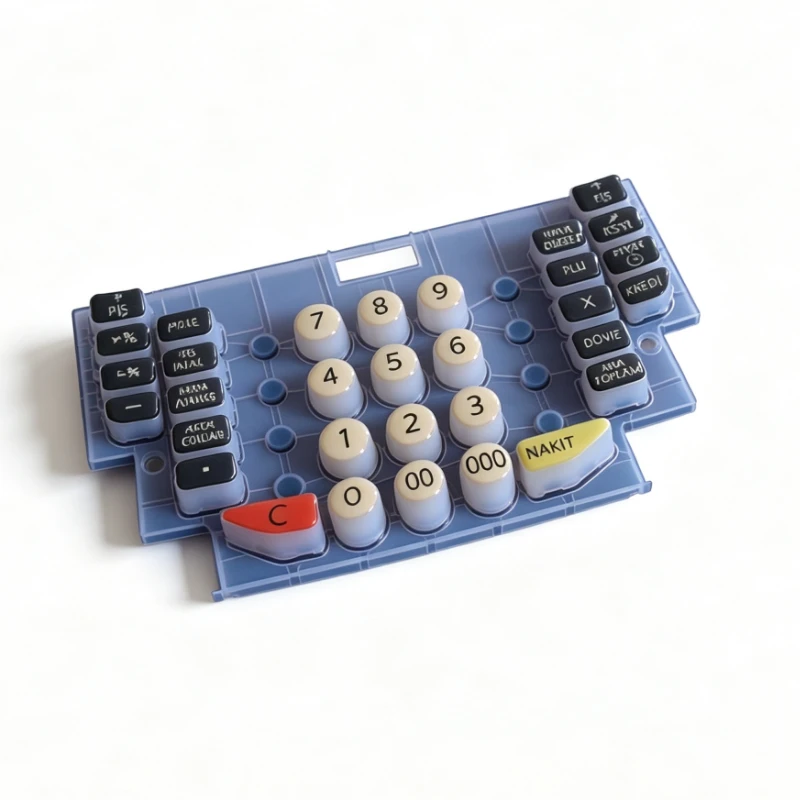
Les produits grand public, tels que les claviers, les boutons et les accessoires portables, tirent parti du toucher doux et de la durabilité du silicone. Les composants électriques et industriels peuvent utiliser du LSR à des fins d’isolation, d’étanchéité et de protection contre les agressions extérieures. Dans de nombreux cas, les fabricants font également appel à des pièces en silicone industriel pour des équipements devant fonctionner de manière fiable dans des environnements difficiles.
Comment améliorer la qualité dans la production de LSR
La qualité dans la production de LSR dépend de la maîtrise du comportement des matériaux, de la précision de l'outillage et de la stabilité du processus. Un bon processus ne consiste pas seulement à fabriquer des pièces dont l'aspect est correct, mais aussi à garantir leur fiabilité dans le temps.
Défauts courants et leurs causes
Parmi les problèmes les plus courants liés au moulage LSR, on peut citer les bavures, les moulages insuffisants, les bulles, les traces de brûlure et le durcissement incomplet. Ces problèmes sont souvent dus à une mauvaise ventilation, à un mauvais dosage des matériaux, à un déséquilibre thermique ou à l'usure de l'outillage.
| Défaut | Cause courante | Méthode de prévention |
|---|---|---|
| Flash | Jeu excessif ou pression d'injection élevée | Améliorer l'ajustement des outils et le contrôle des processus |
| Tir court | Remplissage insuffisant ou présence d'air emprisonné | Optimiser les systèmes d'injection et d'évacuation |
| Bulles | Présence d'air emprisonné ou mélange insuffisant | Vérifier le dégazage et le parcours du flux |
| Guérison incomplète | Température du moule trop basse ou erreur de rapport | Garantir la précision de la température et du dosage |
| Défaut de surface | Contamination ou défaut d'outillage | Nettoyer l'outil et surveiller l'état du moule |
Méthodes de surveillance et d'inspection des procédés
La qualité de la production s'améliore lorsque les équipes combinent le contrôle en cours de fabrication et le contrôle final. Parmi les méthodes couramment utilisées, on peut citer la mesure dimensionnelle, l'inspection visuelle, les essais d'étanchéité, les essais de dureté et les contrôles de traçabilité des matériaux. Pour les applications soumises à une réglementation, la documentation revêt autant d'importance que la pièce elle-même.
S'associer à des capacités de production adaptées
Les meilleurs résultats s'obtiennent généralement en collaborant avec un fournisseur qui appréhende le choix des matériaux, la conception des outillages, l'optimisation des processus et les systèmes qualité comme un seul et même processus. Si votre objectif est d'augmenter votre production ou de lancer une nouvelle gamme de produits, un partenaire proposant des services de moulage par injection performants peut vous aider à réduire les risques liés au développement et à raccourcir les délais de mise sur le marché.
En quoi la technique LSR se distingue-t-elle des autres méthodes de fabrication à base de silicone ?
Le moulage par injection de LSR n'est pas la seule méthode permettant de fabriquer des composants en silicone, mais c'est souvent la meilleure option lorsque la rapidité, la répétabilité et la complexité géométrique sont des critères importants.
| Méthode | Points forts | Limites | Le meilleur choix |
|---|---|---|---|
| Moulage par injection de LSR | Haute précision, volume élevé, faible production de déchets | Nécessite un investissement dans l'outillage | Pièces de production complexes |
| Moulage par compression | Complexité réduite de l'outillage | Durée de cycle plus longue, automatisation réduite | Des pièces plus grandes et plus simples |
| Moulage par transfert | Convient à certains inserts | Encore plus de gaspillage de matériaux | Pièces spécialisées |
| Extrusion | Efficace pour les profilés continus | Géométrie limitée de la pièce | Tuyaux, joints, bandes |
Pour de nombreux acheteurs B2B, la décision repose essentiellement sur le volume, la complexité des pièces et le coût unitaire acceptable. Si le projet implique des cycles de production répétés, des tolérances strictes et des exigences de qualité constantes, le moulage par injection de LSR offre souvent la meilleure valeur ajoutée à long terme.
Quelles questions les acheteurs devraient-ils poser avant de se lancer dans un projet LSR ?
Avant de lancer la production, les acheteurs doivent évaluer avec soin la conception, les matériaux, l'outillage et les exigences de qualité. Plus ces questions seront abordées tôt, plus le projet se déroulera sans encombre.
Une liste de contrôle pratique comprend :
- À quelles conditions de fonctionnement la pièce sera-t-elle soumise ?
- L'application nécessite-t-elle une biocompatibilité ou la conformité à la réglementation ?
- Existe-t-il des tolérances dimensionnelles qui ont une incidence sur le fonctionnement ?
- Cette pièce nécessitera-t-elle un surmoulage ou un assemblage secondaire ?
- Quel volume annuel est prévu ?
- Quelles sont les exigences en matière d'inspection et de validation ?
Des réponses claires à ces questions aident les fabricants à choisir dès le départ la stratégie d'outillage et les paramètres de processus adaptés.
Conclusion
Le procédé de moulage par injection de LSR offre une combinaison puissante alliant précision, efficacité et performances des matériaux. De la préparation du silicone brut au contrôle final des pièces, chaque étape contribue à la qualité et à l'uniformité du composant fini. Lorsqu’il est correctement conçu et maîtrisé, le LSR permet de produire des pièces durables, souples et hautement fiables destinées à des secteurs d’activité exigeants.
Pour les acheteurs B2B, les facteurs de réussite les plus importants sont une conception minutieuse des pièces, un outillage adapté, un contrôle stable des processus et un partenaire de fabrication qui maîtrise à la fois le matériau et l'environnement de production. Que l'objectif soit la conformité aux normes médicales, la durabilité industrielle ou le développement de produits sur mesure, le LSR reste l'une des solutions les plus efficaces pour obtenir des pièces en silicone hautement performantes.
FAQ
Combien de temps dure le processus de moulage par injection LSR ?
La durée du cycle dépend de la taille de la pièce, de l'épaisseur de paroi, de la température du moule et de la composition du matériau. Les petites pièces peuvent durcir en quelques secondes, tandis que les pièces plus grandes ou plus complexes peuvent nécessiter des cycles plus longs.
Peut-on fabriquer des pièces en LSR par surmoulage ?
Oui. Le LSR est souvent utilisé dans les applications de surmoulage, notamment lorsqu'il est associé à des substrats rigides afin d'améliorer l'étanchéité, l'adhérence ou l'intégration fonctionnelle.
Quel est le principal avantage du LSR par rapport au moulage traditionnel au silicone ?
Le principal avantage réside dans un potentiel d'automatisation accru et une meilleure répétabilité. Le moulage par injection de LSR est particulièrement efficace pour la production de pièces complexes en grande série, tout en garantissant une qualité constante des pièces.