Un joint en silicone ne présente que rarement un défaut parce que l'on a choisi la mauvaise famille de polymères. Il présente un défaut parce que le plan indiquait “ souple ” au lieu de 50 Shore A, parce que la tolérance a été reprise d'une pièce usinée et qu'aucun mouleur ne pourrait jamais la respecter, ou parce que la nuance de matériau a été choisie en fonction de la température alors que l'exposition réelle était à l'huile. Chacune de ces lacunes coûte un cycle d’outillage, une série d’échantillons ou un lot rejeté, et chacune d’entre elles peut être évitée dès la phase de spécification.
Le cahier des charges d'un joint en silicone sur mesure doit comporter quatre éléments : la forme du joint, la nuance du matériau et son système de vulcanisation, la dureté cible en Shore A avec sa tolérance, ainsi que la classe de tolérance dimensionnelle conformément à la norme ISO 3302-1. La couleur, l'emballage et la documentation viendront plus tard, car ils peuvent être modifiés sans toucher au moule.
Les fournisseurs qui fabriquent ces pièces d'après un plan, tels que un fabricant de joints en silicone sur mesure Les prestataires travaillant à partir de fichiers 2D et 3D vous demanderont ces quatre éléments avant de vous proposer un devis. L'ordre dans lequel vous les fournissez est important, car chaque décision influence la suivante.
Qu'est-ce qui caractérise un joint en silicone sur mesure ?
Tout joint en silicone moulé, extrudé ou découpé à l'emporte-pièce d'après un plan, plutôt que choisi dans un catalogue, est considéré comme un joint sur mesure ; or, ces trois grandes catégories de joints se présentent de manière très différente sur un devis et sur un bon de commande. Le choix du format est la première décision à prendre, car il détermine les processus disponibles et la classe de tolérance réaliste.
Bandes et rubans d'étanchéité
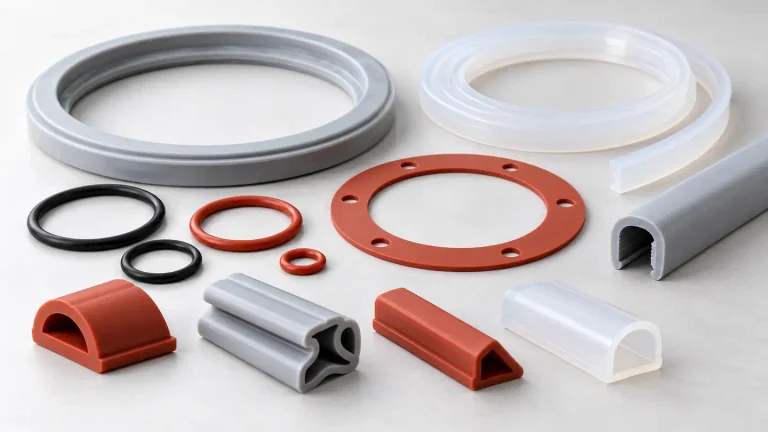
Une bande d'étanchéité en silicone est un profilé extrudé se présentant sous forme de longueurs continues. Les sections transversales courantes comprennent les formes « bulbe », « P », « D », « U » et le cordon rectangulaire simple. Le profilé est extrudé, puis coupé à la longueur souhaitée ou vulcanisé en boucle fermée lorsqu'un joint continu est nécessaire autour d'une porte, d'un couvercle ou d'un cadre d'armoire. Les profilés extrudés ont leur propre classe de tolérance définie dans la norme ISO 3302-1, distincte de celle des pièces moulées, car le gonflement de la filière et la tension de sortie rendent l'extrusion moins précise que le moulage pour un même plan.
Un ruban d'étanchéité en silicone se présente généralement sous la forme d'une bande plate dotée d'un support adhésif, découpée à l'emporte-pièce ou fendue à partir d'une feuille calandrée plutôt qu'extrudée. Les bandes constituent la solution idéale pour l'étanchéité des boîtiers, le remplacement de joints sur des surfaces planes et les petites séries où le coût d'une matrice est inférieur à celui d'un moule. Si le joint est tridimensionnel ou si le joint d'étanchéité doit supporter une charge de compression, la bande n'est pas la solution appropriée.
Bagues et joints d'étanchéité
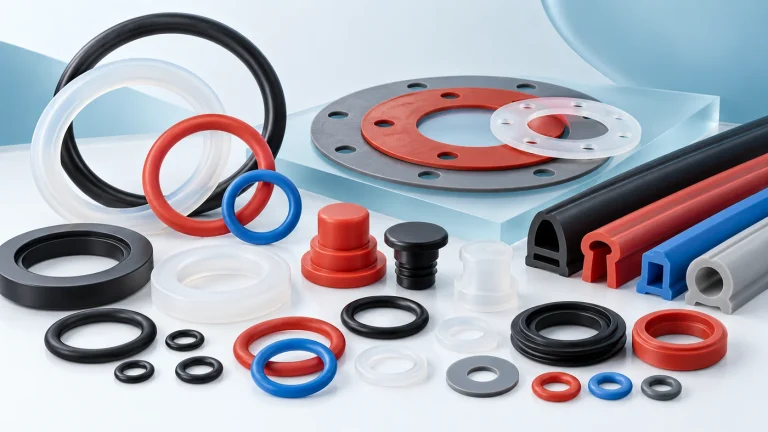
Un joint d'étanchéité en silicone est un anneau fermé, le plus souvent un joint torique ou un joint quadrilobé, moulé selon une série de dimensions standard telles que AS568 ou ISO 3601, ou selon une section transversale sur mesure lorsque le presse-étoupe n'est pas standard. Un joint moulé joint torique en caoutchouc silicone C'est généralement le point de départ pour la fabrication d'un presse-étoupe circulaire, car une section transversale standard peut souvent être usinée à partir d'un moule existant. Un joint d'étanchéité en silicone est un joint de face : il peut s'agir d'un joint de bride, d'un joint de couvercle ou d'un joint de boîtier qui peut être moulé, découpé à l'emporte-pièce à partir d'une feuille, ou encore d'un joint moulé comportant des bossages et des repères d'alignement.
La distinction pratique est simple. Si la géométrie forme une boucle fermée ou présente une caractéristique tridimensionnelle, elle est moulée, car aucun autre procédé ne permet d'obtenir cette forme. Si elle est plate et bidimensionnelle, le découpage à l'emporte-pièce permet d'éviter complètement l'utilisation d'un moule et constitue généralement le moyen le plus rapide de passer du dessin à l'échantillon.
Joints surmoulés et collés
Les joints sont souvent moulés directement sur un substrat en plastique ou en métal, de sorte que la pièce arrive sur la chaîne de montage sous la forme d’un seul composant. Parmi les combinaisons courantes, on trouve notamment du caoutchouc de silicone liquide lié à un corps en plastique rigide, ou du silicone lié à un insert métallique embouti ou usiné. Le surmoulage supprime une étape d’assemblage manuel et élimine l’accumulation de tolérances entre un joint séparé et son logement, ce qui est particulièrement important lorsque le joint est de petite taille. Il accroît toutefois la complexité de l’outillage ; son utilisation n’est donc généralement rentable que lorsque le volume de production et les économies réalisées au niveau de l’assemblage le justifient.
| Formulaire de cachet | Processus type | Meilleure étanchéité | Classe de tolérance réaliste |
|---|---|---|---|
| Bande ou profilé extrudé | Extrusion, vulcanisation des angles | Joints pour portes, couvercles et encadrements, disponibles en grandes longueurs | Classe d'extrusion selon la norme ISO 3302-1 |
| Ruban adhésif | Découpe à l'emporte-pièce à partir d'une feuille | Faces plates, boîtiers, faible volume | M3 comme valeur par défaut pratique |
| Joint torique ou joint quadrilobé | Moulage par compression, moulage par injection de caoutchouc silicone liquide (LSR) | Poussoirs circulaires statiques et dynamiques | M2 pour la précision, M3 standard |
| Joint de bride ou de couvercle | Moulage par compression, découpe à l'emporte-pièce | Étanchéité par contact sous l'effet de la charge du boulon | M2, où l'ajustement est essentiel |
| Joint surmoulé | Moulage par injection de LSR, moulage par insertion | Ensembles scellés en plastique ou en métal | De M1 à M2 |
Types de silicone : choix du matériau en fonction du contact et de l'exposition
Le choix de la qualité se résume à deux questions : ce avec quoi le joint entre en contact et ce que le système de durcissement doit laisser sur la pièce finie. La température et la dureté varient selon les nuances, mais les différences qui entraînent de réels échecs dans les projets sont l’adaptabilité au contact et les substances extractibles.
Silicone à usage général et résistant aux hautes températures
Le silicone à usage général est utilisé pour les boîtiers, les équipements industriels, les joints d'appareils électroménagers et les housses de protection. Il offre une large plage de températures de fonctionnement, avec une bonne conservation de la souplesse à basse température et une bonne résistance au vieillissement à haute température. Les grades haute température sont conçus pour les équipements soumis à des températures élevées, notamment les appareils de chauffage, les pièces situées à proximité des systèmes d'échappement et les machines industrielles ; ils sacrifient une partie de leur résistance mécanique au profit de la stabilité thermique.
Deux réserves s'appliquent à toute indication de température. Premièrement, la plage nominale est une propriété du composé spécifique, et non de la silicone en général ; c'est donc la fiche technique du fournisseur qui fait foi. Deuxièmement, la dureté varie en fonction de la température d’utilisation : un joint spécifié à 50 Shore A est plus dur à froid et plus souple à chaud. Lorsqu’un joint fonctionne à la limite de sa plage de température, le plan doit indiquer la température de service afin que le fournisseur puisse évaluer la dureté effective dans ces conditions plutôt qu’à température ambiante.
Qualités adaptées au contact alimentaire
Le silicone destiné au contact alimentaire doit respecter des limites d’extraction, et pas seulement être chimiquement inerte. Aux États-Unis, la norme de référence est la FDA 21 CFR 177.2600 pour les articles en caoutchouc destinés à un usage répété, qui spécifie des essais d’extraction en milieu aqueux et gras. En Europe, l'exigence équivalente est la conformité aux articles 30 et 31 de la LFGB, sur la base de la recommandation XV du BfR. Les équipements destinés à l'eau potable peuvent en outre être soumis à la norme NSF/ANSI 61, tandis que les machines destinées à un usage alimentaire font souvent référence à la norme NSF/ANSI 51.
La documentation a plus d'importance que l'étiquette. Un rapport d'analyse au niveau du lot, établi par un laboratoire agréé, constitue une preuve. Une déclaration du fournisseur affirmant que le matériau est “ adapté à un usage alimentaire ” n'en est pas une, car les résultats d'analyse dépendent de la composition, du durcissement et du post-durcissement, et non d'une affirmation générique. Les acheteurs qui comparent des devis devraient demander ce rapport avant de comparer les prix.
Qualités médicales
Le silicone de qualité médicale est un composé vulcanisé au platine plutôt qu'un polymère à part entière, et cette différence se reflète dans les tests de biocompatibilité. Les composants sont généralement validés selon les critères de réactivité biologique de la norme USP Classe VI ou selon la série de normes ISO 10993, le test de cytotoxicité ISO 10993-5 constituant généralement le premier critère de sélection.
Il convient ici de bien cerner le champ d'application. Un fournisseur de joints fournit les données de biocompatibilité au niveau des matériaux ainsi que la traçabilité des lots pour le composant. L'enregistrement du dispositif fini incombe au fabricant du dispositif ; par conséquent, un fournisseur de composants ne peut à lui seul garantir la conformité du dispositif. Les équipes d'approvisionnement chargées de l'audit d'un fournisseur doivent vérifier quels documents sont émis par ce dernier et lesquels relèvent de la responsabilité du fabricant du dispositif.
Vulcanisation au platine ou vulcanisation au peroxyde
La vulcanisation du silicone s'effectue selon l'un des deux procédés chimiques existants, et le choix dépend davantage des exigences de pureté que des performances d'étanchéité.
Le silicone vulcanisé au platine, ou par addition, réagit sans générer de sous-produits volatils. Il est plus propre, présente généralement moins de transfert d’odeur et de goût, et constitue la solution par défaut pour les joints destinés à l’alimentation, à l’industrie pharmaceutique, à l’eau potable et au contact avec le corps. Le silicone durci au peroxyde utilise un catalyseur à base de peroxyde organique, est moins coûteux et convient aux joints industriels pour lesquels les substances extractibles ne sont pas un critère déterminant. Il nécessite une cuisson de post-durcissement pour éliminer les substances volatiles résiduelles ; lorsque cette étape est raccourcie pour gagner du temps, des problèmes apparaissent par la suite sous forme d’odeur, de transfert de goût ou d’échec au test d’extraction. Pour un joint d’étanchéité de boîtier dans une usine, le durcissement au peroxyde est le choix économique. Pour tout ce qui entre en contact avec un produit ou un patient, optez pour le durcissement au platine.
Nuances conductrices et spéciales
Deux familles de produits spécialisés reviennent suffisamment souvent pour qu’il faille les prendre en compte. Le silicone conducteur, chargé de particules de carbone ou de métal, offre une conductivité électrique ou un blindage électromagnétique tout en assurant l’étanchéité ; il est utilisé sur les tableaux de commande et les boîtiers électroniques. Le fluorosilicone allie la plage de températures du silicone à une meilleure résistance aux huiles et aux carburants, ce qui en fait la solution intermédiaire idéale lorsqu’un joint doit présenter la souplesse à basse température du silicone tout en étant exposé aux hydrocarbures.
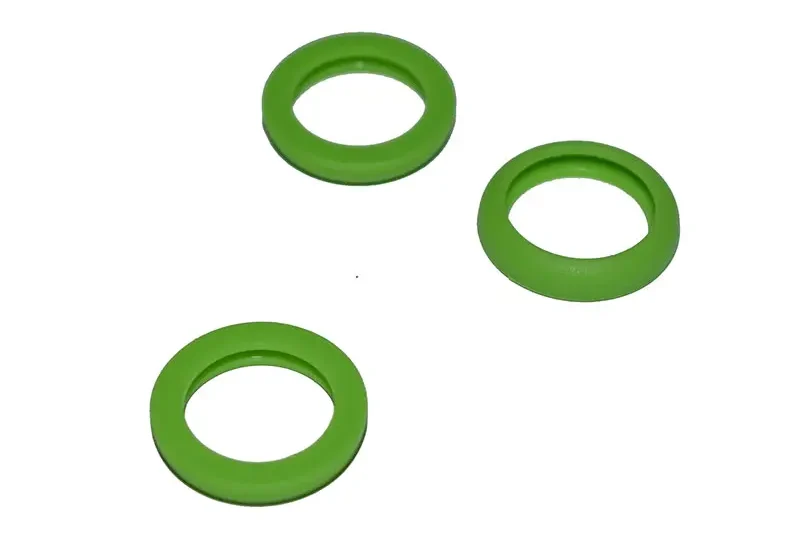
Choix de la dureté pour un joint en silicone sur mesure
Les joints d'étanchéité statiques et les joints toriques présentent généralement une dureté comprise entre 40 et 60 Shore A, les joints à faible charge de serrage entre 30 et 50, et les profilés porteurs entre 60 et 80. Le duromètre mesure la résistance à l'indentation, et non la résistance mécanique, la résistance à la déchirure ou le comportement à la compression à long terme ; il convient donc de le considérer comme un paramètre parmi d'autres plutôt que comme un indicateur de qualité.
Le silicone plus souple s'adapte à une surface d'appui rugueuse ou légèrement déformée et assure l'étanchéité avec une faible force de serrage ; cependant, il s'extrude dans les interstices sous l'effet de la pression et peut être entaillé par une arête vive. Le silicone plus ferme conserve sa forme sous charge et résiste à l'extrusion, mais il nécessite une force de serrage plus importante pour se comprimer et assure moins bien l'étanchéité sur les petites imperfections.
| Le groupe Shore A | Comportement | Utilisation courante | Risque principal |
|---|---|---|---|
| 30 à 40 | Très souple, facile à compresser | Joints d'amortissement, couvercles à faible force de serrage, boîtiers à parois minces | Extrusion dans les interstices, dommages au niveau des arêtes vives |
| 40 à 60 | Équilibre entre adaptabilité et stabilité | Joints d'étanchéité statiques, joints toriques, joints d'étanchéité divers | La marge est faible si la pression ou l'écart sont sous-estimés |
| 60 à 80 | Ferme, indéformable | Profilés structurels, joints de porte, presse-étoupes haute pression | Nécessite une force de montage plus importante ; assure une mauvaise étanchéité sur les surfaces rugueuses |
La dureté est mesurée conformément à la norme ASTM D2240, et le plan doit indiquer une tolérance, la fourchette habituelle pour le caoutchouc vulcanisé étant de plus ou moins 5 Shore A. Une indication telle que “ souple ” ou “ ferme ” ne constitue pas une spécification et est à l’origine de désaccords concernant le rejet d’un lot. Exiger une mesure au duromètre lors de la mise en circulation d’un lot ne coûte pratiquement rien au fournisseur et fournit un justificatif à l’acheteur.
La déformation rémanente après compression détermine la durée de vie
La déformation rémanente sous compression mesure la perte d'épaisseur permanente subie par un joint après avoir été maintenu sous compression à une certaine température ; elle est exprimée en pourcentage de la déformation initiale. Plus cette valeur est faible, mieux c'est. La norme d'essai applicable est l'ASTM D395, et les conditions couramment utilisées pour le silicone sont de 22 heures à 175 °C selon la méthode B.
C'est cet indice qui permet de prédire si un joint statique, serré dans un raccord à chaud depuis des années, continuera à assurer l'étanchéité ou s'il se déformera lentement et finira par fuir. Un composé souple présentant une excellente adaptabilité peut tout de même s'avérer être un mauvais choix si sa déformation rémanente après compression à la température de service est élevée. Deux principes de conception permettent de limiter la déformation en service : maintenir la compression exercée sur le joint entre environ 15 et 25 % de sa section transversale, et laisser le presse-étoupe partiellement rempli afin que le caoutchouc dispose d'un espace pour se déplacer lorsqu'il se dilate.
Indiquer les tolérances valables sur un dessin
Les tolérances des élastomères sont régies par les normes relatives au caoutchouc, et non par celles applicables aux métaux ou aux plastiques : citez la norme ISO 3302-1 et précisez la classe de tolérance pour chaque cote plutôt que d'appliquer une mention générale. Le silicone est élastique, compressible et ses dimensions sont affectées par le durcissement et le post-durcissement ; par conséquent, une tolérance reproduite à partir d'une pièce usinée ne pourra en aucun cas être respectée lors de la fabrication.
La norme ISO 3302-1 définit des classes de moulage allant de M1 à M4, M1 étant la plus stricte. Les limites types sont les suivantes :
| Diamètre nominal (mm) | M1 | M2 | M3 | M4 |
|---|---|---|---|---|
| De 0 à 4 | ±0,10 | ±0,20 | ±0,35 | ±0,50 |
| 4 à 10 | ±0,15 | ±0,25 | ±0,40 | ±0,70 |
| De 10 à 16 | ±0,20 | ±0,30 | ±0,50 | ±0,80 |
| De 16 à 25 | ±0,25 | ±0,35 | ±0,60 | ±1,00 |
| 25 à 40 | ±0,35 | ±0,45 | ±0,80 | ±1,30 |
La norme M1 exige un outillage rectifié avec précision, un nombre réduit de cavités, un contrôle rigoureux des processus et des mesures sans contact, ce qui explique son coût plus élevé. La norme M2 convient aux joints de précision et aux pièces médicales. La norme M3 constitue le choix par défaut judicieux pour la plupart des joints moulés en silicone, tandis que la norme M4 s'applique aux pièces de grande taille ou non critiques. Spécifier la norme M1 sur l’ensemble d’un plan alors qu’un seul diamètre d’étanchéité est pertinent augmente le prix sans améliorer les performances du joint. Les composés très souples, d’une dureté inférieure à 40 Shore A, et les parois épaisses, supérieures à environ 10 mm, nécessitent également une bande plus large que celle indiquée dans le tableau.
Dimensions fixes et dimensions de fermeture
La norme ISO 3302-1 distingue les cotes directement contrôlées par le moule de celles qui sont influencées par la ligne de joint et la pression de serrage. Une cote fixe, telle qu’un diamètre extérieur formé à l’intérieur d’une moitié du moule ou par une tige de noyau, offre un ajustement plus serré. Une cote de fermeture, telle que l’épaisseur d’une bride au niveau de la ligne de joint, est soumise aux variations liées aux bavures et à la pression de serrage ; elle est donc toujours plus lâche au sein d’une même classe. Sur un joint d’étanchéité, l’épaisseur de la section qui détermine la compression est généralement une cote de fermeture. Indiquer clairement sur le dessin quelles sont les cotes de chaque type permet d’éviter de demander à un fournisseur de respecter une valeur que le processus de fabrication ne peut pas garantir.
Mesurer deux fois de la même manière les parties molles
La mesure d'une pièce souple à l'aide d'un calibre rigide donne le résultat dicté par la pression exercée par la main de l'opérateur. Un plan doit donc préciser les conditions de mesure en même temps que les cotes : repos pendant toute la durée de post-durcissement, mesure à 23 °C ± 2 °C, contact avec des mâchoires souples ou à faible force (force de la sonde ne dépassant pas environ 0,5 N), et à l'état libre plutôt qu'en charge. La mesure optique convient mieux aux éléments fins et souples que les pieds à coulisse. Deux laboratoires mesurant le même joint dans des conditions différentes peuvent obtenir des résultats divergeant d’une part significative de la bande de tolérance, et cette différence ressemble en tout point à un problème de qualité.
Compensation du retrait
Le silicone rétrécit pendant le durcissement, et l’ampleur de ce rétrécissement varie en fonction du composé, de l’épaisseur de paroi et du procédé. Les recommandations de conception des moules tablent généralement sur un rétrécissement faible, à un chiffre, pour le silicone solide, le caoutchouc de silicone liquide se situant dans la fourchette la plus basse et la plus constante, car le moulage par injection garantit une meilleure répétabilité des dimensions. La cavité du moule est usinée en prévoyant une marge de compensation correspondant à ce retrait, et cette marge est vérifiée lors de la fabrication du premier article. Le fait de ne pas effectuer cette étape de vérification est la raison la plus courante pour laquelle un premier échantillon présente un écart de tolérance d’une demi-classe, ce qui retarde le programme davantage que ne l’aurait fait cette vérification.
Le silicone par rapport aux autres élastomères utilisés pour les joints
Le silicone présente deux inconvénients : sa résistance à l'huile et sa résistance à la déchirure. C'est pourquoi un joint appelé à entrer en contact avec du carburant, de l'huile chaude ou un presse-étoupe aux arêtes vives est généralement fabriqué dans un autre élastomère.
| Matériau | Points forts | Points faibles | Utilisation typique des joints d'étanchéité |
|---|---|---|---|
| Silicone | Large plage de températures, résistance aux intempéries et à l'ozone, facilité de moulage dans les grades souples | Gonflement sous l'effet des hydrocarbures, diminution de la résistance à la déchirure | Électronique, appareils médicaux, électroménager, housses, équipement de plein air |
| EPDM | Excellente résistance aux intempéries, à l'ozone et à l'eau | Pauvre en huiles et en carburants | Joints pour l'extérieur et au bord de l'eau, joints d'étanchéité, CVC |
| NBR | Bonne résistance aux huiles et aux carburants | Résistance limitée à l'ozone et aux intempéries | Joints d'étanchéité, systèmes d'alimentation en carburant, équipements industriels |
| FKM | Large résistance aux produits chimiques et aux températures élevées | Coût plus élevé, traitement plus difficile | Automobile, chimie, aérospatiale |
| TPE | Toucher doux, mise en œuvre facile, options recyclables | Résistance à la chaleur inférieure à celle du silicone | Produits de grande consommation et pièces d'étanchéité souples |
Lorsqu'un joint doit à la fois résister à la plage de températures du silicone et à une exposition occasionnelle à l'huile, le fluorosilicone constitue le meilleur compromis. En cas d'exposition continue à l'huile ou au carburant, le FKM ou le NBR constituent le choix le plus judicieux, et il vaut mieux écarter d'emblée le silicone plutôt que de s'en rendre compte au stade des essais.
Mastic ou joint : ce que le mastic silicone 100% ne couvre pas
Un mastic durcit in situ pour coller et combler un joint ; un mastic silicone 100 de qualité commerciale sur mesure est un produit adhésif et de remplissage de joints qui ne subit pas de compression définie, tandis qu’un joint moulé est une pièce aux dimensions précises conçue pour se comprimer. Ces deux termes font souvent l'objet de recherches conjointes, puis sont utilisés de manière interchangeable, ce qui pose des problèmes dans les deux sens.
Un mastic RTV appliqué sur site s'adapte à toutes les surfaces qu'il rencontre, ce qui constitue un avantage pour réparer un joint, sceller un panneau ou étanchéifier une pénétration. Il n'est pas assorti d'une valeur cible de dureté Shore A, d'une tolérance de section transversale ni d'un indice de déformation rémanente après compression, et ses performances varient en fonction de l'épaisseur d'application, de la préparation de la surface et de l'humidité lors du durcissement. Un joint d’étanchéité de série doit garantir une répétabilité sur des milliers d’unités ; il nécessite donc une pièce moulée ou extrudée présentant une compression définie.
L'erreur inverse consiste à commander des outils pour un joint qui serait mieux étanchéifié à l'aide d'un adhésif. Chaque fois que le joint est assemblé une seule fois, étanchéifié et qu'il n'est jamais rouvert, un cordon moulé sur place constitue souvent la solution la plus économique. En revanche, lorsque le joint doit être remplacé au cours de l'exploitation, ou lorsque le raccord est ouvert pour le nettoyage et l'inspection, un joint physique en silicone dont les propriétés sont documentées constitue le choix le plus judicieux.
Quels documents joindre à un appel d'offres ?
Sept lignes d'informations permettent à un fournisseur de proposer un devis pour l'outillage, le prix unitaire et le délai de livraison sans avoir à échanger des e-mails pendant une semaine. Pour un joint en silicone sur mesure, ces lignes sont les suivantes :
- Forme du joint : joint torique, joint moulé, profilé extrudé, pièce surmoulée ou bande découpée.
- Dimensions critiques et section transversale, les éléments d'étanchéité étant indiqués séparément de la géométrie non critique.
- Indiquez la dureté Shore A visée, avec sa tolérance, et précisez si cette valeur doit être maintenue à la température de fonctionnement.
- Plage de températures de fonctionnement et milieux avec lesquels le joint entre en contact, y compris les produits de nettoyage et la vapeur.
- La classe de matériau et les documents de conformité requis, tels que les données relatives à l'extraction en cas de contact alimentaire, à la norme USP Classe VI ou à la norme ISO 10993.
- Volume annuel et structure des commandes, car c'est le volume qui détermine si la découpe à l'emporte-pièce, le moulage par compression ou l'injection de silicone liquide constituent la solution la plus rentable.
- Couleur, finition de surface et toute opération secondaire, telle que l'application d'un revêtement adhésif ou la vulcanisation des coins.
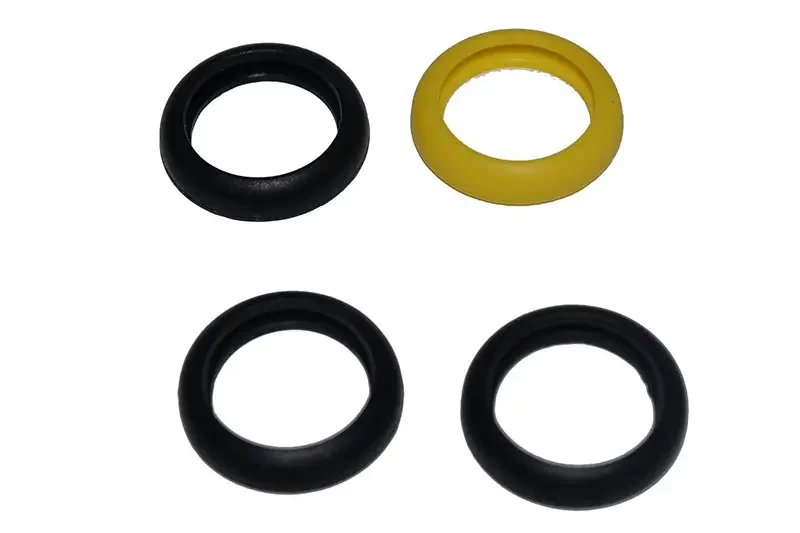
Les questions 2 à 5 permettent de déterminer si la pièce peut être fabriquée. Les questions 1 et 6 permettent de déterminer comment. Si le presse-étoupe accepte une section transversale standard, une pièce moulée bague d'étanchéité en caoutchouc silicone La production s'appuie souvent sur un outillage existant, et le devis est établi avec un prix unitaire plutôt qu'une ligne d'outillage. Le fait de répartir ces mêmes informations entre un plan, un tableur et trois e-mails est généralement la raison pour laquelle un devis est établi sur la base d’hypothèses. L’envoyer sous forme d’un dossier unique à un fabricant qui dispose de son propre outillage et de son propre procédé de moulage raccourcit le cycle, car l’équipe qui examine le plan définit également la fenêtre de processus et le plan d’inspection du premier article.
FAQ
Un joint en silicone résiste-t-il à la vapeur, à l'huile chaude ou au carburant ?
La vapeur est la plus simple des trois. De nombreux composés de silicone supportent la vapeur saturée à pression modérée, mais une exposition prolongée accélère la déformation rémanente après compression ; il convient donc de concevoir le presse-étoupe avec une capacité de serrage supérieure et de choisir un composé adapté à un usage en milieu de vapeur plutôt qu’un composé à usage général. L'huile chaude et le carburant constituent un cas à part : le silicone gonfle et perd sa résistance mécanique au contact des hydrocarbures ; il convient donc d'opter pour un joint en fluorosilicone en cas d'exposition intermittente, ou en FKM ou NBR en cas d'exposition continue. Les produits chimiques de nettoyage méritent le même examen. Un joint capable de supporter le fluide de process mais qui gonfle lors d’un lavage caustique tombera en panne lors du nettoyage plutôt que pendant le fonctionnement.
Ai-je besoin d'un nouvel outillage pour chaque modèle de joint en silicone sur mesure ?
Pas toujours. Les sections transversales standard des joints toriques et des cordons, les profils courants des joints en forme de bulbe et de canal, ainsi que les joints plats pouvant être découpés à l'emporte-pièce à partir d'une feuille sont souvent réalisables à l'aide d'outillages existants, ce qui permet d'éviter les coûts de moule et de réduire les délais de fabrication des échantillons. Une géométrie exclusive ou une section transversale sur mesure nécessite son propre moule, et le coût de l’outillage de moulage dépend principalement du nombre de cavités du moule plutôt que de la seule taille de la pièce. La démarche raisonnable pour un nouveau programme consiste à valider la conception à l’aide d’outillages existants ou d’échantillons découpés à l’emporte-pièce lorsque la géométrie le permet, puis à investir dans un moule dédié une fois que la conception est stabilisée et que le volume justifie l’acquisition de l’outillage.
Comment la dureté est-elle vérifiée lors de la mise en circulation d'un lot, et que doit indiquer le rapport ?
La dureté doit être mesurée conformément à la norme ASTM D2240 sur la pièce finie, à une température définie après post-durcissement complet, la valeur étant exprimée en Shore A et comparée à la tolérance indiquée sur le plan. Un registre de lot complet doit également comporter l’identification du composé et le numéro de lot, les conditions de durcissement et de post-durcissement, ainsi que, pour les grades alimentaires ou médicaux, la documentation relative à l’extraction ou à la biocompatibilité spécifique à ce lot de production, plutôt qu’à un matériau générique. Le contrôle dimensionnel doit répertorier les dimensions critiques d’étanchéité séparément des caractéristiques non critiques, afin que l’acheteur puisse vérifier d’un seul coup d’œil que les pièces figurant sur le bordereau d’expédition correspondent à celles du plan.