Les composants en silicone sur mesure sont de plus en plus recherchés dans les secteurs médical, automobile et de l’électronique grand public, où les produits doivent fonctionner à des températures extrêmes, résister à l’exposition aux produits chimiques ou répondre à des normes strictes de biocompatibilité. À mesure que la conception des produits se spécialise, les équipes d’ingénierie sont souvent confrontées à un défi commun : déterminer quelle formulation de silicone, quelle classe de tolérance et quelle approche de conception de moule permettront réellement de répondre à leurs exigences fonctionnelles sans augmenter les coûts ni allonger les délais de fabrication.
La fabrication de pièces moulées par injection en LSR sur mesure et fiables repose sur trois décisions étroitement liées : le choix d’une nuance de silicone adaptée à l’environnement d’utilisation de la pièce, la définition d’exigences de tolérance répondant aux besoins de précision de l’application, et la conception de la géométrie de la pièce de manière à permettre une fabrication efficace et reproductible. La prise en compte de ces trois éléments dès les premières étapes du processus de conception permet aux pièces en silicone sur mesure de passer par les phases de prototypage et de production avec nettement moins de révisions coûteuses.
Les sections ci-dessous détaillent chacune de ces considérations et expliquent en quoi elles s'appliquent aux secteurs d'activité qui utilisent le plus de composants en silicone sur mesure.
Comprendre les propriétés des matériaux LSR pour les pièces moulées sur mesure
Le caoutchouc de silicone liquide est disponible dans une large gamme de formulations, chacune étant conçue pour offrir un équilibre spécifique entre souplesse, durabilité et résistance aux contraintes environnementales. Pour choisir la qualité adaptée à une pièce sur mesure, il faut tout d’abord comprendre comment la dureté, les mélanges d’additifs et la chimie de vulcanisation interagissent avec l’utilisation prévue de la pièce.
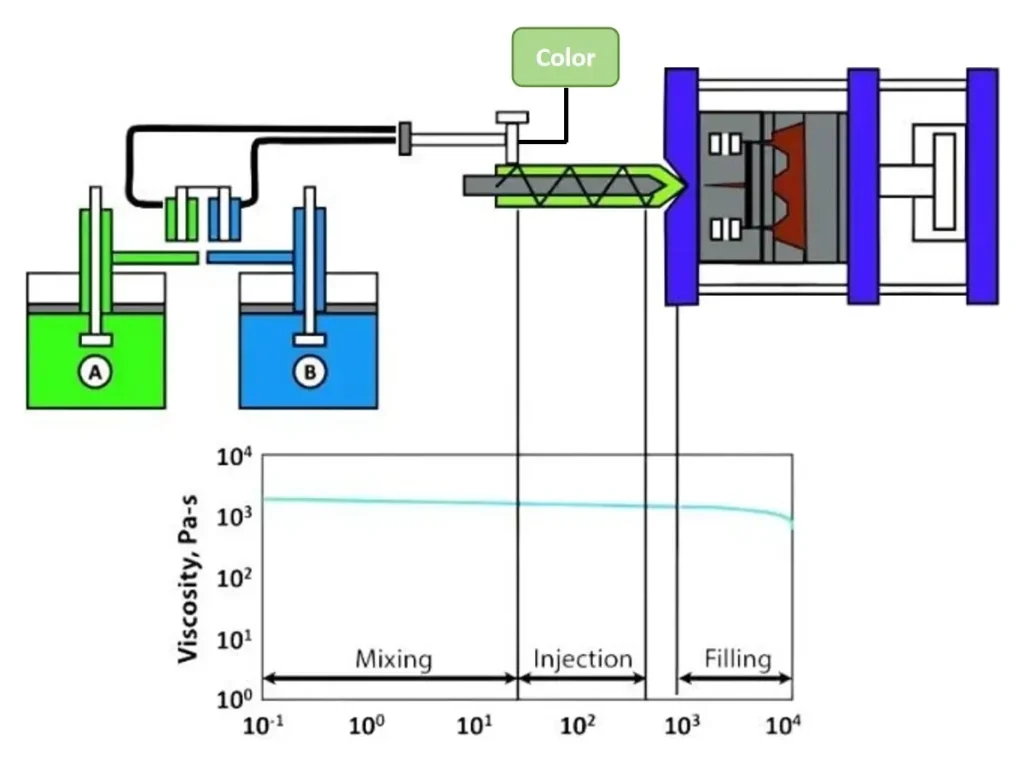
Parce que Pièces moulées par injection en LSR Lorsqu'on utilise un silicone liquide en deux composants qui durcit par catalyse au platine plutôt que par vulcanisation au soufre, les pièces obtenues offrent une excellente stabilité thermique, une faible déformation rémanente après compression et une résistance inhérente à la dégradation par les UV par rapport à de nombreuses alternatives en caoutchouc classiques. Ces propriétés font du LSR un choix privilégié pour les pièces qui doivent conserver des performances constantes lors de cycles de flexion répétés ou d'une exposition prolongée à la chaleur.
Sélection du duromètre et de la dureté
La dureté, mesurée selon l'échelle Shore A, détermine la rigidité ou la souplesse d'une pièce en silicone finie, ainsi que ses performances. Les pièces en LSR sur mesure sont généralement spécifiées avec une dureté comprise entre 10 Shore A, pour les applications extrêmement souples de type gel, et 80 Shore A, pour les composants plus fermes qui doivent conserver leur forme sous une charge mécanique. Le choix de la dureté appropriée implique de trouver un équilibre entre plusieurs facteurs :
- Applications d'étanchéité On privilégie généralement des duretés plus faibles, comprises entre 30 et 50 Shore A, ce qui permet à la pièce de s'adapter aux surfaces de contact sous une compression modérée.
- Éléments structurels ou porteurs nécessitent généralement une dureté Shore A de 60 ou plus pour résister à la déformation
- Pièces portables ou en contact avec la peau se situent souvent entre 20 et 40 Shore A pour offrir un confort optimal sans compromettre la durabilité
Le choix de la dureté influe également sur la conception du moule, car les matériaux plus tendres nécessitent une attention particulière quant à la géométrie d'éjection afin d'éviter de déchirer les éléments à parois minces lors du démoulage.
Additifs pour améliorer les performances
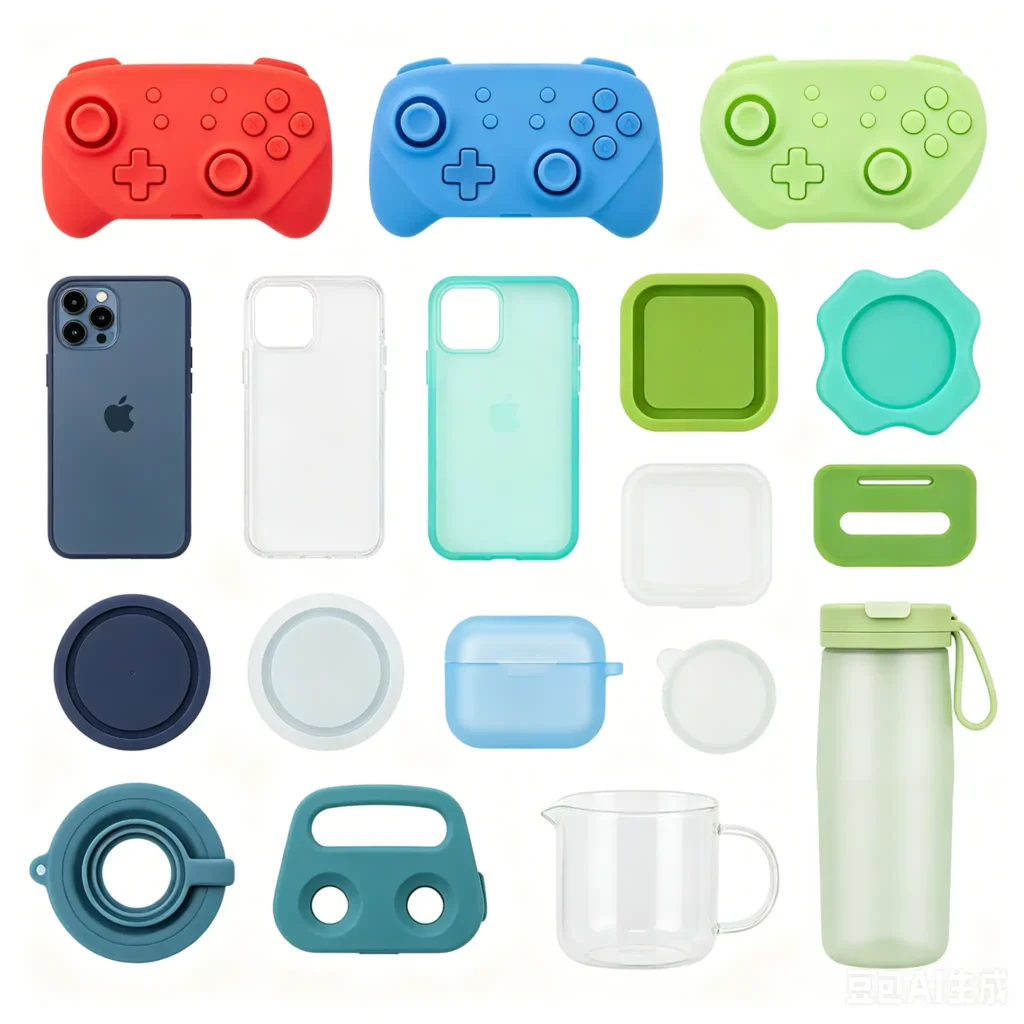
Des mélanges d'additifs spécialisés peuvent être utilisés pour adapter les formulations de LSR à des exigences fonctionnelles spécifiques allant au-delà de la dureté de base. Parmi les améliorations courantes, on trouve les additifs ignifuges destinés aux boîtiers électroniques, ainsi que les grades biocompatibles vulcanisés au platine certifiés selon la norme ISO 10993 pour les pièces nécessitant Pièce médicale en silicone certification, ainsi que des charges conductrices pour les pièces devant dissiper les charges électrostatiques dans les assemblages électroniques sensibles. Des pigments colorés peuvent être ajoutés directement au composé LSR lors de la phase de mélange, ce qui permet d'éliminer les étapes de post-traitement telles que le revêtement ou la peinture, qui augmenteraient les coûts et allongeraient les temps de cycle.
D’autres formulations spécialisées répondent à des exigences de performance plus spécifiques. Les additifs autolubrifiants réduisent le frottement de surface sur les pièces mobiles ou actionnées soumises à des mouvements répétés, et s’avèrent particulièrement utiles pour les joints automobiles soumis à des articulations constantes. La régularité de la transmission de la lumière est un facteur clé dans les composants d’éclairage et les applications de lentilles. C’est pourquoi on opte de plus en plus souvent pour des grades de LSR optiquement transparents qui ne jaunissent pas avec le temps, un problème récurrent avec de nombreuses formulations standard. Choisir un ensemble d’additifs inadapté dès le début du développement peut entraîner des coûts élevés pour la requalification ultérieure d’une pièce. Une modification des formulations des matériaux une fois l’outillage terminé peut entraîner la nécessité de revalider les taux de retrait et les profils de durcissement.
Normes de tolérance et contrôle dimensionnel des pièces en LSR
La précision dimensionnelle des pièces en LSR sur mesure dépend à la fois des normes de tolérance en vigueur dans le secteur, de la géométrie de la pièce et du comportement de retrait inhérent au silicone lors du durcissement. Définir correctement les spécifications de tolérance dès le départ permet d'éviter des retouches coûteuses du moule après l'échantillonnage initial.
Le secteur s'appuie le plus souvent sur les classifications de tolérances publiées dans la norme ISO 3302-1, qui définit des niveaux de tolérance standard et de précision pour les produits moulés en caoutchouc et en silicone, en fonction des dimensions et de la complexité des pièces.
Classifications courantes des tolérances
| Classe de tolérance | Variation dimensionnelle typique | Applications courantes |
|---|---|---|
| M1 (haute précision) | de ±0,025 mm à ±0,05 mm | Dispositifs médicaux, composants pour l'administration de médicaments, microfluidique |
| M2 (Précision) | de ±0,05 mm à ±0,10 mm | Joints pour l'automobile, joints de connecteurs, boîtiers de capteurs |
| M3 (Commercial) | de ±0,10 mm à ±0,25 mm | Claviers pour appareils électroniques grand public, joints d'étanchéité à usage industriel général |
| M4 (standard) | de ±0,25 mm à ±0,50 mm | Composants décoratifs non critiques ou soumis à de faibles contraintes |
Le choix d'une classe de tolérance plus stricte que ne l'exige réellement l'application entraîne une augmentation des coûts d'outillage et de la durée du cycle sans apporter d'avantage fonctionnel correspondant ; il convient donc de définir les exigences de tolérance en fonction des critères réels d'ajustement et de performance de la pièce, plutôt que d'opter par défaut pour la classification la plus stricte disponible.
Facteurs influant sur la précision dimensionnelle
Plusieurs variables influencent la conformité de la pièce finie aux dimensions prévues. Les taux de retrait du LSR se situent généralement entre 2 et 3 %, selon la formulation. Ce retrait doit être pris en compte dès la conception initiale de la cavité et ne doit pas être corrigé a posteriori. L'uniformité de l'épaisseur des parois est également importante, car les sections présentant des épaisseurs différentes durcissent à des vitesses différentes et peuvent entraîner un gauchissement ou une dérive dimensionnelle lors du refroidissement. La régularité de la température du moule dans toutes les cavités d'un outil à cavités multiples influe également sur la répétabilité d'une pièce à l'autre ; la gestion thermique est donc un facteur de tolérance tout aussi important que la précision mécanique du moule.
Le traitement post-durcissement peut également influencer dans une certaine mesure les dimensions finales, en particulier pour les pièces destinées à des applications médicales ou en contact avec les aliments, où un cycle de cuisson secondaire est utilisé pour éliminer les substances volatiles résiduelles. Lorsqu’ils définissent des classes de tolérance strictes, les ingénieurs doivent vérifier que le retrait post-durcissement a bien été pris en compte dans le budget de tolérance, car une pièce mesurée juste après le moulage peut présenter des dimensions légèrement différentes de celles obtenues après le post-durcissement. Collaborer avec un concepteur de moules qui valide les objectifs de tolérance par une inspection du premier article, plutôt que de se fier uniquement aux données de simulation, constitue une base plus fiable pour la validation de la production.
Considérations de conception relatives à la fabricabilité
Une pièce techniquement moulable n'est pas toujours une pièce pouvant être produite efficacement à grande échelle. Les choix de conception effectués dès les premières étapes du développement ont un impact considérable sur la durée du cycle de production, le taux de rebut et le coût global de production dès lors que la pièce entre en phase de production en série.
La vérification de la géométrie des pièces au regard des directives de fabricabilité avant de finaliser une conception permet généralement de détecter des problèmes qui, sans cela, n'apparaîtraient qu'une fois l'outillage déjà usiné, ce qui permet d'économiser à la fois du temps et des frais de retouche.
Consignes relatives à l'épaisseur des parois et aux contre-dépouilles
L'uniformité de l'épaisseur des parois est l'un des principes de conception les plus importants pour les pièces en LSR, car des sections inégales entraînent des vitesses de polymérisation irrégulières et augmentent le risque d'apparition de marques d'affaissement ou de vides internes. À titre indicatif, la variation d'épaisseur des parois sur une même pièce doit être maintenue dans un rapport de 3:1 entre les sections les plus épaisses et les plus fines. Les contre-dépouilles, bien qu'elles soient réalisables dans le moulage au silicone grâce à la souplesse inhérente au matériau, nécessitent néanmoins une évaluation minutieuse :
- Les contre-dépouilles peu profondes, inférieures à 10 % du diamètre de la pièce, peuvent souvent être démoulées sans nécessiter de modifications supplémentaires de l'outillage.
- Les contre-dépouilles plus profondes ou plus complexes nécessitent généralement des noyaux à action latérale ou des noyaux repliables, ce qui augmente les coûts et allonge la durée du cycle.
- Les angles internes vifs situés à proximité des zones en contre-dépouille doivent être arrondis afin de réduire la concentration des contraintes lors du démoulage.
Les angles de dépouille, bien que moins critiques pour le silicone que pour les thermoplastiques rigides en raison de la souplesse naturelle du matériau, contribuent néanmoins à la régularité du démoulage des pièces. Un léger angle de dépouille de 0,5 à 1 degré sur les éléments verticaux élevés réduit la force d’éjection nécessaire et diminue le risque de déchirure des sections minces lors d’une production en grande série, même si, techniquement, les pièces en silicone peuvent souvent être démoulées sans aucun angle de dépouille.
Considérations relatives au surmoulage et à l'utilisation de plusieurs matériaux
De nombreuses applications sur mesure nécessitent le surmoulage de LSR sur un substrat rigide, tel qu’un boîtier thermoplastique ou un insert métallique, afin d’allier rigidité structurelle et surface douce au toucher ou étanche. La réussite du surmoulage dépend de la compatibilité des matériaux du substrat, car tous les thermoplastiques ne se lient pas de manière fiable au silicone sans apprêt ni traitement de surface spécifique. Des composants tels qu’un Joint en silicone Les composants collés à un boîtier en plastique recourent souvent à cette technique de surmoulage afin d’éliminer certaines étapes d’assemblage et de réduire le risque de fuites qu’un joint moulé séparément pourrait entraîner lors de l’installation.
Applications industrielles des pièces moulées sur mesure en LSR
La polyvalence du caoutchouc de silicone liquide a favorisé son adoption dans un large éventail de secteurs d'activité, chacun présentant des exigences spécifiques en matière de performances et de réglementation qui déterminent la manière dont les pièces sur mesure sont conçues et validées.
Applications médicales et de santé
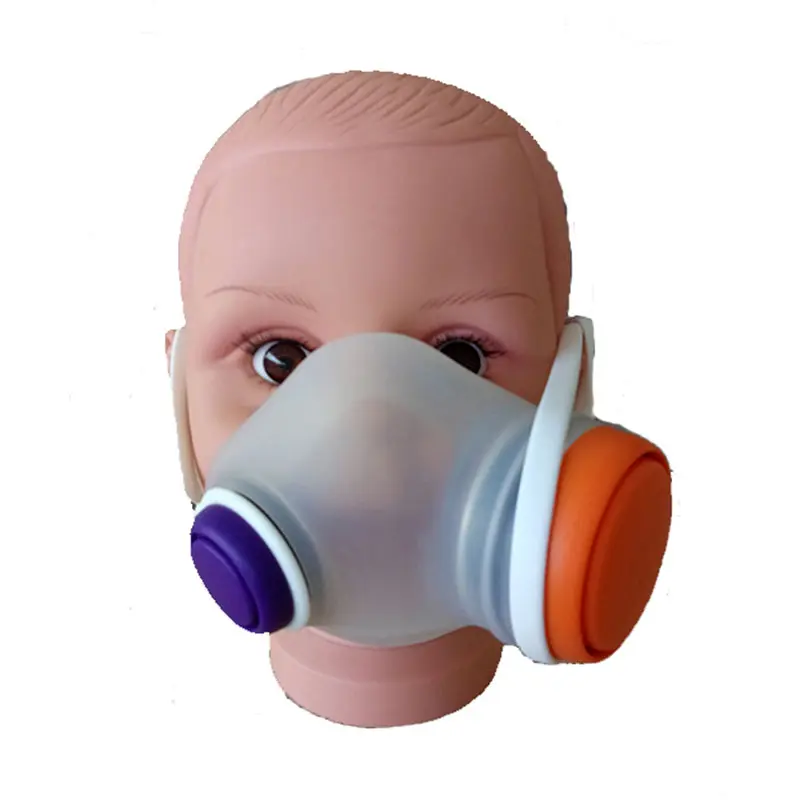
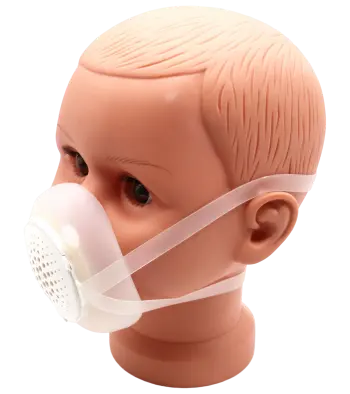
Dans le secteur médical, le LSR est largement utilisé pour la fabrication de composants tels que les joints d’étanchéité, les valves, les masques respiratoires et les interfaces de dispositifs portables, principalement en raison de sa biocompatibilité, de sa résistance aux cycles de stérilisation répétés et de sa capacité à être moulé selon les tolérances serrées requises pour les dispositifs d’administration de médicaments et de diagnostic. Les cadres réglementaires tels que la norme ISO 10993 et la conformité à la classe VI de l'USP constituent souvent des exigences incontournables pour les pièces destinées à un contact prolongé avec le patient, ce qui fait de la traçabilité des matériaux et de la documentation un élément essentiel du processus d'approvisionnement.
La capacité de moulage en salle blanche est un autre critère qui distingue souvent les partenaires de fabrication adaptés de ceux qui ne sont pas équipés pour les applications médicales. Les pièces destinées à des applications implantables ou invasives nécessitent généralement une production dans un environnement contrôlé classé selon la norme ISO 14644, ainsi que des procédures de manipulation documentées visant à prévenir toute contamination par des particules entre le moulage et le conditionnement final. Les fabricants qui souhaitent obtenir l’autorisation de la FDA ou le marquage CE pour un dispositif médical doivent s’assurer que leur partenaire de moulage est en mesure de fournir les certificats de matériaux et les dossiers de validation des procédés requis pour les demandes d’autorisation réglementaires, car les lacunes dans cette documentation constituent une source fréquente de retard au cours du processus d’homologation.
Applications dans le secteur automobile et de l'électronique grand public
Les applications automobiles s'appuient fortement sur la stabilité thermique du LSR et sa résistance aux produits chimiques présents dans le compartiment moteur. Ce matériau est utilisé pour les joints de connecteurs, les joints d'étanchéité et les composants amortisseurs de vibrations qui doivent fonctionner de manière fiable sur une large plage de températures, allant souvent de -40 °C à 200 °C selon la formulation. Cette large plage de fonctionnement rend le LSR particulièrement adapté aux applications sous le capot, où les élastomères thermoplastiques risqueraient de ramollir ou de se dégrader au cours de la durée de vie du véhicule.
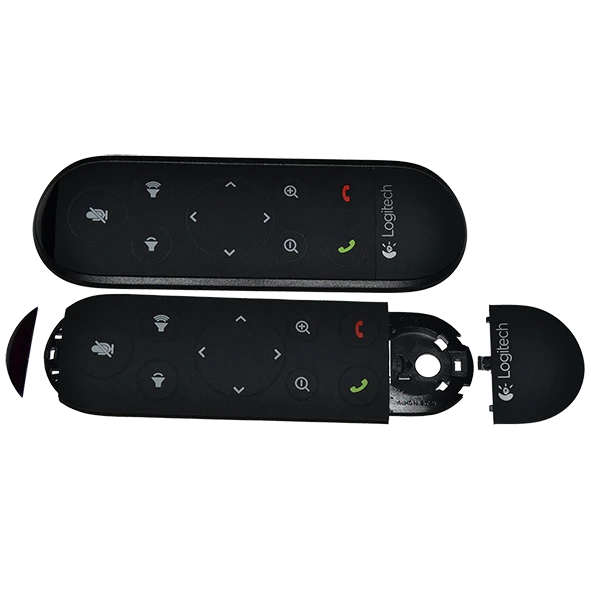
Dans le domaine de l'électronique grand public, le toucher doux et la durabilité du LSR en font un choix courant pour les claviers, les boutons et les joints de protection qui protègent les composants internes sensibles contre la poussière et l'humidité. De nombreux appareils nécessitant un boîtier conforme à la norme IP s’appuient sur des joints en silicone moulés avec précision pour atteindre leur indice d’étanchéité, car la résistance à la déformation rémanente sous compression de ce matériau lui permet de maintenir une étanchéité fiable au fil de milliers de cycles d’ouverture et de fermeture sans perdre sa force d’étanchéité, une propriété particulièrement importante pour les appareils portables exposés à des contraintes environnementales répétées sur le terrain.
Applications dans le domaine des produits pour bébés et de grande consommation
Les fabricants de produits pour bébés privilégient le LSR pour des articles tels que les tétines, les tétines de biberon et les produits de dentition, en raison de son profil de sécurité alimentaire, de sa souplesse et de sa résistance aux nettoyages et stérilisations répétés. Au-delà des produits pour bébés, ces mêmes propriétés matérielles s’étendent largement aux biens de consommation courante, notamment aux ustensiles de cuisine, aux accessoires de fitness portables et aux appareils de soins personnels, pour lesquels une combinaison de souplesse, de durabilité et de sécurité est requise.
Collaboration avec un partenaire industriel pour la fabrication de pièces sur mesure en LSR
La fabrication d’une pièce en silicone liquide (LSR) sur mesure répondant à la fois aux exigences fonctionnelles et esthétiques dépend fortement de l’expertise technique du partenaire de fabrication, et pas seulement de sa capacité de production. Un partenaire disposant d’une expérience spécifique dans la mise en œuvre du silicone liquide, plutôt que dans le moulage général du caoutchouc ou des plastiques, est bien plus à même de détecter les problèmes de conception avant qu’ils ne se transforment en problèmes d’outillage coûteux.
De la validation de la conception à la montée en puissance de la production
Un processus de développement structuré permet de réduire les risques à chaque étape de la mise sur le marché d'une pièce en silicone sur mesure. Cela comprend généralement une première analyse de la fabricabilité visant à identifier les problèmes liés à l’épaisseur des parois ou aux tolérances, une phase de prototypage ou d’outillage intermédiaire pour valider l’ajustement et le fonctionnement avant de s’engager dans la fabrication d’un outillage de production définitif, ainsi qu’une phase de mise à l’échelle au cours de laquelle une simulation d’écoulement dans le moule et des essais de production permettent de confirmer que les temps de cycle et la qualité des pièces répondent aux objectifs de production. Les partenaires qui accompagnent l’ensemble de ce processus ont tendance à détecter très tôt les défauts de conception coûteux, plutôt que de les découvrir une fois que l’outillage de production a déjà été usiné.
Assurance qualité et protocoles d'essais
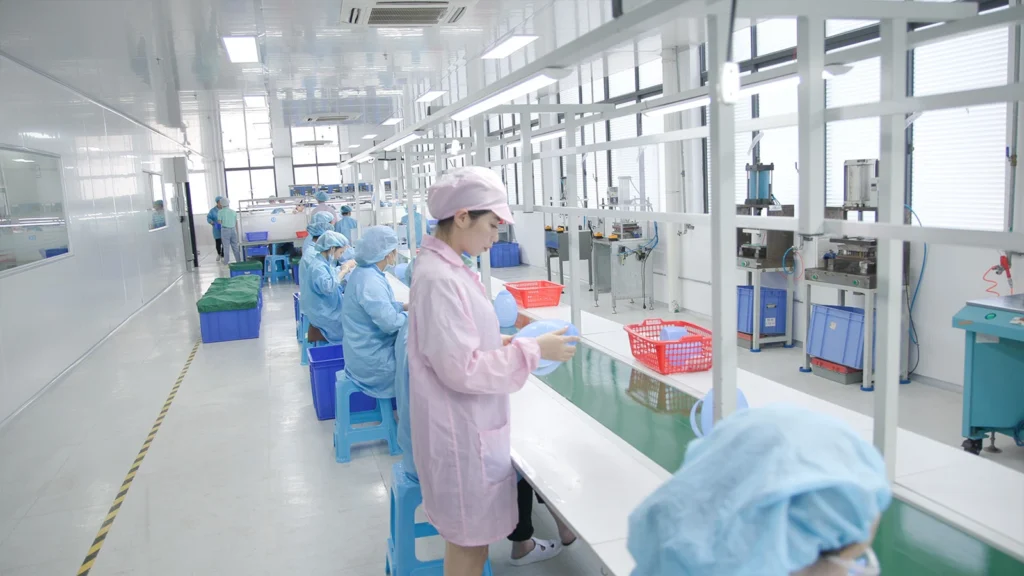
La qualité constante des pièces en production de série dépend de processus de contrôle qualité documentés tout au long de la production. Les protocoles de contrôle courants pour les pièces LSR sur mesure comprennent la vérification dimensionnelle par rapport aux plans approuvés à l’aide d’un système de mesure par coordonnées, des essais de dureté pour s’assurer que celle-ci respecte les spécifications et, pour les secteurs réglementés, une documentation de traçabilité des lots permettant de relier chaque lot de production à la certification de ses matières premières. Les partenaires proposant une inspection en cours de fabrication en plus des contrôles de qualité finaux obtiennent généralement des résultats plus constants sur les grandes séries de production que ceux qui se fient uniquement à un échantillonnage en fin de ligne.
FAQ
Quelle est la quantité minimale de commande pour les pièces moulées en LSR sur mesure ?
Les quantités minimales de commande varient considérablement en fonction du nombre de cavités et de la complexité des pièces, mais de nombreux fabricants sont en mesure de prendre en charge des séries de production à faible volume destinées au prototypage ou aux premiers tests de marché, avant de passer à l'outillage de production à grande échelle.
Comment le LSR se compare-t-il aux élastomères thermoplastiques pour les applications sur mesure ?
Le LSR offre généralement une résistance thermique supérieure, une plage de températures de service plus large et de meilleures performances en termes de déformation rémanente après compression à long terme par rapport aux élastomères thermoplastiques ; toutefois, les pièces en TPE peuvent parfois être produites avec des temps de cycle plus courts et des coûts d’outillage moindres pour des applications moins exigeantes.
Quel délai de livraison dois-je prévoir pour un moule LSR sur mesure et la première série de production ?
Les délais de fabrication dépendent de la complexité des pièces et du nombre de cavités, mais les projets d'outillage LSR sur mesure s'étendent généralement de quelques semaines pour les moules simples à une seule cavité à quelques mois pour les outils de production complexes à grand nombre de cavités nécessitant une validation approfondie par simulation de flux.