Una junta de silicona rara vez falla porque alguien haya elegido la familia de polímeros incorrecta. Falla porque en el plano se indicaba “blanda” en lugar de 50 Shore A, porque la tolerancia se copió de una pieza mecanizada y ningún moldeador podría cumplirla jamás, o porque el grado del material se eligió en función de la temperatura cuando la exposición real era al aceite. Cada una de esas fallas cuesta un ciclo de moldeo, una ronda de muestras o un lote rechazado, y todas ellas se pueden prevenir en la etapa de especificación.
Las especificaciones técnicas de una junta de silicona a medida deben incluir cuatro elementos: la forma de la junta, el tipo de material y su sistema de curado, la dureza objetivo en Shore A con su tolerancia, y la clase de tolerancia dimensional según la norma ISO 3302-1. El color, el empaque y la documentación se deciden después, ya que se pueden modificar sin necesidad de cambiar el molde.
Los proveedores que fabrican estas piezas según un plano, como por ejemplo un fabricante de sellos de silicona a medida Las empresas que trabajan con archivos 2D y 3D te pedirán esas cuatro líneas antes de dar cualquier cotización. El orden es importante, ya que cada decisión limita las opciones para la siguiente.
¿Qué se considera un sello de silicona personalizado?
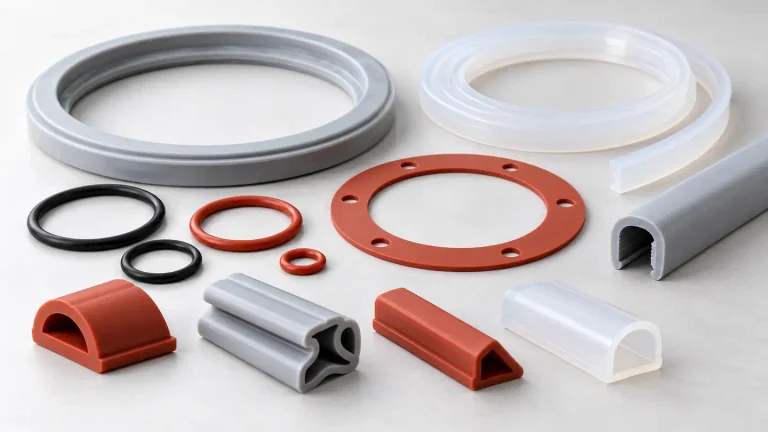
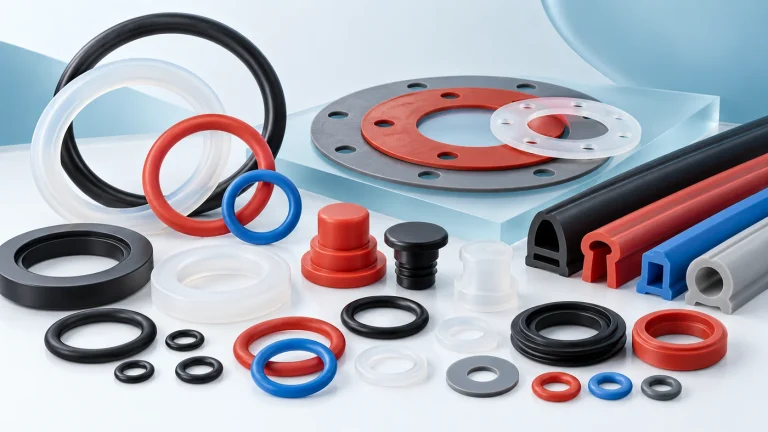
Cualquier pieza moldeada, extruida o troquelada según un plano, en lugar de seleccionarse de un catálogo, se considera un sello de silicona a medida, y las tres familias de formas se manejan de manera muy diferente tanto en un plano como en una orden de compra. La forma es la primera decisión, ya que determina qué procesos están disponibles y qué clase de tolerancia es realista.
Tiras y cintas de sellado
Una tira de sellado de silicona es un perfil extruido que se presenta en longitudes continuas. Las secciones transversales más comunes incluyen el perfil bulboso, en P, en D, en U y el cordón rectangular simple. El perfil se extruye y luego se corta a la longitud deseada o se vulcaniza para formar un bucle cerrado cuando se requiere un sellado continuo alrededor de una puerta, una tapa o el marco de un gabinete. Los perfiles extruidos tienen su propia clase de tolerancia según la norma ISO 3302-1, distinta de las clases de los perfiles moldeados, ya que la dilatación del troquel y la tensión de extracción hacen que la extrusión resulte más holgada que el moldeo para el mismo diseño.
Una cinta selladora de silicona suele ser una tira plana con un reverso adhesivo, troquelada o cortada a partir de una lámina calandrada, en lugar de ser extruida. Las cintas son la solución ideal para el sellado de recintos, el reemplazo de juntas en superficies planas y trabajos de bajo volumen en los que un troquel cuesta menos que un molde. Si la unión es tridimensional, o si la junta debe soportar una carga de compresión, la cinta no es la opción adecuada.
Anillos y empaques
Un anillo de sellado de silicona es un anillo cerrado, por lo general un anillo O o un anillo cuadrado, moldeado según una serie de tamaños estándar, como AS568 o ISO 3601, o con una sección transversal personalizada cuando el prensaestopas no es estándar. Un moldeado anillo de sellado de caucho de silicona Es el punto de partida habitual para una junta circular, ya que, a menudo, se puede fabricar una sección transversal estándar a partir de un molde ya existente. Una junta de silicona es una junta de contacto: una junta de brida, una junta de tapa o una junta de carcasa que puede estar moldeada, troquelada a partir de una lámina o ser una junta moldeada con salientes y elementos de alineación.
La distinción práctica es sencilla. Si la geometría es un circuito cerrado o presenta alguna característica tridimensional, se moldea, ya que no hay otra forma de producir esa forma. Si es plana y bidimensional, el troquelado evita por completo el uso de moldes y suele ser la vía más rápida desde el dibujo hasta la muestra.
Sellos sobremoldeados y adheridos
Con frecuencia, las juntas se moldean directamente sobre un sustrato de plástico o metal, de modo que la pieza llega a la línea de ensamblaje como un solo componente. Entre las combinaciones más comunes se encuentran la caucho de silicona líquida unida a un cuerpo de plástico rígido y la silicona unida a un inserto metálico estampado o mecanizado. El sobremoldeado elimina un paso de ensamblaje manual y elimina la acumulación de tolerancias entre una junta separada y su carcasa, lo cual es más importante cuando la junta es pequeña. También aumenta la complejidad del utillaje, por lo que por lo general solo resulta rentable cuando el volumen y el ahorro en el ensamblaje lo justifican.
| Formulario de sellado | Proceso típico | Óptimo rendimiento de sellado | Clase de tolerancia realista |
|---|---|---|---|
| Tira o perfil extruido | Extrusión, vulcanización de esquinas | Sellos para puertas, tapas y marcos en longitudes largas | Clase de extrusión según la norma ISO 3302-1 |
| Cinta adhesiva | Troquelado a partir de una hoja | Superficies planas, recintos, bajo volumen | M3 como valor predeterminado práctico |
| Junta tórica o junta cuadrada | Moldeo por compresión, inyección de LSR | Juntas circulares estáticas y dinámicas | M2 para precisión, M3 estándar |
| Junta de brida o de tapa | Moldeado por compresión, troquelado | Sellado de superficie bajo carga de perno | M2, donde el ajuste es fundamental |
| Sello sobremoldeado | Inyección de LSR, moldeo con insertos | Conjuntos sellados de plástico o metal | De M1 a M2 |
Tipos de silicona: elección del material según el contacto y la exposición
La elección del grado se reduce a dos preguntas: con qué entra en contacto el sello y qué debe dejar atrás el sistema de curado en la pieza terminada. La temperatura y la dureza varían según el grado, pero las diferencias que provocan fallas reales en los proyectos son la adaptabilidad al contacto y los compuestos extraíbles.
Silicona de uso general y para altas temperaturas
La silicona de uso general se utiliza en carcasas, equipo industrial, juntas para electrodomésticos y cubiertas protectoras. Ofrece un amplio rango de temperaturas de funcionamiento, con buena retención de la flexibilidad a bajas temperaturas y buena resistencia al envejecimiento a altas temperaturas. Los grados para altas temperaturas están formulados para equipos que operan a altas temperaturas, incluyendo aparatos de calefacción, piezas adyacentes a sistemas de escape y maquinaria industrial, y sacrifican algo de resistencia mecánica a cambio de estabilidad térmica.
Hay dos salvedades que se aplican a cualquier especificación de temperatura. En primer lugar, el rango nominal es una propiedad del compuesto específico, no de la silicona en general, por lo que prevalece la hoja de datos del proveedor. Segundo, la dureza varía con la temperatura durante el uso: una junta especificada en 50 Shore A se siente más firme cuando está fría y más blanda cuando está caliente. Cuando una junta opera en el límite de su rango térmico, el plano debe indicar la temperatura de trabajo para que el proveedor pueda evaluar la dureza efectiva en esas condiciones, en lugar de a temperatura ambiente.
Clasificaciones para contacto con alimentos
La silicona para contacto con alimentos debe cumplir con los límites de extracción, no solo ser químicamente inerte. En Estados Unidos, la norma de referencia es la norma 21 CFR 177.2600 de la FDA para artículos de caucho destinados a uso repetido, la cual especifica pruebas de extracción en medios acuosos y grasosos. En Europa, el requisito equivalente es el cumplimiento de las secciones 30 y 31 de la LFGB, basadas en la recomendación XV del BfR. Los equipos que manejan agua potable pueden requerir adicionalmente la norma NSF/ANSI 61, mientras que la maquinaria destinada a la zona alimentaria suele hacer referencia a la norma NSF/ANSI 51.
La documentación es más importante que la etiqueta. Un informe de extracción a nivel de lote emitido por un laboratorio acreditado constituye una prueba. Una declaración del proveedor de que el material es “apto para uso alimentario” no lo es, ya que los resultados de la extracción dependen del compuesto, del curado y del poscurado, y no de una afirmación genérica. Los compradores que comparen cotizaciones deben solicitar el informe antes de comparar el precio.
Clasificaciones médicas
La silicona de grado médico es un compuesto curado con platino, en lugar de un polímero independiente, y esa diferencia se refleja en las pruebas de biocompatibilidad. Por lo general, los componentes se validan según los criterios de reactividad biológica de la Clase VI de la USP o según la serie de normas ISO 10993, siendo la prueba de citotoxicidad de la norma ISO 10993-5 la primera evaluación habitual.
Es importante prestar atención a este aspecto. Un proveedor de sellos proporciona los datos de biocompatibilidad a nivel de materiales y la trazabilidad del lote para el componente. El registro del dispositivo terminado es responsabilidad del fabricante del dispositivo, por lo que un proveedor de componentes no puede, por sí solo, garantizar que el dispositivo cumpla con las normas. Los equipos de compras que auditen a un proveedor deben confirmar qué documentos emite el proveedor y cuáles quedan en manos del fabricante del dispositivo.
Curado con platino frente a curado con peróxido
La silicona se vulcaniza mediante uno de dos procesos químicos, y la elección depende de los requisitos de pureza más que del rendimiento de sellado.
La silicona curada con platino, o curada por adición, reacciona sin generar subproductos volátiles. Es más limpia, por lo general transfiere menos olor y sabor, y es la opción predeterminada para sellos destinados a alimentos, productos farmacéuticos, agua potable y contacto con la piel. La silicona curada con peróxido utiliza un catalizador de peróxido orgánico, es más económica y es adecuada para sellos industriales en los que los compuestos extraíbles no son un factor importante. Requiere un horneado de poscurado para eliminar los compuestos volátiles residuales; cuando se acorta ese paso para ahorrar tiempo, los problemas se manifiestan más tarde en forma de olor, transferencia de sabor o una prueba de extracción fallida. Para una junta de sellado de una caja en una fábrica, el curado con peróxido es la opción económica. Para cualquier cosa que entre en contacto con un producto o un paciente, especifique platino.
Grados conductores y especiales
Hay dos familias de productos especializados que aparecen con la suficiente frecuencia como para tenerlas en cuenta. La silicona conductora, rellena de partículas de carbono o metal, proporciona conductividad eléctrica o blindaje electromagnético sin dejar de sellar, y se utiliza en paneles de control y gabinetes electrónicos. La fluorosilicona combina el rango de temperatura de la silicona con una mayor resistencia a los aceites y combustibles, lo que la convierte en la opción ideal cuando un sello necesita la flexibilidad de la silicona a bajas temperaturas, pero también está expuesto a hidrocarburos.
Cómo elegir el durómetro para un sello de silicona a medida
Las juntas estáticas de cara y los anillos O suelen tener una dureza de entre 40 y 60 Shore A; las juntas de baja carga de perno, de entre 30 y 50; y los perfiles que soportan carga, de entre 60 y 80. El durómetro mide la resistencia a la indentación, no la resistencia mecánica, la resistencia al desgarro ni el comportamiento ante la compresión a largo plazo; por lo tanto, debe considerarse como un parámetro más entre varios, y no como un indicador de calidad.
La silicona más blanda se adapta a una superficie de contacto rugosa o ligeramente deformada y sella con poca fuerza de sujeción, pero se extruye hacia los huecos bajo presión y puede ser cortada por un borde afilado. La silicona más firme mantiene su forma bajo carga y resiste la extrusión, pero requiere mayor fuerza de sujeción para comprimirse y sella menos bien las pequeñas imperfecciones.
| Shore A band | Comportamiento | Uso típico | Riesgo principal |
|---|---|---|---|
| De 30 a 40 | Muy suave, fácil de comprimir | Sellos amortiguadores, tapas de baja fuerza de sujeción, carcasas de pared delgada | Extrusión hacia los huecos, daños en los bordes afilados |
| 40 a 60 | Equilibrio entre adaptabilidad y estabilidad | Sellos estáticos de superficie, anillos O, empaques en general | Hay poco margen si se subestima la presión o la holgura |
| 60 a 80 | Firme, dimensionalmente estable | Perfiles estructurales, sellos para puertas, prensaestopas para altas presiones | Requiere una mayor fuerza de montaje; no sella bien en superficies rugosas |
La dureza se mide según la norma ASTM D2240, y el plano debe incluir una tolerancia; el rango habitual para el caucho vulcanizado es de más o menos 5 Shore A. Una indicación como “blando” o “firme” no constituye una especificación, y es precisamente así como surgen los desacuerdos sobre un lote rechazado. Exigir una lectura del durómetro al momento de la entrega del lote no le cuesta casi nada al proveedor y le brinda al comprador un registro.
La deformación permanente determina la vida útil
La deformación residual por compresión mide cuánto espesor pierde permanentemente una junta después de mantenerse comprimida a una temperatura determinada, y se expresa como porcentaje de la deformación original. Cuanto menor sea el valor, mejor. La prueba estándar es la norma ASTM D395, y la condición habitual para la silicona es de 22 horas a 175 °C según el Método B.
Este es el valor que predice si una junta estática sujeta en una unión en caliente durante años seguirá sellando o si se deformará lentamente y comenzará a tener fugas. Un compuesto blando con excelente adaptabilidad puede seguir siendo una mala elección si su deformación permanente por compresión a la temperatura de trabajo es alta. Hay dos prácticas de diseño que favorecen una deformación permanente baja durante el servicio: mantener la compresión sobre la junta entre aproximadamente el 15 y el 25 por ciento de su sección transversal, y dejar el casquillo parcialmente lleno para que el caucho tenga espacio para moverse cuando se expanda.
Cómo indicar tolerancias en un dibujo
Las tolerancias de los elastómeros se rigen por las normas para el caucho, no por las de los metales o los plásticos: cita la norma ISO 3302-1 e indica la clase de tolerancia para cada dimensión, en lugar de aplicar una nota general. La silicona es elástica, compresible y su dimensión se ve afectada por el curado y el poscurado, por lo que una tolerancia copiada de una pieza mecanizada no se podrá fabricar bajo ningún concepto.
La norma ISO 3302-1 define las clases de moldeo de M1 a M4, siendo M1 la más estricta. Los límites típicos son los siguientes:
| Tamaño nominal (mm) | M1 | M2 | M3 | M4 |
|---|---|---|---|---|
| De 0 a 4 | ±0,10 | ±0,20 | ±0,35 | ±0,50 |
| De 4 a 10 | ±0,15 | ±0,25 | ±0,40 | ±0,70 |
| De 10 a 16 | ±0,20 | ±0,30 | ±0,50 | ±0,80 |
| De 16 a 25 | ±0,25 | ±0,35 | ±0,60 | ±1,00 |
| De 25 a 40 | ±0,35 | ±0,45 | ±0,80 | ±1,30 |
El M1 requiere herramientas rectificadas con precisión, pocas cavidades, un control estricto del proceso y mediciones sin contacto, por lo que es el más costoso. El M2 es adecuado para sellos de precisión y piezas médicas. El M3 es la opción predeterminada más sensata para la mayoría de los sellos de silicona moldeados, y el M4 abarca piezas grandes o no críticas. Especificar M1 en todo un plano cuando solo importa un diámetro de sellado eleva el precio sin mejorar el sellado. Los compuestos muy blandos, por debajo de 40 Shore A, y las paredes gruesas, de más de aproximadamente 10 mm, también requieren una banda más ancha de lo que sugiere la tabla.
Dimensiones fijas y dimensiones de cierre
La norma ISO 3302-1 distingue entre las dimensiones que el molde controla directamente y aquellas que se ven afectadas por la línea de separación y la presión de sujeción. Una dimensión fija, como un diámetro exterior formado dentro de una de las mitades del molde o mediante un pasador de núcleo, ofrece una sujeción más firme. Una dimensión de cierre, como el espesor de la brida a lo largo de la línea de separación, está sujeta a variaciones en el rebaba y la presión de sujeción, por lo que siempre es más holgada dentro de la misma clase. En una junta, el espesor de la sección que determina la compresión suele ser una dimensión de cierre. Indicar cuál es cuál en el dibujo evita que se le pida al proveedor cumplir con un valor que el proceso no puede alcanzar.
Medir las partes blandas de la misma manera dos veces
Medir una pieza blanda con un medidor rígido da como resultado cualquier valor que la mano del operador decida. Por lo tanto, un plano debe especificar las condiciones de medición junto con las dimensiones: reposo durante todo el tiempo de postcurado, medición a 23 °C ± 2 °C, contacto con mordazas blandas o de baja fuerza con una fuerza de sonda de no más de aproximadamente 0,5 N, y en estado libre en lugar de bajo carga. La medición óptica se adapta mejor a las características delgadas y flexibles que los calibres. Dos laboratorios que midan el mismo sello en condiciones diferentes pueden presentar una diferencia equivalente a una parte significativa de la banda de tolerancia, y esa diferencia se ve exactamente como un problema de calidad.
Compensación por contracción
La silicona se contrae durante el curado, y la cantidad varía según el compuesto, el espesor de la pared y el proceso. Las pautas de diseño de moldes suelen suponer una contracción baja, de un solo dígito, para la silicona sólida, mientras que la goma de silicona líquida se encuentra en el extremo más bajo y más consistente, ya que el moldeo por inyección mantiene las dimensiones de manera más repetible. La cavidad del molde se corta con un margen de compensación para esa cifra, y dicho margen se confirma en la primera pieza. Saltarse ese paso de confirmación es la razón más común por la que una primera muestra llega con una desviación de media clase fuera de tolerancia, lo que retrasa el programa más de lo que lo habría hecho la verificación.
La silicona frente a otros elastómeros de sellado
Los dos aspectos en los que la silicona se queda corta son la resistencia al aceite y la resistencia al desgarro, por lo que una junta que entre en contacto con combustible, aceite caliente o un casquillo con bordes afilados suele estar fabricada con otro elastómero.
| Material | Fortalezas | Puntos débiles | Uso típico de los sellos |
|---|---|---|---|
| Silicona | Amplio rango de temperaturas, resistencia a la intemperie y al ozono, fácil moldeado en grados blandos | Se hincha en contacto con hidrocarburos; menor resistencia al desgarro | Electrónica, dispositivos médicos, electrodomésticos, fundas, equipo para actividades al aire libre |
| EPDM | Excelente resistencia a las inclemencias del clima, al ozono y al agua | Pobre en aceites y combustibles | Sellos para uso al aire libre y junto al agua, sellos de protección contra la intemperie, sistemas de climatización (HVAC) |
| NBR | Buena resistencia al aceite y al combustible | Resistencia limitada al ozono y a las condiciones climáticas | Sellos de aceite, sistemas de combustible, equipo industrial |
| FKM | Amplia resistencia química y a altas temperaturas | Más caro, más difícil de procesar | Automotriz, químico, aeroespacial |
| TPE | Tacto suave, fácil de procesar, opciones reciclables | Menor resistencia al calor que la silicona | Productos de consumo y piezas de sellado blando |
Cuando una junta debe soportar el rango de temperaturas de la silicona y una exposición ocasional al aceite, la fluorosilicona es la solución intermedia. Cuando la exposición al aceite o al combustible es continua, el FKM o el NBR son la mejor opción, y la silicona debe descartarse desde el principio, en lugar de descubrirlo en la etapa de pruebas.
Sellador o sellado: lo que no cubre el sellador de silicona 100%
Un sellador se endurece en su lugar para unir y rellenar una junta; un sellador de silicona comercial 100 de uso específico es un producto adhesivo y de relleno de huecos sin compresión definida, mientras que un sello moldeado es una pieza dimensionada que se comprime por diseño. Ambos términos suelen buscarse juntos y luego utilizarse indistintamente, lo que genera problemas en ambos sentidos.
Un sellador RTV aplicado en el lugar de la obra se adapta a cualquier superficie con la que entre en contacto, lo cual es una ventaja para reparar una junta, fijar un panel o sellar una penetración. No cuenta con un valor de referencia de dureza Shore A, una tolerancia de sección transversal ni un valor de deformación permanente por compresión, y su desempeño varía según el espesor de aplicación, la preparación de la superficie y la humedad durante el curado. Una junta de sellado en producción requiere repetibilidad en miles de unidades, por lo que necesita una pieza moldeada o extruida con una compresión definida.
El error contrario es pedir herramientas para una unión que se sellaría mejor con adhesivo. Siempre que la unión se ensamble una sola vez, se selle y nunca se vuelva a abrir, un cordón de silicona formado en el lugar suele ser la opción más económica. Siempre que la junta se reemplace durante el mantenimiento, o se abra la unión para su limpieza e inspección, lo más adecuado es utilizar una junta física de silicona con propiedades documentadas.
Qué incluir en una solicitud de cotización
Siete campos de información permiten que un proveedor cotice los costos de herramientas, el precio unitario y el plazo de entrega sin tener que intercambiar correos electrónicos durante una semana. Para una junta de silicona a la medida, esas líneas son
- Forma de la junta: junta tórica, junta moldeada, perfil extruido, pieza sobremoldeada o cinta troquelada.
- Dimensiones críticas y sección transversal, con la característica de sellado indicada por separado de la geometría no crítica.
- Especifique la dureza Shore A con una tolerancia, y si ese valor debe mantenerse a la temperatura de trabajo.
- Rango de temperatura de operación y los medios con los que entra en contacto el sello, incluidos los agentes de limpieza y el vapor.
- El tipo de material y los documentos de cumplimiento necesarios, tales como datos sobre la extracción en contacto con alimentos, la norma USP Clase VI o la norma ISO 10993.
- El volumen anual y el patrón de pedidos, ya que el volumen determina si el troquelado, el moldeo por compresión o la inyección de silicona líquida es la opción más económica.
- Color, acabado de la superficie y cualquier operación secundaria, como el revestimiento adhesivo o la vulcanización de las esquinas.
Las preguntas dos a cinco determinan si la pieza se puede fabricar o no. Las preguntas uno y seis determinan cómo. Si el casquillo admite una sección transversal estándar, una pieza moldeada anillo de sellado de caucho de silicona A menudo se fabrica con el utillaje existente, y la cotización se recibe con un precio unitario en lugar de una línea de utillaje. Distribuir la misma información entre un dibujo, una hoja de cálculo y tres correos electrónicos suele ser la razón por la que un presupuesto se devuelve con suposiciones adjuntas. Enviarlo como un solo paquete a un fabricante que cuenta con su propio utillaje y su propio proceso de moldeo acorta el ciclo, ya que el mismo equipo que revisa el dibujo también establece el rango de proceso y el plan de inspección del primer artículo.
Preguntas frecuentes
¿Una junta de silicona puede soportar el vapor, el aceite caliente o el combustible?
El vapor es el más sencillo de los tres. Muchos compuestos de silicona toleran el vapor saturado a presión moderada, pero la exposición prolongada acelera la deformación por compresión, por lo que el empaque debe diseñarse con mayor capacidad de compresión y debe seleccionarse un compuesto específico para servicio con vapor, en lugar de uno de uso general. El aceite caliente y el combustible son un caso diferente: la silicona se hincha y pierde resistencia mecánica al entrar en contacto con hidrocarburos, por lo que una junta para ese servicio debe ser de fluorosilicona en caso de exposición intermitente, o de FKM o NBR cuando la exposición sea continua. Los productos químicos de limpieza merecen la misma prueba. Una junta que resista el fluido de proceso pero se hinche con un lavado cáustico fallará durante el programa de limpieza y no durante la operación.
¿Necesito un nuevo molde para cada diseño personalizado de sello de silicona?
No siempre. Las secciones transversales estándar de los anillos de O y los cordones, los perfiles comunes de bulbo y canal, y las juntas planas que se pueden troquelar a partir de láminas suelen estar disponibles con el utillaje existente, lo que elimina el costo del molde y acorta el tiempo de entrega de las muestras. Una geometría exclusiva o una sección transversal personalizada requiere su propio molde, y el costo del moldeado depende principalmente del número de cavidades en el molde, más que del tamaño de la pieza por sí solo. La secuencia razonable para un nuevo programa consiste en validar el diseño con el equipo de troquelado existente o con muestras troqueladas, siempre que la geometría lo permita; luego, invertir en un molde dedicado una vez que el diseño sea estable y el volumen justifique la adquisición del molde.
¿Cómo se verifica la dureza en la liberación del lote y qué debe incluir el informe?
La dureza debe registrarse según la norma ASTM D2240 en la pieza terminada, a una temperatura definida después del poscurado completo, indicando la lectura en Shore A en relación con la tolerancia del plano. Un registro de lote útil también incluye la identificación del compuesto y el número de lote, las condiciones de curado y poscurado y, para grados alimenticios o médicos, la documentación de extracción o biocompatibilidad correspondiente a ese lote de producción, en lugar de la de un material genérico. La inspección dimensional debe enumerar las dimensiones críticas de sellado por separado de las características no críticas, de modo que el comprador pueda confirmar de un vistazo que las piezas de la lista de empaque coinciden con las del plano.