液体シリコーンゴム(LSR)は、生体適合性、熱安定性、および高精度が求められる医療機器、自動車用シール、乳幼児用製品、ウェアラブル電子機器を製造するメーカーにとって、最適な材料となっています。その採用が進むにつれ、エンジニアリングチームは、LSR部品の成否が材料そのものよりも、むしろその材料に合わせて金型がどのように設計されるかに大きく左右されることに気づき始めています。 標準的な熱硬化性ゴムや熱可塑性プラスチック用に設計された金型は、LSRには単純にうまく適用できず、平凡な金型と優れた金型の差は、スクラップ率、サイクルタイム、および部品の一貫性に直接表れます。.
簡単に言えば、適切に設計されたLSR射出成形金型は、3つの相互に関連したシステムに依存しています。それは、材料が早期に硬化することなく供給されるコールドランナーネットワーク、目に見える欠陥となる前に閉じ込められた空気を除去するベンティング戦略、そして二次トリミングを必要とせずにパーティングラインをきれいに保つフラッシュ制御対策です。 これら3つの要素を適切に設定できれば、射出圧力からサイクルタイムに至るまでの残りの工程は、概ね順調に進む傾向があります。一方、これらを誤ると、下流工程でどれほどプロセスの調整を行っても、完全に補うことはできません。.
以下のセクションでは、これらの設計の柱についてそれぞれ詳しく解説するとともに、LSRツールが量産レベルで確実に機能するかどうかを決定づける、その根拠となる判断事項についても説明します。.
LSR射出成形金型の設計が、標準的なゴム成形とどう異なるのか
LSR金型の設計が、一般的なゴムや熱可塑性樹脂の成形と異なる主な理由は、この材料の超低粘度と、熱によって急速に硬化する特性にある。これら2つの特性により、エンジニアが他のエラストマーの場合通常依拠する公差、クリアランス、および流動計算のほぼすべてが変化することになる。.
材料の挙動と流動特性
液体シリコーンゴムは、固形のペレット状原料というよりは、むしろ粘性の低い液体に近い挙動を示します。硬化前は、その粘度が蜂蜜に匹敵することがあり、つまり、より粘度の高い材料では決して到達できないような金型の隙間も、この材料なら見つけ出し、その隙間を有効に活用することができるのです。この特性は、設計上、いくつかの直接的な影響をもたらします:
- バリの発生を防ぐためには、パーティングラインの公差を極めて厳密に、多くの場合0.02 mm未満に保つ必要があります。
- ベントチャネルのサイズは正確に決定する必要があります。なぜなら、閉じ込められた空気を放出するのに十分な大きさのベントは、同様にフラッシュの逃げ道となり得るからです。
- 金型の鋼材の表面仕上げと硬度は、未硬化のLSRによる研磨性が高く摩擦の少ない流動に、数千サイクルにわたって耐えられなければならない。
この材料は、熱によって引き起こされるプラチナ触媒による付加反応を通じて硬化するものであるため、金型自体が化学反応器としての役割を果たします。キャビティ表面全体の温度均一性は、単なる利便性ではなく、完成品の硬化状態や機械的特性を一定に保つための必須条件です。.
熱可塑性樹脂の金型設計からLSR(液体シリコーンゴム)の成形プログラムに移行するエンジニアは、低粘度がクリアランスに関する基本的な前提をどれほど大きく変えるかを過小評価しがちです。 ポリプロピレンやナイロンであれば全く問題のないコアピンとキャビティ壁の間の隙間でも、LSR部品では測定可能なバリが発生する可能性があります。これは、未硬化の材料が溶融固体というよりは液体に近い挙動を示すためです。 このため、LSR用金型の構成部品には、同等の熱可塑性樹脂用金型よりも1桁厳しい公差が求められることが多く、また、長期にわたる生産工程を通じてその精度を維持できる焼入れ合金が金型用鋼材として好まれる傾向にあるのです。.
精度公差要件
次のようなアプリケーション シリコーン製医療用部品 特にシール、バルブ、薬剤送達用インターフェースなどの部品については、製造においてISO 3302-1クラスM2よりも厳しい公差要件が課されることがよくあります。 このレベルの精度を実現するには、金型メーカーはLSRのポストキュア収縮(配合に応じて通常2~3パーセントの範囲)を考慮し、二次加工に頼るのではなく、元のキャビティ寸法でこれを補正する必要があります。.
LSR金型向けのコールドランナーシステムの設計
コールドランナー方式では、LSR材料が射出ユニットからキャビティへと移動する間、その温度を硬化温度以下に保ち、加熱された金型キャビティ自体に到達して初めて硬化が始まります。このランナーとキャビティの温度差こそが、LSR金型を一般的な熱硬化性樹脂の成形プロセスと区別する最大の特徴です。.
コールドランナーとホットランナーの比較
一部のLSR加工業者は、特に多キャビティ金型において、ホットランナーと断熱ランナーの選択肢を評価しています。以下の表は、生産において最も重要な要素ごとに、これら2つの主要なアプローチを比較した概要を示しています。.
| 因子 | コールドランナーシステム | ホットランナー(断熱)システム |
|---|---|---|
| 資材の無駄 | より高くなります。これは、スプルーやランナーは通常、廃棄されるか、再処理されるためです。 | マニホールド内では材料が流動状態を保つため、必要量は最小限で済む |
| サイクルタイム | ランナーの冷却や部品の分離により、製造時間が若干長くなります | より短時間で済む。ランナーの凝固工程が不要だからだ。 |
| 金型費用 | 初期投資の削減 | マニホールドおよび温度ゾーンの構造が複雑であるため、値が高くなる |
| プロセス制御の複雑さ | 適度で、管理すべき温度ゾーンが少ない | 高い。ゾーンごとの精密な温度制御が必要 |
| 特に適しているのは | 低~中程度のキャビテーションが発生する、コスト重視のプログラム | キャビテーションが激しく、大量生産が行われる工程 |
| 早期治癒のリスク | 下へ | マニホールド温度が変動した場合は、さらに高くなる |
ほとんどの場合、 LSR射出成形金型 キャビティ数が16以下の場合、コールドランナー方式が依然としてより実用的かつ経済的な選択肢であり、マニホールドの熱管理に伴う設計上の負担を増やすことなく、信頼性の高い性能を発揮します。.
コールドランナーブロックの主要な設計パラメータ
コールドランナーブロックは、材料が供給システム内で硬化し始めるのを防ぐため、キャビティ温度より約15~20℃低い温度差を維持する必要があります。これを一貫して達成するには、以下の条件を満たす必要があります:
- キャビティ加熱回路とは独立して配管された専用の冷却チャネル
- コールドランナープレートと加熱キャビティプレートを隔てる断熱プレートまたはエアギャップ
- 材料が通過する際のせん断発熱を最小限に抑えるため、滑らかで低摩擦なランナー表面
- 多キャビティ金型内のすべてのキャビティが同時に充填されるよう、ランナー形状をバランスよく設計する
ランナーの直径も、多くの設計者が予想する以上に重要な要素です。ランナーが大きすぎると材料のロスが生じ、冷却が遅くなります。一方、小さすぎると局所的なせん断発熱が発生し、部分的な早期硬化を引き起こして、生産中に断続的な閉塞が生じる原因となります。.
ランニングウェアのデザインにおけるよくある落とし穴
経験豊富な金型技術者であっても、熱可塑性樹脂のランナー設計の経験からLSR特有の要件への移行にあたって、回避可能な問題に時折直面することがあります。最も頻繁に見られる問題としては、コールドゾーンとホットゾーン間の断熱が不十分であること、キャビティ間で充填の不均衡を引き起こすランナー配置、および表面が固まり始めた材料の先端部を捕捉するには浅すぎるコールドスラグウェルなどが挙げられます。.
もう1つ見過ごされがちな落とし穴は、ランナーからゲートへの移行部に関するものです。断面が急激に変化するゲートは、それ以外が適切に冷却されているコールドランナーシステムであっても、局所的なせん断加熱を引き起こす可能性があり、その結果、射出ごとに予測不能な挙動を示すホットスポットが実質的に形成されてしまいます。 緩やかな移行部を設け、さらに使用するLSR配合の粘度プロファイルに合わせて特別に設計されたゲートランドと組み合わせることで、生産工程全体を通じて一貫した流動特性を維持することができます。 この手順を省略した金型メーカーは、生産初期の成形品は問題ないように見えても、数時間の連続サイクルを経て金型が定常動作温度に達すると、断続的なショートショットや部分的な硬化が生じることに気づくことがよくあります。.
空気の滞留や空隙を防ぐための通気対策
不十分な脱気は、LSR部品の不良原因として最も一般的なものの一つであり、焼け跡、充填不足、内部空洞、あるいは溶着線に見られる目に見える表面の欠陥といった形で現れます。.
LSRは極めて速く、多くの場合1秒以内に流れて型腔を満たすため、型腔が完全に充填される前に、閉じ込められた空気が従来のパーティングラインの隙間から逃げる時間はほとんどありません。効果的な排気機構は、試作で欠陥が判明してから事後的に追加するのではなく、設計の初期段階から金型に組み込む必要があります。.
通気口の設置位置およびサイズに関するガイドライン
通気口は、金型の切削前に金型流動解析によって特定される、キャビティ内の最終充填領域に配置する必要があります。金型メーカーが従う一般的な指針には、以下のものがあります。
- ベントの深さは通常0.003~0.008 mmの範囲であり、空気は排出できるが、液体シリコーンは排出できないほど微細である
- 空気が滞留しやすい、すべての深いリブ、ボス、および薄肉部分の端部に通気孔を設ける
- 2つの流れの境目が交わる溶接ラインには、空気の閉じ込めや外観上の編み目が発生しやすいため、追加の通気口を設ける
エラストマー成形に不慣れなエンジニアにとって有用な参考資料として、SPE(プラスチック技術者協会)が提供する「ベント設計原則に関するガイダンス」が挙げられます。この資料では、さまざまなゴムコンパウンドにおいて、ベントの形状が材料のレオロジーにどのように影響するかが概説されており、同協会を通じて入手可能です。.
複雑な形状に対する真空補助式排気
深くて薄肉な部分、内部のアンダーカット、あるいは次のような複雑な形状を持つ部品については、 特注シリコンキーパッド 数十個の個別のキードームを備えたアセンブリの場合、パッシブベントだけでは空気を十分に速く排出できないことがよくあります。真空補助成形では、射出が始まる直前にキャビティから空気を排出することで、ほぼ真空に近い環境を作り出し、流れの先端に閉じ込められた空気を押し出すことなく、LSRを充填させることができます。.
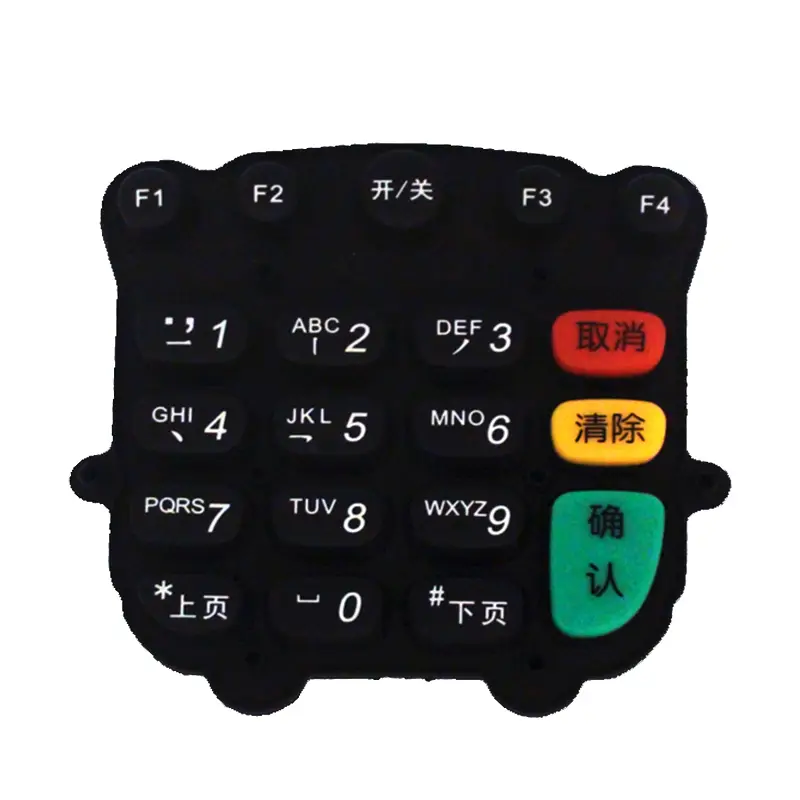
この手法では、密閉された分型線や金型ベースに組み込まれた真空マニホールドなど、金型の構造がより複雑になるものの、形状が緻密な部品や表面仕上げの精度が要求される部品において、気泡に起因する不良を確実に低減することができます。.
LSR金型設計におけるフラッシュ制御技術
フラッシュは、未硬化のLSRが、その低粘度のために、分型線上の微細な隙間、エジェクタピンの周囲、あるいは不十分な型締力の下で2つの金型部品が接するあらゆる境界面から漏れ出すことによって発生します。 シリコーン部品のバリは、目に見える切り跡を残さずにきれいにトリミングすることが難しい場合が多いため、金型設計段階でバリを抑制することは、二次加工工程で対処するよりもはるかに費用対効果が高い。.
パーティングラインの設計とせん断エッジの最適化
せん断エッジとは、パーティングラインに設けられた精密に加工された段差のことで、金型設計者が利用できる最も効果的なバリ防止策の一つです。金型が閉じる際、せん断エッジは、余分な材料がキャビティから流出する前にそれを切り落とすため、平らなパーティング面に沿って材料が押し出されるのを防ぎます。効果的なせん断エッジの設計には、通常、以下の要素が含まれます:
- 3度から5度のせん断角を設定することで、きれいな切断を維持しつつ、金型の閉合をスムーズに行えるようにする
- せん断エッジ部分に硬化鋼製のインサートを配置し、繰り返される高圧での閉鎖による摩耗に耐えるようにしている
- パーティングラインの周囲全体にわたってせん断エッジの深さを均一にし、強度の低い部分での局所的なバリの発生を防ぐ
クランプ力と射出圧のバランス
フラッシュは、単に金型の形状の問題だけではなく、射出工程中に射出圧力と型締力がどのように相互作用するかによっても生じます。射出圧力が、加えられた型締荷重の下で金型を密閉し続ける能力を上回ると、たとえ適切に設計されたせん断エッジであってもフラッシュが発生します。 金型メーカーは通常、投影された部品面積に材料の流動圧力を乗じて必要な型締力を算出し、さらにLSR加工で一般的な高速充填サイクル中の圧力急上昇に備えて安全マージンを加算します。.
この計算は、多キャビティ金型ではさらに複雑になります。多キャビティ金型では、ランナーのバランスが不均一であるため、あるキャビティが他のキャビティよりも先に充填・締め固めされ、金型の他の部分がまだ充填されている間に、そのキャビティ付近のパーティングラインで局所的な圧力が一時的に急上昇することがあります。 この問題を放置すると、同じ射出成形工程であっても、一部のキャビティではバリが発生する一方で、他のキャビティではきれいな部品が製造されるという現象が生じます。この現象は、根本的な原因が実際にはランナーの不均衡にあるにもかかわらず、しばしば型締力不足の問題と誤診されてしまいます。 生産現場での試行錯誤による調整ではなく、設計段階での金型流動シミュレーションを行うことが、金型が加工される前にこの問題を発見するための、より信頼性の高い方法です。.
適切な金型製造パートナーの選び方
コールドランナーのバランス調整、ベントの寸法決定、およびせん断エッジの加工には高度な技術が求められるため、LSR金型の設計は、汎用的な金型メーカーには適さない作業です。LSRの専門的な経験を持つ製造パートナーを選定することは、初回歩留まりや金型の長期的な耐久性に、直接的かつ測定可能な効果をもたらします。.
評価すべき主要な機能
金型製造のパートナー候補を評価する際、エンジニアリングチームは、一般的な金型製造能力にとどまらず、液体シリコーンの加工に特化した経験についても評価する必要があります:
| 機能 | その重要性 |
|---|---|
| LSRの粘度プロファイルに関するモールドフローシミュレーション | 鋼材の切断前に、充填パターンを予測し、通気孔の位置を特定する |
| シリコーン特有の公差に関する社内DFMレビュー | 収縮やせん断エッジの問題を早期に検出し、手直し作業を削減します |
| クラス7以上のクリーンルーム成形能力 | 多くの医療および医療関連の用途で必要とされる |
| 多キャビティ・バランスドランナー設計の実績 | 大量生産用金型全体において、充填と硬化の均一性を確保します |
| ポストキュアおよび二次工程のサポート | 部品が機械的仕様および生体適合性仕様を満たしていることを確認する |
試作から量産までのワークフロー
プロトタイプから量産用金型に至るまでの体系的なプロセスにより、金型の切削が完了した後に発生する、コストのかかる再設計のリスクを低減できます。 このプロセスでは通常、3Dプリントまたは機械加工によるプロトタイプを用いた設計検証、適合性と機能を確認するためのソフト金型またはブリッジ金型による試作、実際の試験データに基づくモールドフローシミュレーションの改良を経て、最終的にプログラムで要求されるサイクル寿命に合わせて製造された量産用高硬度鋼金型の切削が行われます。 このワークフロー全体にわたり豊富な経験を持つパートナー企業は、通常、バリ、ベント、ランナーバランスの問題が、コストのかかる生産上の問題となる前に発見しやすい立場にあります。.
よくある質問
LSR射出成形金型は、通常、生産現場でどのくらいの期間使用できますか?
焼入れ工具鋼で作られた、適切にメンテナンスされたLSR金型は、部品の形状、キャビティ数、および高圧高速充填サイクル中にせん断エッジやベントがどれほど激しい摩耗にさらされるかによって、通常50万サイクルから100万サイクル以上を耐えることができます。.
LSRと標準的なシリコーン成形にはどのような違いがありますか?
一般的なシリコーン成形とは、多くの場合、高粘度ゴム(HCR)の圧縮成形またはトランスファー成形を指します。HCRはガム状の固体であり、手作業による取り扱いや長い硬化時間を必要としますが、一方、LSRはポンプで移送可能な2液型の液体であり、計量、混合、射出が自動的に行われるため、より厳しい公差、 再現性の向上、およびサイクルタイムの短縮が可能となります。.
既存のゴム金型をLSR射出成形用に改造することは可能ですか?
ほとんどの場合、固体ゴムの圧縮成形やトランスファー成形用に設計された金型は、LSRの射出成形用にそのまま流用することはできません。これは、LSRの粘度が低いため、精密に加工されたベント、せん断エッジ、コールドランナーシステムが必要となる一方で、固体ゴム用の金型にはこうした要件に対応する設計が施されていないためです。.