Los componentes de silicona a medida tienen una demanda cada vez mayor en los sectores médico, de la automoción y de la electrónica de consumo, donde se requieren productos capaces de funcionar a temperaturas extremas, resistir la exposición a sustancias químicas o cumplir estrictas normas de biocompatibilidad. A medida que los diseños de los productos se vuelven más especializados, los equipos de ingeniería se enfrentan a menudo a un reto común: determinar qué formulación de silicona, qué clase de tolerancia y qué enfoque de diseño de molde cumplirán realmente sus requisitos funcionales sin aumentar el coste ni el plazo de entrega.
Hay tres decisiones interrelacionadas que influyen en la producción de piezas moldeadas por inyección de LSR a medida y fiables: elegir un tipo de silicona adecuado para el entorno de funcionamiento de la pieza, definir los requisitos de tolerancia que satisfagan las necesidades de precisión de la aplicación y diseñar la geometría de la pieza de manera que permita una fabricación eficiente y repetible. El diseño de estos tres elementos en una fase temprana del proceso de diseño permite que las piezas de silicona a medida pasen por las fases de prototipado y producción con un número significativamente menor de costosas revisiones.
En los apartados siguientes se analizan en detalle cada una de estas consideraciones y su relevancia en los sectores que más utilizan componentes de silicona a medida.
Comprensión de las propiedades del material LSR para piezas moldeadas a medida
La goma de silicona líquida está disponible en una amplia gama de formulaciones, cada una de ellas diseñada para ofrecer un equilibrio específico entre flexibilidad, durabilidad y resistencia a las condiciones ambientales. Para seleccionar el tipo adecuado para una pieza a medida, lo primero es comprender cómo interactúan la dureza, los paquetes de aditivos y la química del curado con el uso previsto de la pieza.
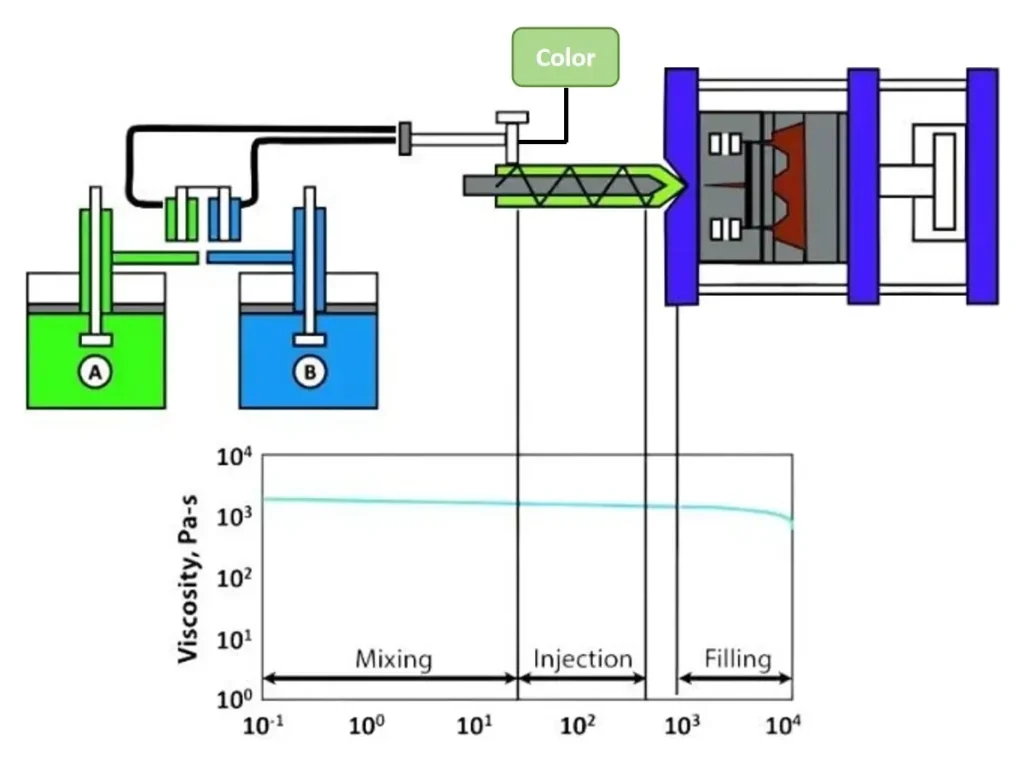
Porque Piezas moldeadas por inyección de LSR Al procesar una silicona líquida de dos componentes que se cura mediante catálisis de platino, en lugar de vulcanización con azufre, las piezas resultantes ofrecen una excelente estabilidad térmica, una baja deformación permanente por compresión y una resistencia inherente a la degradación por rayos UV en comparación con muchas alternativas de caucho convencionales. Estas propiedades hacen que la silicona líquida (LSR) sea la opción preferida para piezas que deben mantener un rendimiento constante tras ciclos repetidos de flexión o una exposición prolongada al calor.
Selección de durómetros y durezas
La dureza, medida según la escala Shore A, determina el grado de rigidez o flexibilidad que tendrá una pieza de silicona acabada, tanto al tacto como en su comportamiento. Las piezas de LSR a medida suelen especificarse en un rango que va desde 10 Shore A, para aplicaciones extremadamente blandas y de textura gelatinosa, hasta 80 Shore A, para componentes más firmes que deben mantener su forma bajo carga mecánica. Para seleccionar el durómetro adecuado, hay que sopesar varios factores:
- Aplicaciones de sellado Por lo general, se prefieren durezas más bajas, entre 30 y 50 Shore A, lo que permite que la pieza se adapte a las superficies de contacto bajo una compresión moderada.
- Elementos estructurales o portantes Por lo general, requieren una dureza de 60 Shore A o superior para resistir la deformación
- Piezas que se llevan puestas o que están en contacto con la piel suelen situarse en el rango de 20 a 40 Shore A para garantizar la comodidad sin sacrificar la durabilidad
La elección del durómetro también influye en el diseño del molde, ya que los materiales más blandos requieren prestar mayor atención a la geometría de expulsión para evitar que se rompan las piezas de paredes finas durante el desmoldeado.
Aditivos para mejorar el rendimiento
Se pueden utilizar paquetes de aditivos especializados para adaptar las formulaciones de LSR a requisitos funcionales específicos que vayan más allá de la dureza básica. Entre las mejoras más habituales se encuentran los aditivos ignífugos para cajas de aparatos electrónicos y los grados biocompatibles curados con platino, certificados según la norma ISO 10993, para piezas que requieran Pieza médica de silicona certificación y rellenos conductores para piezas que deben disipar la carga estática en conjuntos electrónicos sensibles. Los pigmentos de color pueden añadirse directamente al compuesto de LSR en la fase de mezcla, lo que elimina pasos de posprocesamiento como el recubrimiento o la pintura, que aumentarían el coste y los tiempos de ciclo.
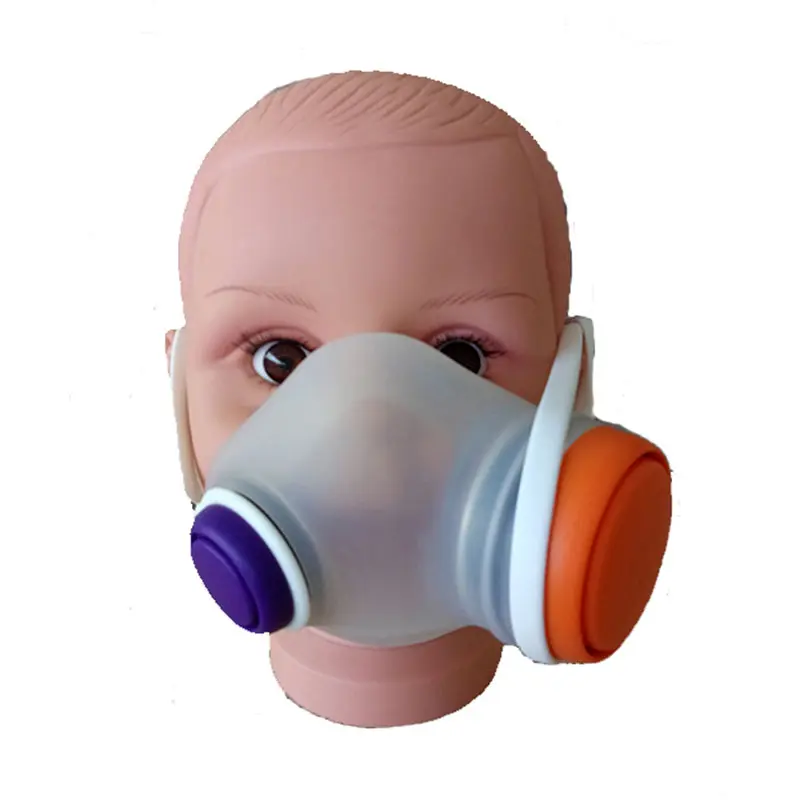
Otras formulaciones especializadas se centran en requisitos de rendimiento más específicos. Los aditivos autolubricantes reducen la fricción superficial en piezas móviles o accionadas que están sometidas a movimientos repetitivos, y resultan especialmente útiles para las juntas de automoción que se articulan constantemente. La uniformidad de la transmisión de la luz es un factor clave en los componentes de iluminación y las aplicaciones de lentes. Por ello, cada vez se eligen con mayor frecuencia grados de LSR ópticamente transparentes que no amarillean con el tiempo, un problema que presentan muchas formulaciones estándar. Elegir un paquete de aditivos inadecuado en las primeras fases del desarrollo puede suponer un alto coste a la hora de volver a homologar una pieza más adelante. Un cambio en las formulaciones de los materiales una vez finalizado el utillaje puede dar lugar a la necesidad de volver a validar los índices de contracción y los perfiles de curado.
Normas de tolerancia y control dimensional en piezas de LSR
La precisión dimensional de las piezas de LSR fabricadas a medida viene determinada por una combinación de normas de tolerancia del sector, la geometría de la pieza y el comportamiento de contracción inherente al material de silicona durante el curado. Establecer correctamente las especificaciones de tolerancia desde el principio evita costosas modificaciones del molde tras la producción de las primeras muestras.
El sector suele basarse en las clasificaciones de tolerancia publicadas en la norma ISO 3302-1, que establece grados de tolerancia estándar y de precisión para productos moldeados de caucho y silicona en función de las dimensiones y la complejidad de las piezas.
Clasificaciones habituales de tolerancia
| Clase de tolerancia | Variación dimensional típica | Aplicaciones habituales |
|---|---|---|
| M1 (alta precisión) | De ±0,025 mm a ±0,05 mm | Dispositivos médicos, componentes para la administración de fármacos, microfluídica |
| M2 (Precisión) | De ±0,05 mm a ±0,10 mm | Juntas para el sector de la automoción, juntas para conectores, carcasas de sensores |
| M3 (Comercial) | De ±0,10 mm a ±0,25 mm | Teclados para productos electrónicos de consumo, juntas industriales generales |
| M4 (estándar) | De ±0,25 mm a ±0,50 mm | Componentes decorativos no críticos o sometidos a esfuerzos reducidos |
Elegir una clase de tolerancia más estricta de lo que realmente requiere la aplicación aumenta el coste de las herramientas y la duración del ciclo sin aportar un beneficio funcional equivalente, por lo que los requisitos de tolerancia deben definirse en función de los criterios reales de ajuste y rendimiento de la pieza, en lugar de optar por defecto por la clasificación más estricta disponible.
Factores que influyen en la precisión dimensional
Hay una serie de variables que influyen en el grado de aproximación de la pieza acabada a las dimensiones diseñadas. Las tasas de contracción del LSR suelen situarse entre el 2 y el 3 por ciento, dependiendo de la formulación. Esta contracción debe tenerse en cuenta en el diseño original de la cavidad y no corregirse a posteriori. También es importante que el espesor de la pared sea uniforme, ya que las secciones con diferentes espesores de pared se curan a ritmos distintos y pueden provocar deformaciones o desviaciones dimensionales durante el enfriamiento. La uniformidad de la temperatura del molde en todas las cavidades de un molde multicavidad también afecta a la repetibilidad entre piezas, por lo que la gestión térmica es un factor de tolerancia tan importante como la precisión mecánica del molde.
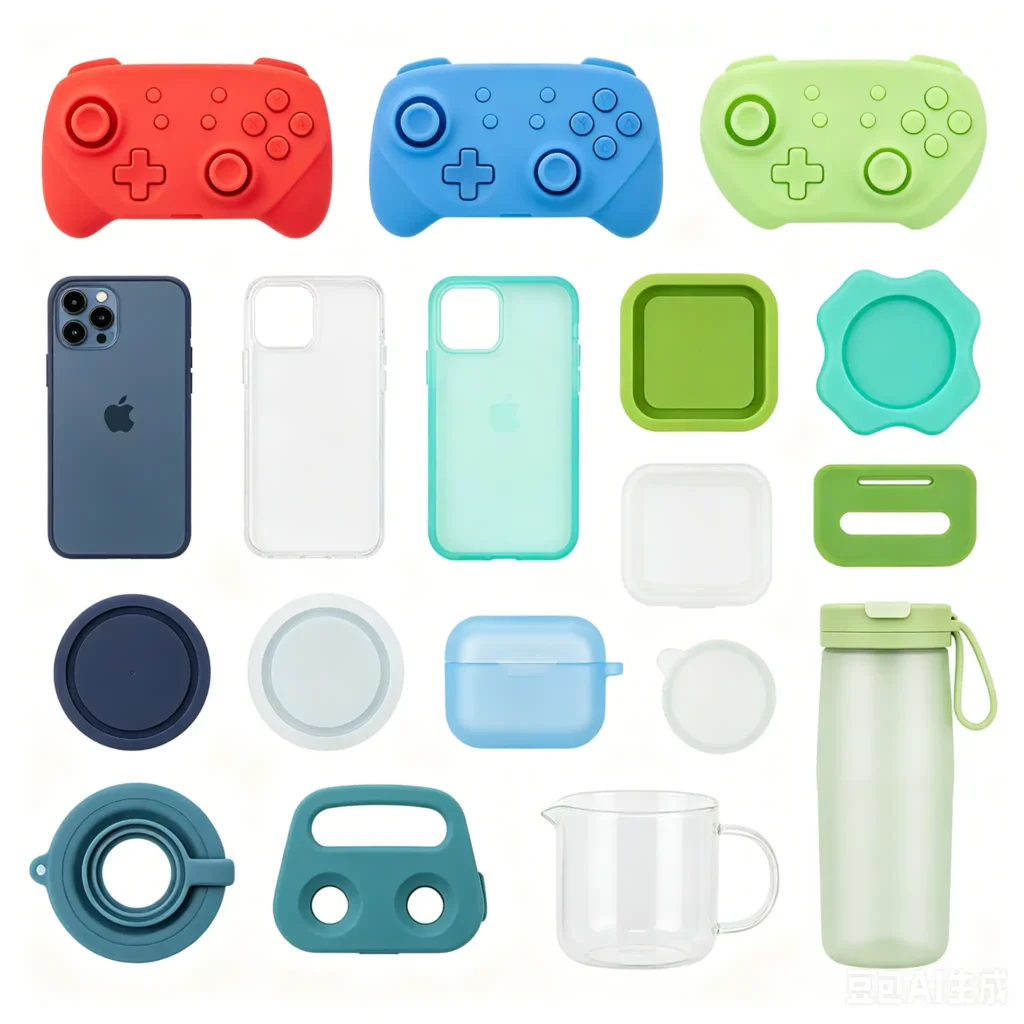
El procesamiento posterior al curado también puede afectar en cierta medida a las dimensiones finales, especialmente en el caso de piezas destinadas a aplicaciones médicas o de contacto con alimentos, en las que se utiliza un ciclo de horneado secundario para eliminar los compuestos volátiles residuales. Al especificar clases de tolerancia estrictas, los ingenieros deben comprobar que la contracción posterior al curado se haya tenido en cuenta en el margen de tolerancia, ya que una pieza medida justo después del moldeo puede presentar ligeras diferencias con respecto a la dimensión final tras el curado posterior. Trabajar con un diseñador de moldes que confirme los objetivos de tolerancia mediante una inspección del primer artículo, en lugar de basarse únicamente en datos de simulación, constituye una base más fiable para dar el visto bueno a la producción.
Consideraciones de diseño para la fabricabilidad
Una pieza que, desde el punto de vista técnico, es moldeable no siempre es una pieza que pueda fabricarse de forma eficiente a gran escala. Las decisiones de diseño que se toman en las primeras fases del desarrollo tienen un impacto desmesurado en el tiempo de ciclo, la tasa de desechos y el coste total de producción una vez que la pieza pasa a la fabricación en serie.
Comprobar la geometría de las piezas según las directrices de fabricabilidad antes de dar por finalizado un diseño suele permitir detectar problemas que, de otro modo, solo saldrían a la luz una vez que ya se hubieran fabricado las herramientas, lo que supone un ahorro tanto de tiempo como de gastos derivados de las repeticiones.
Directrices sobre el espesor de las paredes y los socavados
El espesor uniforme de las paredes es uno de los principios de diseño más importantes para las piezas de LSR, ya que las secciones irregulares provocan velocidades de curado desiguales y aumentan la probabilidad de que se produzcan marcas de hundimiento o huecos internos. Como pauta general, la variación del espesor de las paredes en una misma pieza debe mantenerse dentro de una relación de 3:1 entre la sección más gruesa y la más delgada. Los socavados, aunque son factibles en el moldeo de silicona gracias a la flexibilidad inherente del material, siguen requiriendo una evaluación minuciosa:
- Los socavados poco profundos, de menos del 10 % del diámetro de la pieza, a menudo pueden desmoldarse sin necesidad de elementos adicionales en el molde.
- Los socavados más profundos o complejos suelen requerir núcleos de acción lateral o núcleos plegables, lo que aumenta el coste y la duración del ciclo.
- Las esquinas internas pronunciadas cercanas a las zonas de socavado deben redondearse para reducir la concentración de tensiones durante el desmoldeo.
Los ángulos de desmoldeo, aunque son menos críticos para la silicona que para los termoplásticos rígidos debido a la flexibilidad natural del material, siguen contribuyendo a la uniformidad en la extracción de las piezas. Un ligero ángulo de desmoldeo de entre 0,5 y 1 grado en los elementos verticales altos reduce la fuerza de expulsión necesaria y disminuye el riesgo de que se rompan las secciones delgadas durante la producción en serie, aunque, técnicamente, las piezas de silicona puedan extraerse del molde sin ningún ángulo de desmoldeo en muchos casos.
Consideraciones sobre el sobremoldeado y el uso de múltiples materiales
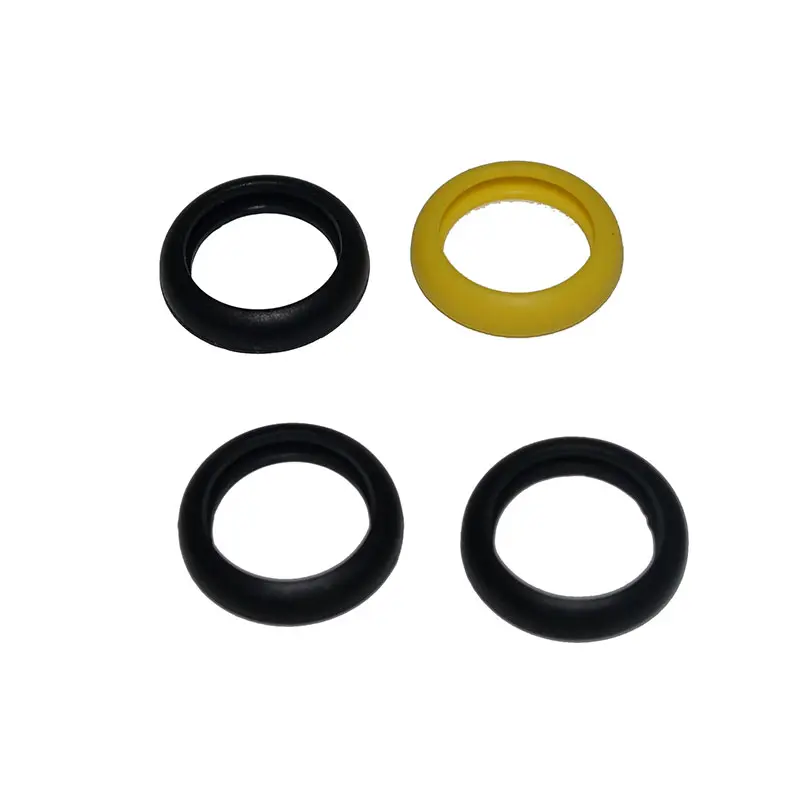
Muchas aplicaciones a medida requieren que el LSR se sobremolde sobre un sustrato rígido, como una carcasa termoplástica o un inserto metálico, para combinar la rigidez estructural con una superficie suave al tacto o de sellado. El éxito del sobremoldeado depende de la compatibilidad de los materiales del sustrato, ya que no todos los termoplásticos se adhieren de forma fiable a la silicona sin una imprimación o un tratamiento superficial específico. Componentes como un Junta de silicona Los componentes unidos a una carcasa de plástico suelen recurrir a este método de sobremoldeo para eliminar pasos de montaje y reducir el riesgo de fugas que podría provocar una junta moldeada por separado durante la instalación.
Aplicaciones industriales de las piezas moldeadas a medida de LSR
La versatilidad de la goma de silicona líquida ha impulsado su adopción en una amplia gama de sectores, cada uno de los cuales presenta requisitos normativos y de rendimiento específicos que determinan la forma en que se diseñan y validan las piezas a medida.
Aplicaciones médicas y sanitarias
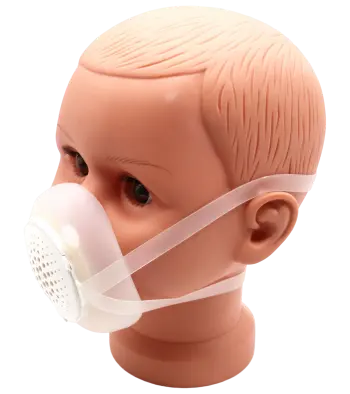
En el sector médico, el LSR se utiliza ampliamente para componentes como juntas, válvulas, máscaras respiratorias e interfaces de dispositivos portátiles, sobre todo debido a su biocompatibilidad, su resistencia a ciclos repetidos de esterilización y su capacidad para moldearse con las estrictas tolerancias que requieren los dispositivos de administración de fármacos y de diagnóstico. Los marcos normativos, como el cumplimiento de la norma ISO 10993 y la Clase VI de la USP, suelen ser requisitos ineludibles para las piezas destinadas a un contacto prolongado con el paciente, lo que convierte la trazabilidad y la documentación de los materiales en una parte fundamental del proceso de abastecimiento.
La capacidad de moldeo en sala limpia es otro factor que suele diferenciar a los socios de fabricación adecuados de aquellos que no están equipados para el trabajo médico. Las piezas destinadas a aplicaciones implantables o invasivas suelen requerir una producción en un entorno controlado clasificado según la norma ISO 14644, junto con procedimientos de manipulación documentados que eviten la contaminación por partículas entre el moldeo y el envasado final. Los fabricantes que soliciten la autorización de la FDA o el marcado CE para un producto sanitario deben asegurarse de que su socio de moldeo pueda proporcionar las certificaciones de materiales y los registros de validación de procesos que exigen las solicitudes reglamentarias, ya que las lagunas en esta documentación son una causa habitual de retrasos durante el proceso de aprobación.
Aplicaciones en el sector de la automoción y la electrónica de consumo
Las aplicaciones en el sector de la automoción se basan en gran medida en la estabilidad térmica del LSR y en su resistencia a los productos químicos del compartimento del motor, utilizándolo para juntas de conectores, juntas de estanqueidad y componentes amortiguadores de vibraciones que deben funcionar de forma fiable en un amplio rango de temperaturas, a menudo desde los 40 grados Celsius bajo cero hasta los 200 grados Celsius, dependiendo de la formulación. Este amplio rango de funcionamiento hace que el LSR sea muy adecuado para aplicaciones bajo el capó, donde los elastómeros termoplásticos podrían ablandarse o degradarse a lo largo de la vida útil del vehículo.
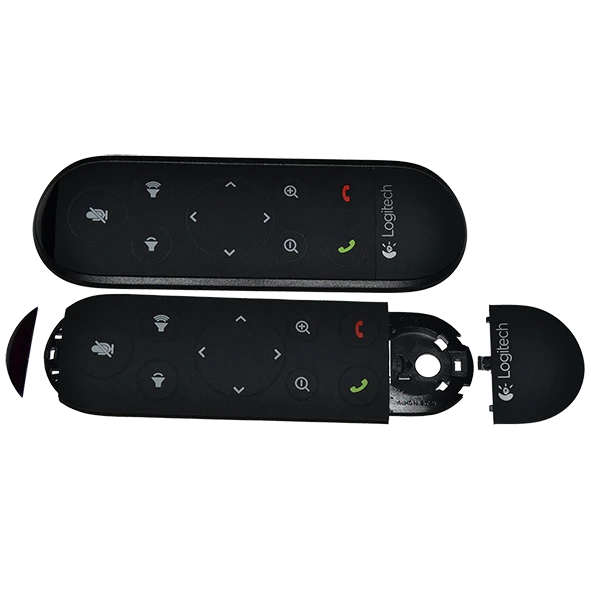
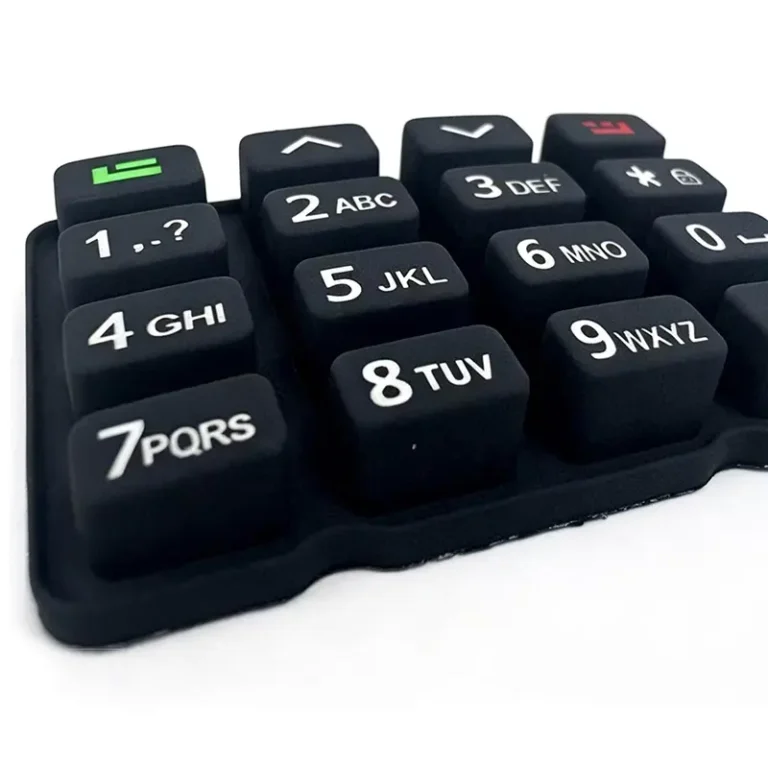
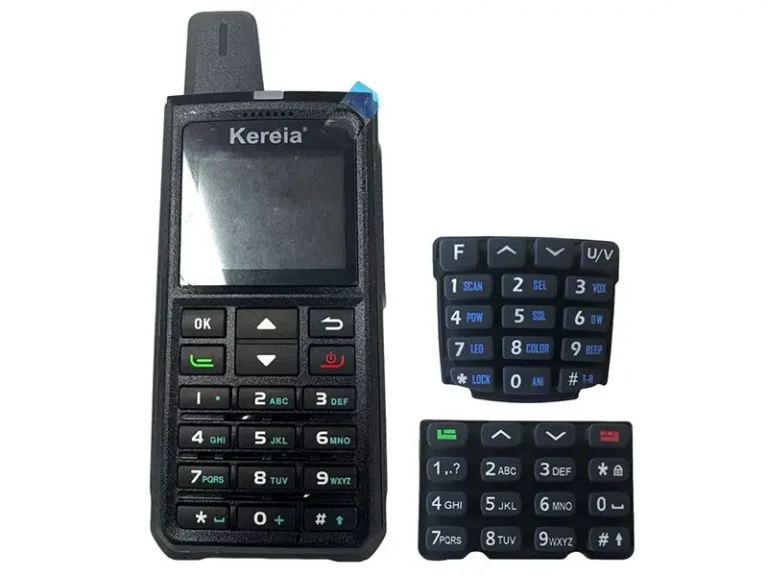
En el sector de la electrónica de consumo, el tacto suave y la durabilidad del LSR lo convierten en una opción habitual para teclados, botones y juntas protectoras que protegen los componentes internos sensibles contra la entrada de polvo y humedad. Muchos dispositivos que requieren una carcasa con clasificación IP se basan en juntas de silicona moldeadas con precisión para alcanzar su grado de estanqueidad, ya que la resistencia a la deformación permanente por compresión de este material le permite mantener un sellado fiable a lo largo de miles de ciclos de apertura y cierre sin perder su fuerza de sellado, una propiedad que resulta especialmente importante para los dispositivos portátiles expuestos a tensiones ambientales repetidas sobre el terreno.
Aplicaciones en productos para bebés y de consumo
Los fabricantes de productos para bebés prefieren el LSR para artículos como chupetes, tetinas de biberón y productos para la dentición debido a su perfil de seguridad apto para uso alimentario, su suavidad y su resistencia a las limpiezas y esterilizaciones repetidas. Más allá de los productos para bebés, estas mismas propiedades del material se extienden a los bienes de consumo en general, incluidos los utensilios de cocina, los accesorios de fitness portátiles y los dispositivos de cuidado personal, en los que se requiere una combinación de suavidad, durabilidad y seguridad.
Colaboración con un socio fabricante para la producción de piezas de LSR a medida
La fabricación de una pieza de silicona líquida (LSR) a medida que cumpla tanto con los requisitos funcionales como estéticos depende en gran medida de la experiencia técnica del socio fabricante, y no solo de su capacidad de producción. Un socio con experiencia específica en el procesamiento de silicona líquida, en lugar de en el moldeo general de caucho o plásticos, tiene muchas más posibilidades de detectar problemas de diseño antes de que se conviertan en costosos problemas de utillaje.
Desde la revisión del diseño hasta la ampliación de la producción
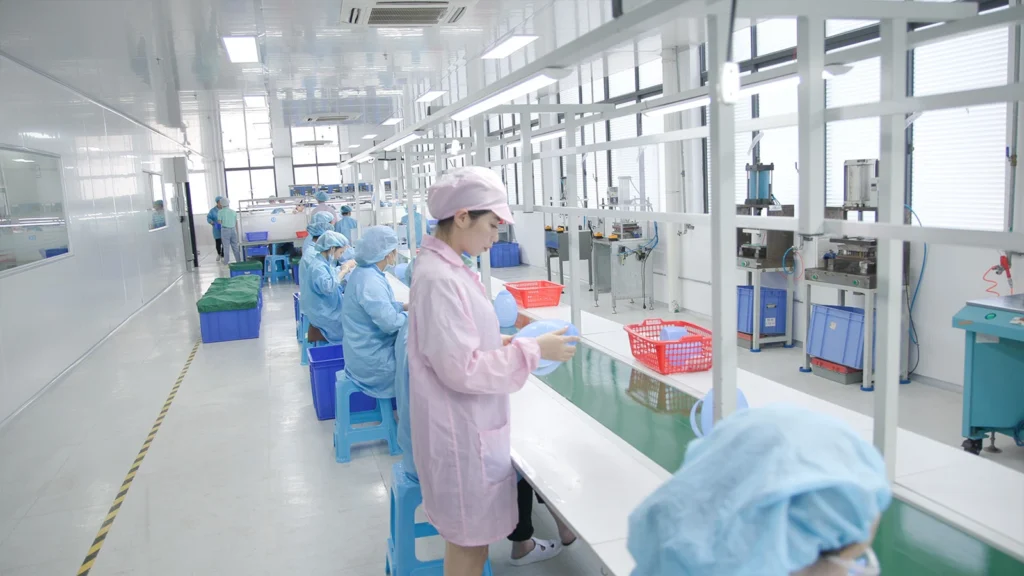
Un proceso de desarrollo estructurado reduce el riesgo en cada fase de la comercialización de una pieza de silicona a medida. Esto suele incluir una revisión inicial del diseño para evaluar su fabricabilidad, con el fin de detectar posibles problemas relacionados con el espesor de las paredes o las tolerancias; una fase de prototipos o utillaje puente para validar el ajuste y el funcionamiento antes de pasar al utillaje de producción definitivo; y una fase de ampliación de la escala en la que la simulación del flujo en el molde y las pruebas de funcionamiento confirman que los tiempos de ciclo y la calidad de las piezas cumplen los objetivos de producción. Los socios que apoyan este proceso completo suelen detectar a tiempo los costosos defectos de diseño, en lugar de descubrirlos cuando el utillaje de producción ya se ha fabricado.
Protocolos de control de calidad y ensayos
La calidad constante de las piezas en la producción a gran escala depende de unos procesos de control de calidad documentados a lo largo de toda la producción. Los protocolos de ensayo habituales para las piezas de LSR a medida incluyen la verificación dimensional con respecto a los planos aprobados mediante equipos de medición por coordenadas, ensayos con durómetro para confirmar que la dureza del material se ajusta a las especificaciones y, en el caso de los sectores regulados, documentación de trazabilidad de los lotes que vincule cada lote de producción con la certificación de su materia prima. Los socios que ofrecen inspecciones durante el proceso, además de controles de calidad finales, suelen ofrecer resultados más uniformes en grandes tiradas de producción que aquellos que se basan únicamente en el muestreo al final de la línea.
Preguntas frecuentes
¿Cuál es la cantidad mínima de pedido para piezas moldeadas a medida en LSR?
Las cantidades mínimas de pedido varían considerablemente en función del número de cavidades y la complejidad de las piezas, pero muchos fabricantes pueden adaptarse a tiradas de producción de bajo volumen para la creación de prototipos o pruebas iniciales de mercado antes de pasar a la fabricación con utillaje de producción a gran escala.
¿En qué se diferencia el LSR de los elastómeros termoplásticos para aplicaciones a medida?
En general, el LSR ofrece una resistencia térmica superior, un rango de temperaturas de servicio más amplio y un mejor comportamiento frente a la deformación permanente por compresión a largo plazo en comparación con los elastómeros termoplásticos; no obstante, en aplicaciones menos exigentes, las piezas de TPE pueden fabricarse en ocasiones con tiempos de ciclo más cortos y menores costes de utillaje.
¿Qué plazo de entrega debo esperar para un molde de LSR a medida y la primera tirada de producción?
Los plazos de entrega dependen de la complejidad de la pieza y del número de cavidades, pero los proyectos de utillaje LSR a medida suelen oscilar entre varias semanas, en el caso de moldes sencillos de una sola cavidad, y unos pocos meses, en el caso de utillajes de producción complejos y con un elevado número de cavidades que requieren una validación exhaustiva del flujo del molde.