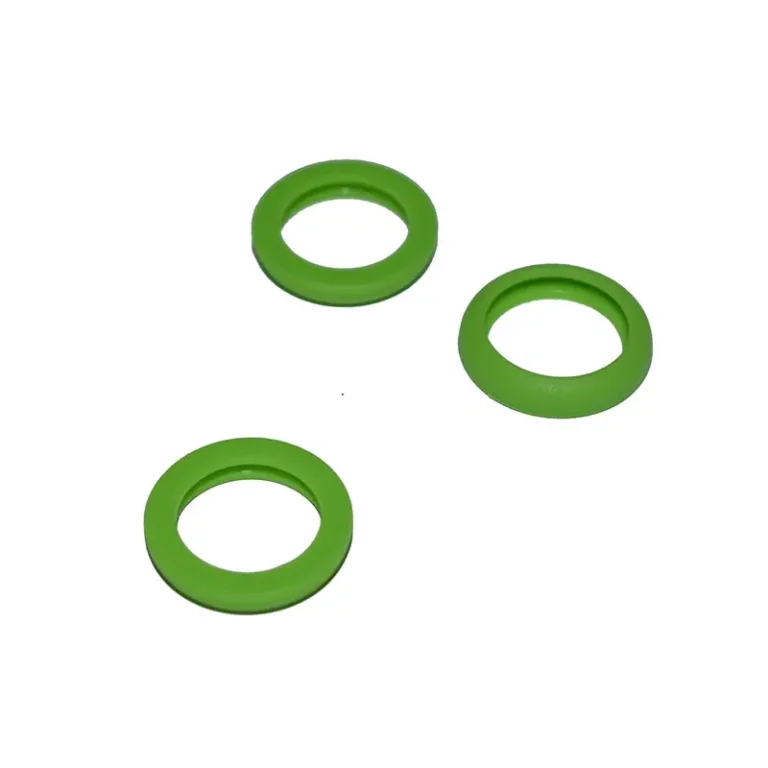
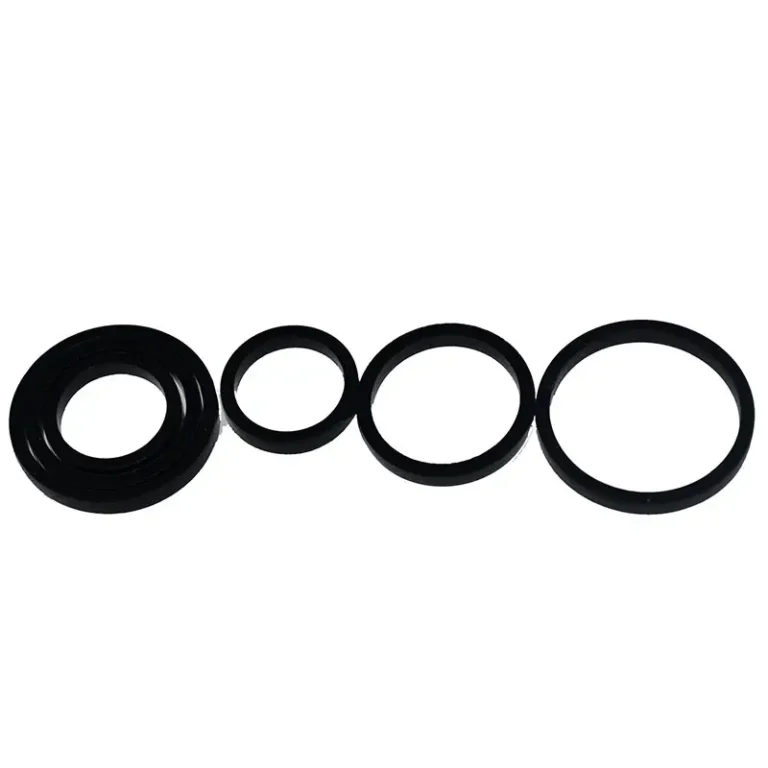
Uma junta de silicone parece uma peça simples: uma tira, um anel ou uma junta plana. É também uma das peças mais difíceis de fabricar à mão, porque cada imperfeição na junta acabada — uma bolha, uma borda rasgada, uma zona mate, uma linha de rebarba — já estava determinada no interior do molde antes de a borracha entrar na cavidade.
A confeção de uma vedação de silicone resume-se a três aspetos: vedar a caixa de forma a que o silicone líquido não possa escapar, verter lentamente o suficiente para que o ar saia da cavidade e tratar a superfície curada como a superfície final, uma vez que o molde reproduz todas as marcas que lhe são impressas. A geometria é o primeiro fator a considerar, uma vez que determina se é necessário um vazamento de peça única, um molde de duas peças ou se nem sequer é necessário um molde. A seguir, é apresentado um fluxo de trabalho de vazamento manual, desde o modelo mestre até à peça desmoldada, seguido de uma comparação com moldes de duas peças e com a moldagem por injeção. Se precisar de peças de produção em vez de uma amostra de oficina, um fabricante de vedantes de silicone personalizados é o passo seguinte após a aprovação de um protótipo.
As secções seguem a ordem das operações, porque um erro cometido no início acaba sempre por se revelar mais tarde.
O que a forma da sua junta determina em relação ao molde
A geometria vem em primeiro lugar, porque determina a espessura da parede que é possível suportar, o ângulo de desbaste necessário para a desmoldagem e se a peça pode ser retirada diretamente do molde-mestre. Um perfil contínuo com secção transversal fixa representa um problema de produção diferente do de um anel fechado e, por sua vez, diferente do de um painel plano largo. Tomar uma decisão atempada evita o erro mais comum: verter material num molde de paredes finas à volta de uma forma que não possa ser retirada do mesmo.
| Tipo de vedação | Geometria típica | Reflexão sobre a espessura das paredes | Processo prático |
|---|---|---|---|
| Fita de vedação de silicone ou fita adesiva de vedação de silicone | Perfil contínuo, secção transversal fixa, cortado à medida | Fino e uniforme; a espessura resulta do próprio perfil | Extrusão ou um molde de peça única para pequenas séries |
| Anel de vedação de silicone | Circuito fechado | Parede uniforme em toda a circunferência | Molde de peça única, se o ângulo de desmoldagem o permitir; caso contrário, molde de duas peças ou moldagem por injeção |
| Junta de vedação em silicone | Painel plano ou contornado, com ampla área de vedação | O painel fino necessita de um suporte rígido ou de uma parede mais espessa | Molde de duas peças, ou moldagem por compressão e injeção em série |
Os perfis em tira e com fita adesiva têm um impacto maior na economia do que na técnica. Qualquer comprimento é viável assim que se dispõe de uma matriz, pelo que a extrusão contínua adapta-se naturalmente a estes perfis, e um molde de oficina só faz sentido para amostras.
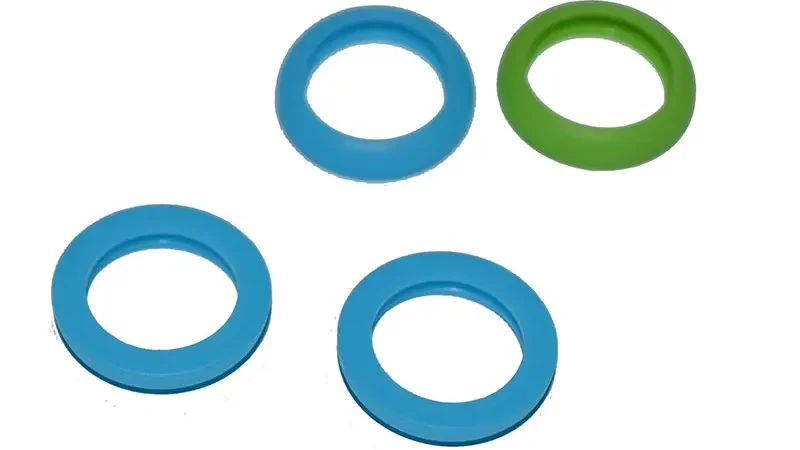
Os anéis são limitados pela forma de desmoldagem e não pelo comprimento. Uma secção transversal circular com inclinação de desmoldagem em ambos os lados pode ser obtida a partir de um molde de peça única, enquanto um perfil com uma saliência para o interior bloqueia o fecho do molde, pelo que a peça tem de ser dividida ao longo de uma linha de separação e fundida em duas metades. Para um anel com um tamanho e uma secção transversal específicos, O anel em O de borracha de silicone personalizado para vedação aborda as decisões relativas à geometria com mais pormenor. As juntas planas vedam ao longo de uma área e não de uma linha; por isso, uma parede fina sem suporte abaula-se para fora sob pressão e necessita de uma estrutura rígida por trás.
Vedação da caixa do molde para que não haja fugas
Uma fuga estraga todo o processo de vazamento, e nem um tempo de cura mais longo nem um agente desmoldante de melhor qualidade conseguirão recuperá-lo; por isso, a caixa é selada antes de mais nada. O silicone líquido penetra em todas as fendas, e uma junta que parece bem vedada quando a caixa está seca pode abrir-se sob o peso de um enchimento completo.
- Uma base dura e plana. Qualquer coisa que se flexione distorce a cavidade à medida que o silicone assenta.
- Um interior não poroso. Os painéis de aglomerado e a madeira em bruto absorvem líquidos e deformam o silicone.
- Cerca de 10 mm de folga em cada lado. Esta passa a ser a parede do molde, e uma parede fina rasga-se durante a desmoldagem.
- Uma tampa plana ou uma borda de fixação, para que a caixa possa fechar sem que o silicone afaste os painéis.
É nas juntas que as fugas realmente começam:
| Método de vedação | Funciona bem para | Tenha cuidado com |
|---|---|---|
| Argila compactada nas juntas | Caixas de formato irregular, protótipos não críticos | Deforma-se sob pressão; mantenha-o afastado do interior da cavidade |
| Cola quente | Reparações rápidas e económicas de fendas rígidas | Cria uma espessura irregular e é difícil de remover se a caixa for reutilizada |
| Fita de silicone ou uma tira de vedação | Clean, repeatable seams over many pours | Must sit flat, or it creates the very channel it should close |
| A rigid box with a lid | Repeat work | Needs a gasket on the sealing face or a lip that indexes the position |
Position the master on a bed of clay so it cannot float when you pour, and bridge any overhang with a support peg. Keep at least 10 mm of silicone above the highest point of the model, and add a chamfer at the box edge so you have somewhere to insert a flat tool and open the halves without levering against a wall.
Mixing and pouring without trapped air
Air is the most common reason a silicone seal comes out with a defect, and it is far cheaper to keep it out than to repair afterward. A bubble freezes into the wall exactly where material was needed, and the only remedy is cutting it out and filling it, which leaves a scar.
- Weigh by weight. Most two-part silicones use a 1:1 ratio, but 10:1 and 100:2 are also common. A digital scale with 0.1 g resolution is the cheapest insurance in the workshop; measuring by eye is the most common cause of rubber that never cures properly.
- Mix slowly for 3 to 5 minutes, in a cross pattern, scraping the sides and bottom twice. High-speed mixing folds air into the batch faster than anything else you do.
- Let it rest for 5 to 10 minutes. Bubbles rise and break on their own.
- Degas if you can. A vacuum chamber at about −0.1 MPa for 2 to 3 minutes pulls out what resting cannot. A pressure pot or vibrating tool works where no chamber is available.
- Brush a thin coat onto the master first. A small round brush pushes rubber into fine detail and corners, where trapped air would otherwise sit.
- Pour from the lowest point in a narrow stream, starting in one corner, letting the silicone find its own level and push air ahead of it.
- Tap the box after the pour. A few sharp taps on the side, or a few seconds on a vibrating surface, releases bubbles against the wall.
What can go into a silicone mold?
Silicone molds accept more casting materials than most people expect, but the temperature, weight, and shrinkage of the casting material decide whether the mold survives the pour. The silicone’s own temperature rating is only one of three limits, and it is rarely the one that fails first.
Concrete and cement castings
Yes. The mold is flexible enough that the cast releases without the beating a rigid form takes, and cement captures fine surface detail.
The constraint is weight. Wet concrete is heavy, and a thin silicone wall bulges outward under it, so open-top molds need a support ring of about 25 mm board or a snug cardboard collar around the outside. Mix in small batches so nothing starts setting mid-pour, strain out large lumps, and pour slowly into the lowest corner. Expect 24 to 48 hours before demolding and about 28 days to full strength, with early cure in moderate conditions, roughly 15 to 27°C, out of direct sun and wind. Demolding is a flex, not a pry: bend the mold edges outward and peel it back by hand, because prying with a tool tears thin sections.
Hot liquids and heated materials
Yes, within limits. Silicone rubber is stable across a wide band—commonly quoted from around −65°C up toward 400°C depending on the formulation—and that range is why silicone molds are used for wax, chocolate, and baked goods.
The practical limit is the temperature of what you pour, not the theoretical maximum of the rubber. Exothermic liquid resin releases heat as it cures, and a thick pour in a deep mold holds that heat in the center. Pouring material above the comfortable working range shortens mold life even when the rubber tolerates it, so test a small patch first with hot material, and keep pours thin enough for heat to escape.
Silicone poured into silicone
Yes, but you need a barrier between the two. Fresh liquid silicone bonds to cured silicone by design—the chemistry is the same on both sides, and that is the property that lets you repair a torn mold by adding material to it. Casting a new silicone part inside an existing silicone mold means interrupting that bond.
Seal first, release second. Apply a sealing coat to any porous surface, since silicone sinks into open-pore plaster, dry concrete, and unfinished wood and locks the surface permanently. Then apply a release agent that does not contain silicone, because silicone-based release acts as a bonding primer on the surface you are trying to separate. Wax, petroleum jelly thinned with mineral spirits, or a dedicated non-silicone release all work. The same logic applies when pouring the second half of a two-piece mold over the first.
Cure time before you demold.
Demold on feel rather than on the clock, because undercured rubber tears and drags instead of releasing cleanly. The times below are typical room-temperature ranges; the label on your specific product takes precedence.
| Silicone type | Skin over time | Full cure at room temperature | Notes |
|---|---|---|---|
| Pourable platinum-cured | 5 minutes to a few hours | 4 to 8 hours | Lowest shrinkage, strong detail reproduction |
| Potable, tin-cured | 5 minutes to a few hours | 8 to 16 hours | Cheaper, more shrinkage over time |
| RTV silicone | Varia consoante a formulação | 16 a 24 horas | Consulte os dados específicos do produto. |
| Massa moldável | Rápido | Menos de 20 minutos | Duas partes misturadas à mão em quantidades iguais |
Antes de avançar, pressione com a unha uma parte mais espessa, afastada da cavidade: se ficar amolgada, se a superfície ainda estiver pegajosa ou se uma borda levantada se esticar formando um fio em vez de se partir, o molde ainda não está pronto.
Retire o molde curado lentamente. Comece a descascá-lo a partir de uma das bordas, em vez de o alavancar em vários pontos ao mesmo tempo, e separe um molde de duas peças ao longo da linha de separação com um leve movimento oscilante. A flexibilidade é mais importante do que a força: um molde retirado com um puxão brusco ficará deformado, e essa deformação será visível em todas as peças fundidas a partir dele posteriormente.
Acabamento da superfície: de onde provém a qualidade visível
A superfície do molde é a superfície de vedação, pelo que tudo aquilo com que a borracha entrar em contacto passa a ser o acabamento com o qual terá de se contentar. Nenhuma etapa após a cura consegue ocultar de forma fiável um molde de baixa qualidade ou uma película de desmoldagem manchada.
Detalhes que o molde irá reproduzir
As linhas de camada, as marcas de suporte, os riscos, os redemoinhos de lixagem e o pó são todos reproduzidos com total contraste. A preparação do molde-mestre é mais importante do que qualquer outra etapa posterior; por isso, polir-se antes de o silicone entrar em contacto com ele e orientar a geometria impressa de forma a que nenhuma marca de suporte fique sobre uma superfície de vedação. Vale a pena optar por silicone translúcido para um primeiro molde, pois permite ver o ar retido e o enchimento incompleto em relação ao molde-mestre enquanto ainda há tempo para corrigir o problema.
Espessura do agente desmoldante
O objetivo é obter uma camada fina e uniforme. Uma quantidade excessiva de agente desmoldante obscurece os detalhes finos, suaviza a superfície e pode transferir-se para a peça moldada sob a forma de uma película mate ou gordurosa. Aplique o agente desmoldante no interior da caixa, bem como no molde-mestre, deixe secar durante cerca de 10 minutos e volte a aplicá-lo antes de cada vazamento, não apenas no primeiro. Evite agentes desmoldantes que contenham silicone e evite camadas de selagem que contenham álcool, uma vez que ambos promovem a aderência em vez de a impedir. Em moldes-mestre porosos, selem primeiro com um spray acrílico, uma cera ou vaselina diluída com álcool mineral, evitando deixar marcas de pincel na superfície, pois a borracha irá detetá-las todas.
Corte e acabamento
Apare o excesso de material ao longo da linha de separação com uma faca ou uma tesoura assim que a peça estiver retirada do molde. O silicone pode ser lixado e polido, embora um modelo-mestre bem acabado seja sempre melhor do que uma peça bem acabada.
No caso de qualquer material que venha a entrar em contacto com alimentos, consulte a ficha de dados de segurança do material para o tipo específico, em vez de se basear numa declaração geral de segurança alimentar. Nos Estados Unidos, os requisitos federais acrescentam mais uma exigência: 21 CFR § 177.2600 abrange artigos de borracha destinados ao contacto repetido com alimentos, enumera várias classes de elastómeros de silicone entre os polímeros básicos permitidos e estabelece limites de extração por tipo de alimento. No caso de alimentos aquosos, os extratos totais não podem exceder 20 mg/in² durante as primeiras 7 horas e 1 mg/in² nas 2 horas seguintes; para alimentos gordurosos, a extração com n-hexano está limitada a 175 mg/in² ao longo de 7 horas e a 4 mg/in² nas 2 horas seguintes. O facto de uma junta ser fabricada em borracha de silicone não significa, por si só, que esteja em conformidade.
Quando os moldes feitos à mão deixam de ser a solução ideal
Quatro variáveis determinam se o vazamento manual continua a ser uma opção sensata: quantidade, complexidade geométrica, tolerância e repetibilidade. Se algum deles falhar de forma significativa, um molde de oficina passa a ser o estrangulamento, em vez de ser a solução.
| Fator | Feito à mão, numa única peça | Molde de duas peças | Moldagem por injeção |
|---|---|---|---|
| Custo das ferramentas | Baixo | Baixo a moderado | Mais alto, com ferramentas metálicas |
| Está na hora da primeira parte | Horário de funcionamento | Cerca de um dia | Semanas |
| Geometria possível | Formas planas e unidirecionais | Recortes, elementos a 90° | Recortes internos, paredes finas, secções complexas |
| Tolerância dimensional | Vago, depende do operador | Melhor com funcionalidades de registo | Preciso e repetível |
| Consistência entre lotes | Baixo | Médio | Elevado |
| Melhor utilização | Verificações de amostragem e ajuste | Pequenos lotes de peças sólidas | Ciclos de produção repetidos |
Continue a utilizar o vazamento manual quando o objetivo for confirmar um projeto, a geometria for simples, a quantidade for reduzida e a vedação não precisar de cumprir uma tolerância controlada. Passe para um processo de produção quando a encomenda for da ordem das dezenas, em vez de números de um só dígito, quando uma junta tiver de ser intercambiável com um invólucro moldado, quando a peça necessitar de dois materiais ou cores numa única peça, ou quando todas as unidades tiverem de apresentar o mesmo comportamento.
Perguntas frequentes
Que grau de dureza Shore A devo escolher para uma junta de silicone?
Silicone rubber spans roughly 20 to 80 Shore A, and the number that matters is the one that keeps the seal compressed in its groove for the life of the assembly. Around 30 to 50 Shore A conforms well to slightly irregular surfaces and is a common default for extruded strip and tape profiles. Softer material seals better on a wide gap but is easier to tear during installation and more prone to extruding into a tight gap under pressure. Above roughly 60 Shore The material resists extrusion and holds a defined shape, but it also transmits more force to the mating surface. Match the hardness to the gap and the compression the joint allows rather than to the softest material that would fit.
Can a damaged silicone mold be repaired instead of remade?
Small damage can be repaired, and silicone’s bonding behavior makes this practical. Clean the cut or hole, dry it thoroughly, and fill it with a low-viscosity or brushable liquid silicone using the same catalyst system as the original rubber. Cure it fully, then trim the excess back to level. Repairs along the edge of a cavity work well; repairs on a load-bearing wall need a larger patch, because the thin edge will be the first thing to fail next time. Replace the mold when the detail is gone across a broad area or when tears have spread along a parting line.
How long should a silicone seal mold last before it needs replacing?
There is no fixed number, because life tracks wall thickness, geometry, demolding frequency, and how carefully the mold is handled. A wall poured at the recommended 10 mm and demolded slowly will last far longer than a thin, deep mold that gets pried open each cycle. Clean after every use with warm water and mild detergent, and dry completely before storing, since residual moisture against rubber leads to sticking. Store flat or suspended in a cool place away from direct sunlight, and do not stack heavy objects on top, which causes permanent deformation.