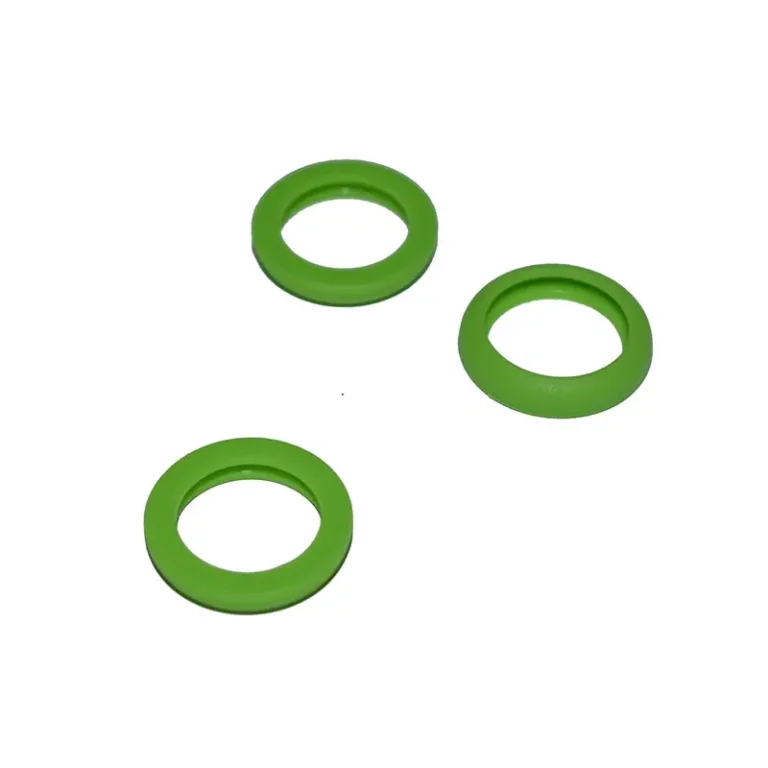
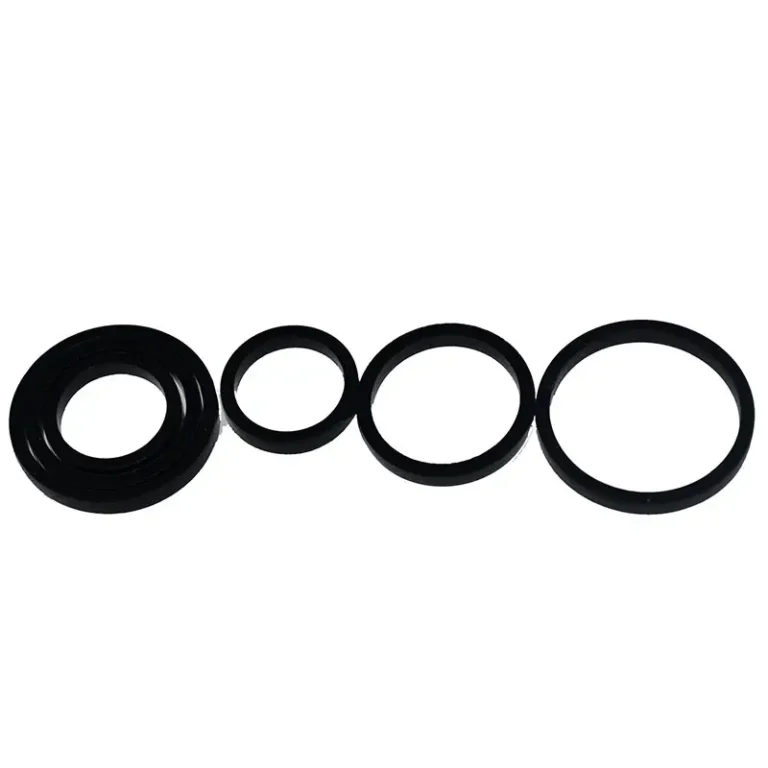
Uma junta de silicone parece uma peça simples: uma tira, um anel ou uma junta plana. É também uma das peças mais difíceis de fabricar à mão, porque cada imperfeição na junta acabada — uma bolha, uma borda rasgada, uma zona mate, uma linha de rebarba — já estava determinada no interior do molde antes de a borracha entrar na cavidade.
A confeção de uma vedação de silicone resume-se a três aspetos: vedar a caixa de forma a que o silicone líquido não possa escapar, verter lentamente o suficiente para que o ar saia da cavidade e tratar a superfície curada como a superfície final, uma vez que o molde reproduz todas as marcas que lhe são impressas. A geometria é o primeiro fator a considerar, uma vez que determina se é necessário um vazamento de peça única, um molde de duas peças ou se nem sequer é necessário um molde. A seguir, é apresentado um fluxo de trabalho de vazamento manual, desde o modelo mestre até à peça desmoldada, seguido de uma comparação com moldes de duas peças e com a moldagem por injeção. Se precisar de peças de produção em vez de uma amostra de oficina, um fabricante de vedantes de silicone personalizados é o passo seguinte após a aprovação de um protótipo.
As secções seguem a ordem das operações, porque um erro cometido no início acaba sempre por se revelar mais tarde.
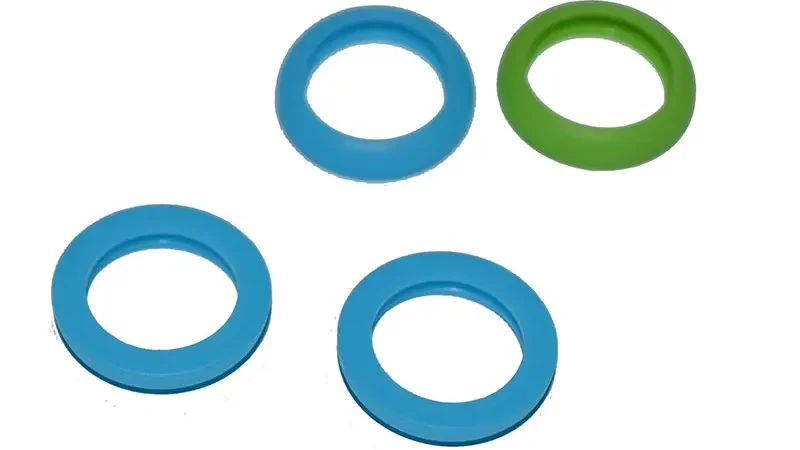
O que a forma da sua junta determina em relação ao molde
A geometria vem em primeiro lugar, porque determina a espessura da parede que é possível suportar, o ângulo de desbaste necessário para a desmoldagem e se a peça pode ser retirada diretamente do molde-mestre. Um perfil contínuo com secção transversal fixa representa um problema de produção diferente do de um anel fechado e, por sua vez, diferente do de um painel plano largo. Tomar uma decisão atempada evita o erro mais comum: verter material num molde de paredes finas à volta de uma forma que não possa ser retirada do mesmo.
| Tipo de vedação | Geometria típica | Reflexão sobre a espessura das paredes | Processo prático |
|---|---|---|---|
| Fita de vedação de silicone ou fita adesiva de vedação de silicone | Perfil contínuo, secção transversal fixa, cortado à medida | Fino e uniforme; a espessura resulta do próprio perfil | Extrusão ou um molde de peça única para pequenas séries |
| Anel de vedação de silicone | Circuito fechado | Parede uniforme em toda a circunferência | Molde de peça única, se o ângulo de desmoldagem o permitir; caso contrário, molde de duas peças ou moldagem por injeção |
| Junta de vedação em silicone | Painel plano ou contornado, com ampla área de vedação | O painel fino necessita de um suporte rígido ou de uma parede mais espessa | Molde de duas peças, ou moldagem por compressão e injeção em série |
Os perfis em tira e com fita adesiva têm um impacto maior na economia do que na técnica. Qualquer comprimento é viável assim que se dispõe de uma matriz, pelo que a extrusão contínua adapta-se naturalmente a estes perfis, e um molde de oficina só faz sentido para amostras.
Os anéis são limitados pela forma de desmoldagem e não pelo comprimento. Uma secção transversal circular com inclinação de desmoldagem em ambos os lados pode ser obtida a partir de um molde de peça única, enquanto um perfil com uma saliência para o interior bloqueia o fecho do molde, pelo que a peça tem de ser dividida ao longo de uma linha de separação e fundida em duas metades. Para um anel com um tamanho e uma secção transversal específicos, O anel em O de borracha de silicone personalizado para vedação aborda as decisões relativas à geometria com mais pormenor. As juntas planas vedam ao longo de uma área e não de uma linha; por isso, uma parede fina sem suporte abaula-se para fora sob pressão e necessita de uma estrutura rígida por trás.
Vedação da caixa do molde para que não haja fugas
Uma fuga estraga todo o processo de vazamento, e nem um tempo de cura mais longo nem um agente desmoldante de melhor qualidade conseguirão recuperá-lo; por isso, a caixa é selada antes de mais nada. O silicone líquido penetra em todas as fendas, e uma junta que parece bem vedada quando a caixa está seca pode abrir-se sob o peso de um enchimento completo.
- Uma base dura e plana. Qualquer coisa que se flexione distorce a cavidade à medida que o silicone assenta.
- Um interior não poroso. Os painéis de aglomerado e a madeira em bruto absorvem líquidos e deformam o silicone.
- Cerca de 10 mm de folga em cada lado. Esta passa a ser a parede do molde, e uma parede fina rasga-se durante a desmoldagem.
- Uma tampa plana ou uma borda de fixação, para que a caixa possa fechar sem que o silicone afaste os painéis.
É nas juntas que as fugas realmente começam:
| Método de vedação | Funciona bem para | Tenha cuidado com |
|---|---|---|
| Argila compactada nas juntas | Caixas de formato irregular, protótipos não críticos | Deforma-se sob pressão; mantenha-o afastado do interior da cavidade |
| Cola quente | Reparações rápidas e económicas de fendas rígidas | Cria uma espessura irregular e é difícil de remover se a caixa for reutilizada |
| Fita de silicone ou uma tira de vedação | Costuras limpas e uniformes ao longo de várias vazões | Tem de ficar bem assente, caso contrário cria precisamente o canal que deveria fechar |
| Uma caixa rígida com tampa | Trabalho repetitivo | É necessária uma junta na superfície de vedação ou uma saliência que indique a posição |
Coloque o molde-mestre sobre uma camada de argila, de modo a que não flutue quando derramar o material, e faça uma ponte em qualquer saliência com um pino de apoio. Deixe pelo menos 10 mm de silicone acima do ponto mais alto do modelo e faça um chanfro na borda da caixa, para que tenha onde inserir uma ferramenta plana e abrir as metades sem ter de fazer alavanca contra uma parede.
Misturar e verter sem que fique ar preso
O ar é a causa mais comum de um vedante de silicone apresentar um defeito, e é muito mais barato evitar a sua entrada do que ter de o reparar posteriormente. Uma bolha solidifica na parede exatamente no local onde era necessário aplicar o material, e a única solução é cortá-la e preenchê-la, o que deixa uma marca.
- Pesar por peso. A maioria dos silicones de duas componentes utiliza uma proporção de 1:1, mas também são comuns as proporções de 10:1 e 100:2. Uma balança digital com resolução de 0,1 g é a garantia mais económica na oficina; medir a olho é a causa mais comum de a borracha nunca curar corretamente.
- Misture lentamente durante 3 a 5 minutos, num movimento em cruz, raspando as paredes e o fundo duas vezes. A mistura a alta velocidade incorpora ar na massa mais rapidamente do que qualquer outra coisa que se faça.
- Deixe repousar durante 5 a 10 minutos. As bolhas sobem e rebentam por si próprias.
- Degas, se puderes. Uma câmara de vácuo a cerca de −0,1 MPa, durante 2 a 3 minutos, consegue retirar o que o repouso não consegue. Uma câmara de pressão ou uma ferramenta vibratória funcionam nos casos em que não há câmara disponível.
- Aplique primeiro uma camada fina na peça principal. Um pequeno pincel redondo faz com que a borracha se encaixe nos detalhes finos e nos cantos, onde, de outra forma, ficaria ar retido.
- Deite a partir do ponto mais baixo, num fluxo estreito, começando num dos cantos, deixando que o silicone se espalhe por si próprio e empurre o ar à sua frente.
- Toque na caixa depois de servir. Algumas batidas rápidas na lateral, ou alguns segundos sobre uma superfície vibratória, fazem com que as bolhas se soltem contra a parede.
O que se pode colocar num molde de silicone?
Os moldes de silicone admitem mais materiais de fundição do que a maioria das pessoas imagina, mas a temperatura, o peso e a contração do material de fundição determinam se o molde resiste ao processo de vazamento. A temperatura máxima admissível do silicone é apenas um dos três limites, e raramente é esse que falha primeiro.
Peças moldadas em betão e cimento
Sim. O molde é suficientemente flexível para que o molde se solte sem a batida a que um molde rígido está sujeito, e o cimento capta os pormenores finos da superfície.
A limitação é o peso. O betão fresco é pesado e uma parede fina de silicone abaula-se para fora sob o seu peso; por isso, os moldes abertos na parte superior precisam de um anel de suporte de madeira com cerca de 25 mm de espessura ou de um colar de cartão bem ajustado à volta da parte exterior. Misture em pequenas quantidades para que nada comece a endurecer a meio do enchimento, retire os grumos grandes e deite lentamente no canto mais baixo. Aguarde entre 24 e 48 horas antes de desmoldar e cerca de 28 dias até atingir a resistência total, com cura inicial em condições moderadas, aproximadamente entre 15 e 27 °C, longe da luz solar direta e do vento. A desmoldagem deve ser feita com flexibilidade, não com força: dobre as bordas do molde para fora e retire-o com a mão, pois forçar com uma ferramenta rasga as secções mais finas.
Líquidos quentes e materiais aquecidos
Sim, dentro de certos limites. A borracha de silicone é estável numa ampla faixa de temperaturas — normalmente indicada entre cerca de −65 °C e 400 °C, dependendo da formulação — e é precisamente essa faixa que explica a utilização de moldes de silicone para cera, chocolate e produtos de pastelaria.
O limite prático é a temperatura do material que se deita, e não o máximo teórico da borracha. A resina líquida exotérmica liberta calor à medida que cura, e uma camada espessa num molde profundo retém esse calor no centro. Verter material acima da faixa de trabalho confortável encurta a vida útil do molde, mesmo quando a borracha o tolera; por isso, teste primeiro numa pequena área com material quente e mantenha as camadas suficientemente finas para que o calor possa escapar.
Silicone vertido em silicone
Sim, mas é necessária uma barreira entre os dois. O silicone líquido fresco liga-se ao silicone curado por natureza — a composição química é a mesma em ambos os lados, e é essa propriedade que permite reparar um molde rasgado, adicionando-lhe material. Fundir uma nova peça de silicone dentro de um molde de silicone existente significa interromper essa ligação.
Primeiro selar, depois desmoldar. Aplique uma camada de selagem em qualquer superfície porosa, uma vez que o silicone penetra no reboco de poros abertos, no betão seco e na madeira em bruto, selando a superfície de forma permanente. Em seguida, aplique um agente desmoldante que não contenha silicone, pois os desmoldantes à base de silicone atuam como um primário de aderência na superfície que pretende separar. Cera, vaselina diluída com álcool mineral ou um agente desmoldante específico sem silicone são todos adequados. A mesma lógica aplica-se ao verter a segunda metade de um molde de duas peças sobre a primeira.
Tempo de cura antes de desmoldar.
Retire do molde com base na sensação e não no tempo, porque a borracha que não esteja devidamente curada rasga-se e fica presa, em vez de se soltar facilmente. Os tempos abaixo correspondem a intervalos típicos à temperatura ambiente; o que consta no rótulo do seu produto específico tem precedência.
| Tipo de silicone | A pele ao longo do tempo | Cura completa à temperatura ambiente | Notas |
|---|---|---|---|
| De aplicação líquida, com cura à platina | 5 minutos a algumas horas | 4 a 8 horas | Mínimo encolhimento, excelente reprodução de detalhes |
| Potável, curado com estanho | 5 minutos a algumas horas | 8 a 16 horas | Mais barato, mas com maior encolhimento ao longo do tempo |
| Silicone RTV | Varia consoante a formulação | 16 a 24 horas | Consulte os dados específicos do produto. |
| Massa moldável | Rápido | Menos de 20 minutos | Duas partes misturadas à mão em quantidades iguais |
Antes de avançar, pressione com a unha uma parte mais espessa, afastada da cavidade: se ficar amolgada, se a superfície ainda estiver pegajosa ou se uma borda levantada se esticar formando um fio em vez de se partir, o molde ainda não está pronto.
Retire o molde curado lentamente. Comece a descascá-lo a partir de uma das bordas, em vez de o alavancar em vários pontos ao mesmo tempo, e separe um molde de duas peças ao longo da linha de separação com um leve movimento oscilante. A flexibilidade é mais importante do que a força: um molde retirado com um puxão brusco ficará deformado, e essa deformação será visível em todas as peças fundidas a partir dele posteriormente.
Acabamento da superfície: de onde provém a qualidade visível
A superfície do molde é a superfície de vedação, pelo que tudo aquilo com que a borracha entrar em contacto passa a ser o acabamento com o qual terá de se contentar. Nenhuma etapa após a cura consegue ocultar de forma fiável um molde de baixa qualidade ou uma película de desmoldagem manchada.
Detalhes que o molde irá reproduzir
As linhas de camada, as marcas de suporte, os riscos, os redemoinhos de lixagem e o pó são todos reproduzidos com total contraste. A preparação do molde-mestre é mais importante do que qualquer outra etapa posterior; por isso, polir-se antes de o silicone entrar em contacto com ele e orientar a geometria impressa de forma a que nenhuma marca de suporte fique sobre uma superfície de vedação. Vale a pena optar por silicone translúcido para um primeiro molde, pois permite ver o ar retido e o enchimento incompleto em relação ao molde-mestre enquanto ainda há tempo para corrigir o problema.
Espessura do agente desmoldante
O objetivo é obter uma camada fina e uniforme. Uma quantidade excessiva de agente desmoldante obscurece os detalhes finos, suaviza a superfície e pode transferir-se para a peça moldada sob a forma de uma película mate ou gordurosa. Aplique o agente desmoldante no interior da caixa, bem como no molde-mestre, deixe secar durante cerca de 10 minutos e volte a aplicá-lo antes de cada vazamento, não apenas no primeiro. Evite agentes desmoldantes que contenham silicone e evite camadas de selagem que contenham álcool, uma vez que ambos promovem a aderência em vez de a impedir. Em moldes-mestre porosos, selem primeiro com um spray acrílico, uma cera ou vaselina diluída com álcool mineral, evitando deixar marcas de pincel na superfície, pois a borracha irá detetá-las todas.
Corte e acabamento
Apare o excesso de material ao longo da linha de separação com uma faca ou uma tesoura assim que a peça estiver retirada do molde. O silicone pode ser lixado e polido, embora um modelo-mestre bem acabado seja sempre melhor do que uma peça bem acabada.
No caso de qualquer material que venha a entrar em contacto com alimentos, consulte a ficha de dados de segurança do material para o tipo específico, em vez de se basear numa declaração geral de segurança alimentar. Nos Estados Unidos, os requisitos federais acrescentam mais uma exigência: 21 CFR § 177.2600 abrange artigos de borracha destinados ao contacto repetido com alimentos, enumera várias classes de elastómeros de silicone entre os polímeros básicos permitidos e estabelece limites de extração por tipo de alimento. No caso de alimentos aquosos, os extratos totais não podem exceder 20 mg/in² durante as primeiras 7 horas e 1 mg/in² nas 2 horas seguintes; para alimentos gordurosos, a extração com n-hexano está limitada a 175 mg/in² ao longo de 7 horas e a 4 mg/in² nas 2 horas seguintes. O facto de uma junta ser fabricada em borracha de silicone não significa, por si só, que esteja em conformidade.
Quando os moldes feitos à mão deixam de ser a solução ideal
Quatro variáveis determinam se o vazamento manual continua a ser uma opção sensata: quantidade, complexidade geométrica, tolerância e repetibilidade. Se algum deles falhar de forma significativa, um molde de oficina passa a ser o estrangulamento, em vez de ser a solução.
| Fator | Feito à mão, numa única peça | Molde de duas peças | Moldagem por injeção |
|---|---|---|---|
| Custo das ferramentas | Baixo | Baixo a moderado | Mais alto, com ferramentas metálicas |
| Está na hora da primeira parte | Horário de funcionamento | Cerca de um dia | Semanas |
| Geometria possível | Formas planas e unidirecionais | Recortes, elementos a 90° | Recortes internos, paredes finas, secções complexas |
| Tolerância dimensional | Vago, depende do operador | Melhor com funcionalidades de registo | Preciso e repetível |
| Consistência entre lotes | Baixo | Médio | Elevado |
| Melhor utilização | Verificações de amostragem e ajuste | Pequenos lotes de peças sólidas | Ciclos de produção repetidos |
Continue a utilizar o vazamento manual quando o objetivo for confirmar um projeto, a geometria for simples, a quantidade for reduzida e a vedação não precisar de cumprir uma tolerância controlada. Passe para um processo de produção quando a encomenda for da ordem das dezenas, em vez de números de um só dígito, quando uma junta tiver de ser intercambiável com um invólucro moldado, quando a peça necessitar de dois materiais ou cores numa única peça, ou quando todas as unidades tiverem de apresentar o mesmo comportamento.
Perguntas frequentes
Que grau de dureza Shore A devo escolher para uma junta de silicone?
A borracha de silicone varia aproximadamente entre 20 e 80 Shore A, e o valor que importa é aquele que mantém a vedação comprimida na sua ranhura durante toda a vida útil do conjunto. Um valor entre 30 e 50 Shore A adapta-se bem a superfícies ligeiramente irregulares e é um valor padrão comum para perfis de tiras e fitas extrudidas. Um material mais macio veda melhor numa abertura larga, mas é mais fácil de rasgar durante a instalação e mais propenso a extrudir-se para dentro de uma abertura estreita sob pressão. Acima de cerca de 60 Shore, o material resiste à extrusão e mantém uma forma definida, mas também transmite mais força à superfície de contacto. Adapte a dureza à abertura e à compressão que a junta permite, em vez de optar pelo material mais macio que se encaixaria.
É possível reparar um molde de silicone danificado, em vez de o refazer?
Pequenos danos podem ser reparados, e o comportamento de aderência do silicone torna isso viável. Limpe o corte ou o buraco, seque-o bem e preencha-o com silicone líquido de baixa viscosidade ou aplicável com pincel, utilizando o mesmo sistema de catalisador da borracha original. Deixe curar completamente e, em seguida, apare o excesso até ficar nivelado. As reparações ao longo da borda de uma cavidade funcionam bem; as reparações numa parede de suporte de carga requerem um remendo maior, porque a borda fina será a primeira a falhar da próxima vez. Substitua o molde quando os detalhes se tenham perdido numa área extensa ou quando os rasgos se tiverem espalhado ao longo de uma linha de separação.
Quanto tempo deve durar um molde com vedação de silicone antes de ter de ser substituído?
Não existe um número fixo, pois a vida útil depende da espessura das paredes, da geometria, da frequência de desmoldagem e do cuidado com que o molde é manuseado. Uma parede moldada com os 10 mm recomendados e desmoldada lentamente durará muito mais tempo do que um molde fino e profundo que é forçado a abrir a cada ciclo. Limpe após cada utilização com água morna e detergente suave e seque completamente antes de guardar, uma vez que a humidade residual em contacto com a borracha provoca aderência. Guarde na horizontal ou suspenso num local fresco, longe da luz solar direta, e não empilhe objetos pesados por cima, pois isso provoca deformações permanentes.